时间:2026-11-08 访问量:550
在消费电子、汽车内饰、医疗设备乃至智能家居等领域,产品外观验证环节对手板(Prototype)的透光质感与色彩表现提出了越来越高的要求。传统的透明手板往往面临颜色单一、批次色差大、后处理易划伤等问题。CNC染色透明外壳手板作为一种结合精密加工与可控着色工艺的解决方案,近年来在中高端项目中应用渐广。以下从技术原理、核心优势、客观局限以及选择建议四个维度展开说明,帮助您快速判断该工艺是否匹配您的项目需求。
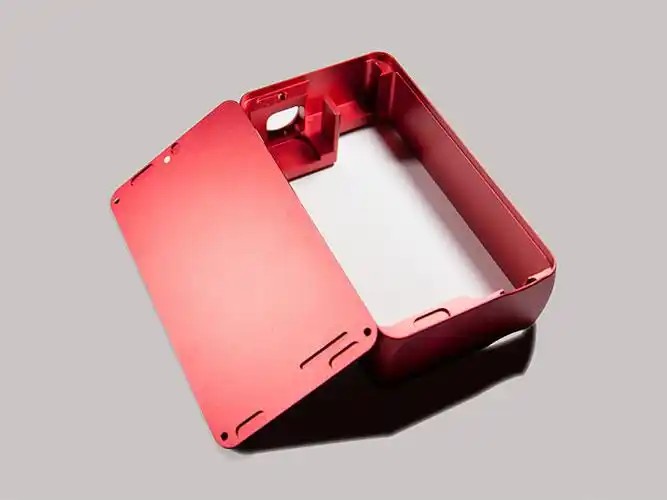
该工艺以透明树脂(如PC、PMMA、透明ABS或高透光光敏树脂)为基材,先通过CNC精雕加工出外壳的几何形状与装配结构,再采用专用透明染料进行浸泡或表面渗透染色,使颜色均匀渗入材料表层一定深度(通常几十至几百微米),最后经抛光、UV涂层或硬化处理获得成品。与直接注塑色母粒着色或喷涂透明色漆不同,染色层与基材形成渐变过渡,不产生明显涂层界面,因而在透光均匀性和耐刮擦方面具备一定优势。
1. 透光均匀且色彩可控。染色液渗透使颜色在曲面和厚薄过渡区域分布更自然,避免喷涂常见的流挂、橘皮和边缘积漆;配合不同染料浓度可灵活调整色相与饱和度,满足品牌色卡匹配需求。
2. 小批量与复杂结构适应性强。CNC加工无需开钢模,适合50件以内的小批量验证;对于倒扣、薄壁、深腔等注塑难以成型的结构,CNC可分段加工后拼接或整体雕铣,染色环节不受模具流道限制。
3. 表面质感与耐候性较好。染色后经抛光可获得接近注塑件的通透感;若叠加UV硬化涂层,表面铅笔硬度可达2H~3H,耐酒精擦拭和日常手汗侵蚀能力优于普通喷涂透明件。
4. 颜色一致性相对可控。同一批次采用同一染缸、同一温度与时间参数,色差ΔE可控制在1.0~1.5以内(视染料与基材而定),优于手工喷涂的批次波动。
5. 设计验证效率高。从3D数据到染色成品通常3~5个工作日可交付,便于在工业设计评审、展会样机、用户测试等环节快速迭代颜色与透光方案。
1. 颜色深度与均匀性受结构影响。染色渗透深度有限,对于壁厚突变剧烈或存在封闭内腔的零件,内腔颜色可能偏浅;深色(如黑、深蓝)染色时间长,易出现表面色花,需依赖经验参数。
2. 大尺寸与高透要求存在瓶颈。CNC加工大尺寸透明件时刀纹与应力纹较难完全消除,染色后可能放大内部雾度;若要求光学级透光(如透镜、导光柱),该工艺通常不适用,需改用注塑光学件或抛光+镀膜方案。
3. 耐化学性与长期耐候性有限。多数透明染料对强溶剂(如丙酮、天那水)耐受性一般,长期户外暴晒可能褪色;若产品需通过QUV或盐雾测试,建议增加UV涂层并提前做验证。
4. 成本随批量下降不明显。CNC加工工时费较高,染色与抛光为人工辅助工序,单价在几十到几百元不等;当数量超过100件时,注塑透明件加染色或双色注塑的综合成本可能更低。
5. 返修与改色难度大。染色层已渗入基材,局部改色需打磨去除后重新染色,易造成尺寸偏差;因此颜色确认应在染色前通过色板或小样验证。
若您的项目属于小批量外观验证、结构复杂且对透光均匀性有中等要求、交期紧迫,CNC染色透明外壳手板是值得优先评估的方案;若追求光学级透光、超大尺寸一体成型或批量超过100件,则建议对比注塑透明件、双色注塑或喷涂+UV转印等工艺。建议按以下流程推进:第一步,提供3D数据与目标色号(潘通或劳尔),由工艺方评估壁厚与结构可行性;第二步,制作2~3件染色小样确认色相与透光率;第三步,确认后批量加工并约定色差范围与表面硬度指标;第四步,收货后按AQL抽检外观、尺寸与耐酒精测试。提前明确验收标准,可显著降低沟通成本与返工风险。
上一篇:海棉cnc手板厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。