时间:2026-11-07 访问量:455
在东莞的制造业版图中,企石镇是一个不容忽视的节点。很多硬件创业者、结构工程师或采购负责人在搜索“cnc手板”时,会频繁看到“企石cnc手板厂家”这个词。它到底代表什么水平?是盲目跟风还是确有优势?作为在手板模型行业摸爬滚打十多年的技术顾问,我结合实地走访和项目协作经验,把企石CNC手板厂家的真实面貌拆开来讲清楚,帮你理性判断是否匹配你的项目需求。
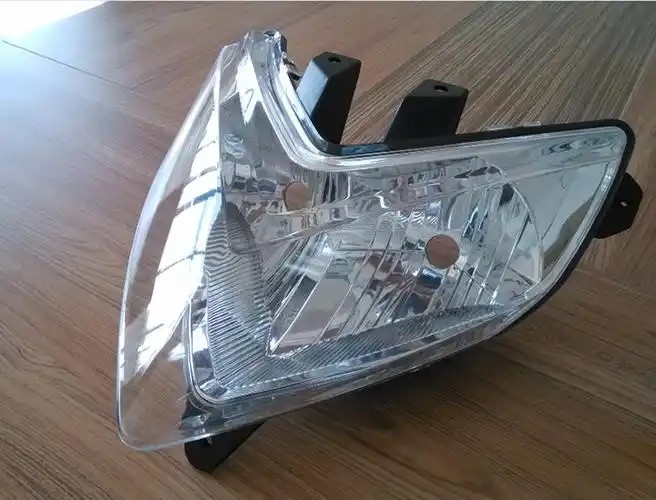
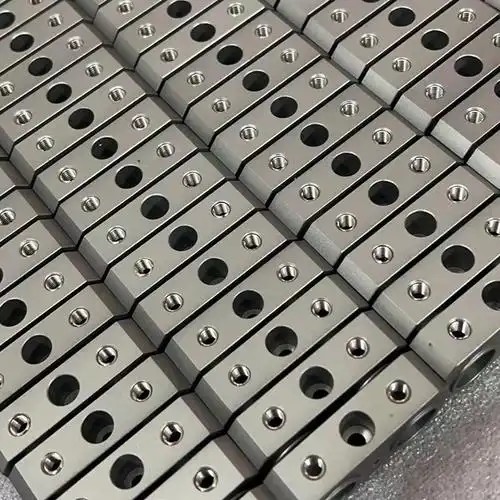
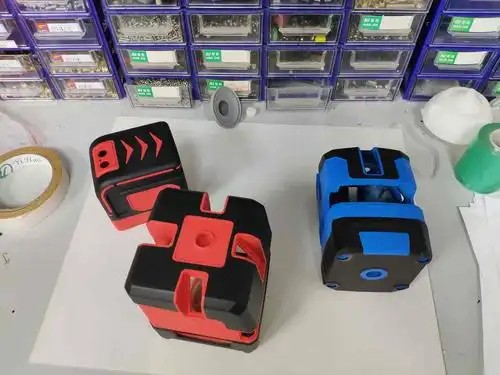
企石镇位于东莞东北部,与石排、桥头、横沥等镇街相邻,这一带本身就是珠三角精密加工和模具配套的密集区。企石CNC手板厂家并非孤立存在,而是嵌入在一条相对完整的供应链里:上游有板材供应商(ABS、PC、PMMA、铝合金、铜合金等)、刀具与夹具配套商,下游有表面处理(喷油、丝印、电镀、阳极氧化)和组装测试资源。这种集群效应带来的直接好处是响应速度快——一个中等复杂度的CNC手板订单,从图纸评审到出货,通常比远离供应链集群的厂家缩短1到2天。同时,企石不少手板厂是由早期模具厂或注塑厂延伸出来的,对塑胶件的结构合理性、拔模斜度、壁厚均匀性有天然的敏感度,这在CNC手板阶段就能提前暴露开模风险,减少后期修模成本。
1. 中小批量与快速交付的平衡能力
企石的手板厂家大多定位在“中小批量、多品种”的柔性生产模式。与大型CNC加工厂追求单一零件大批量效率不同,企石厂家更擅长处理10件到500件之间的订单。设备配置上,常见3轴、4轴高速CNC(转速20000-30000rpm)配合精雕机,换刀和装夹流程经过优化,单件加工周期可控。对于结构验证阶段的样件,很多厂家能实现24-48小时出首件,这对于赶展会、赶投资路演、赶内部评审的团队来说,时间价值远高于单价差异。
2. 材料适配范围广,工艺组合灵活
企石CNC手板厂家在材料库上通常覆盖三大类:工程塑料(ABS、PC、POM、尼龙+玻纤、PEEK等)、金属(铝合金6061/7075、黄铜、不锈钢304/316L、钛合金少量)、以及软胶类(TPU、硅胶复模配合)。更重要的是,他们习惯将CNC与真空复模、3D打印、钣金、表面处理做工艺组合。比如一个带透明视窗和金属支架的产品,可以在同一家厂完成PC透明件抛光、铝合金支架阳极氧化、以及整体组装,减少多头沟通的损耗。
3. 工程介入与可制造性反馈
这是企石厂家比较被低估的优势。不少技术主管出身于模具设计或注塑成型岗位,看到3D图纸时能主动指出:这个卡扣厚度在CNC加工后应力集中容易断裂、这个深腔位置刀具伸出长度不够需要拆分件、这个外观面纹理用CNC加工后需要喷砂遮盖刀纹。这种前置的DFM(可制造性设计)反馈,对于经验不足的硬件团队尤其有价值,能避免“手板做出来好看、开模后量产翻车”的典型陷阱。
4. 成本结构相对透明,适合打样阶段控费
企石的手板报价逻辑通常按“材料费+加工工时+表面处理+组装调试”拆分,对于结构简单的零件,单价竞争力明显。以一块200mm×150mm×30mm的ABS外壳为例,单件报价在几百元区间,批量10件以上单价递减明显。对于需要反复迭代3-5轮的项目,这种成本结构比动辄收取高额编程费的大厂更友好。
1. 超高精度与超精密零件存在天花板
企石多数厂家的常规加工精度在±0.05mm到±0.1mm之间,部分设备好的能到±0.02mm。但如果你的零件涉及光学镜筒配合、精密齿轮啮合、医疗微流道(公差±0.005mm以内),或者需要五轴联动加工复杂曲面(如叶轮、人工关节),企石的中小厂家在检测设备和工艺稳定性上往往不够。这类需求建议直接找有恒温车间、三坐标测量仪(CMM)和五轴加工中心的专业精密厂。
2. 大批量生产不是其定位
CNC手板的本质是“用减材方式快速获取功能样件”。当零件数量超过500-1000件时,单件加工工时的累积会让CNC成本远高于开简易模注塑或压铸。企石厂家的设备排产也更适合多品种穿插,而非单一品种长周期连续生产。如果你的项目已经进入小批量试产(比如月需求2000件以上),应该考虑模具方案,而不是继续用手板厂做CNC批量。
3. 表面处理极致效果受限于配套资源
虽然企石周边有喷油和电镀配套,但高要求的外观件(如仿金属拉丝高光、钢琴烤漆无尘喷涂、渐变色阳极氧化)在中小厂家的品控波动较大。尤其是透明PC件的抛光后透光率和内应力控制,不同批次之间可能存在肉眼可见差异。如果产品定位高端消费电子或奢侈品外观,需要确认厂家是否有独立的无尘喷涂线和成熟的抛光师傅。
4. 项目管理规范性参差不齐
企石手板厂家数量多、规模差异大,既有几十人的正规厂,也有十来人的作坊式加工点。后者在报价速度和灵活性上有优势,但在图纸版本管理、变更记录、交期承诺的履约率上可能不够稳定。对于多零件、多轮迭代的复杂项目,缺乏项目经理角色的厂家容易在沟通中丢信息。
选择建议分三步走:
第一步,按项目阶段匹配厂家类型。 概念验证阶段(1-5件,结构简单)可以优先考虑企石中小厂家,追求速度和性价比;功能测试阶段(5-50件,含装配关系)选择有工程介入能力、能提供DFM反馈的厂家;外观评审阶段(需要高表面质量)重点考察其表面处理是自营还是外协,最好实地看样件。精密配合件和大批量需求,则跳出企石范围寻找更对口的资源。
第二步,用“小单试水”验证协作质量。 不要一上来就把整套复杂装配件发给新厂家。先发一个中等难度的零件(带一个深腔、一个外观面、一个螺纹孔),观察其报价响应速度、DFM反馈的专业度、首件尺寸报告是否完整、表面处理效果是否与约定一致。这一轮通过后再放量。
第三步,明确验收标准和变更规则。 下单前书面确认:关键尺寸公差表、外观Acceptance Criteria(比如刀纹允许范围、色差ΔE值)、材料牌号与批次证明、交期节点(首件日、表面处理完成日、出货日)。变更图纸时要求对方回复“变更影响评估”(是否影响交期和费用),避免口头承诺。
协作流程总结(标准五步):
1. 需求输入:提供3D图纸(STEP/IGS格式)、2D关键尺寸标注、材料与表面处理要求、数量与交期期望。
2. DFM评审与报价:厂家在1-2个工作日内反馈可制造性建议和分项报价,双方确认工艺路线。
3. 编程与首件加工:确认后进入CNC编程和首件制作,首件完成后的尺寸检测报告需随样件提供。
4. 首件确认与批量加工:客户确认首件(或提出修改),厂家按确认状态加工剩余数量,同步安排表面处理。
5. 终检与交付:全检关键尺寸和外观,按约定包装出货,保留检测记录备查。
总结来说,企石CNC手板厂家是珠三角硬件创新链条中一个务实的选择——它擅长用合理的成本和较快的速度,帮你把图纸变成可触摸、可装配、可测试的实物,尤其适合结构验证和中小批量试制。但它不是万能解,精密极限、大批量效率和顶级外观品控需要你提前判断边界。带着清晰的验收标准和分阶段试水的策略去合作,才能真正把集群优势转化为项目进度优势。
上一篇:深圳手板厂联系方式
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。