时间:2026-11-05 访问量:389
在制造业产品开发流程中,手板模型是验证设计、沟通方案、甚至进行功能测试的关键环节。过去,CNC加工和手工雕琢是主流手段,而如今,3D打印技术凭借其独特的成型逻辑,已经成为手板加工领域不可忽视的力量。对于产品经理、结构工程师或采购人员而言,理解3D打印手板加工模型究竟能做什么、不能做什么,比单纯比较价格更为重要。下面从技术原理、核心优势、客观局限以及决策流程几个层面展开说明。
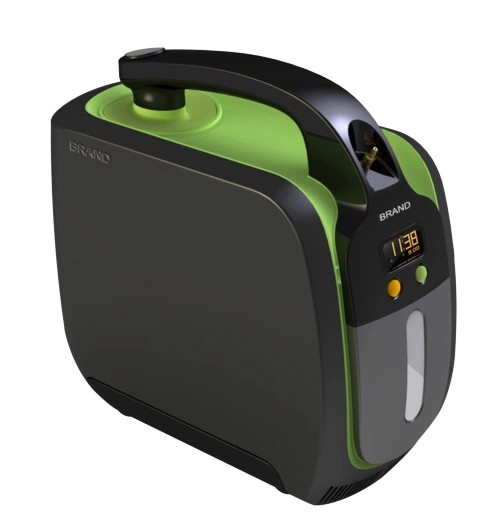
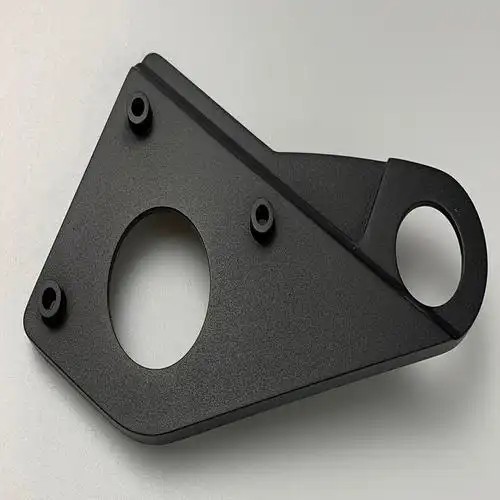
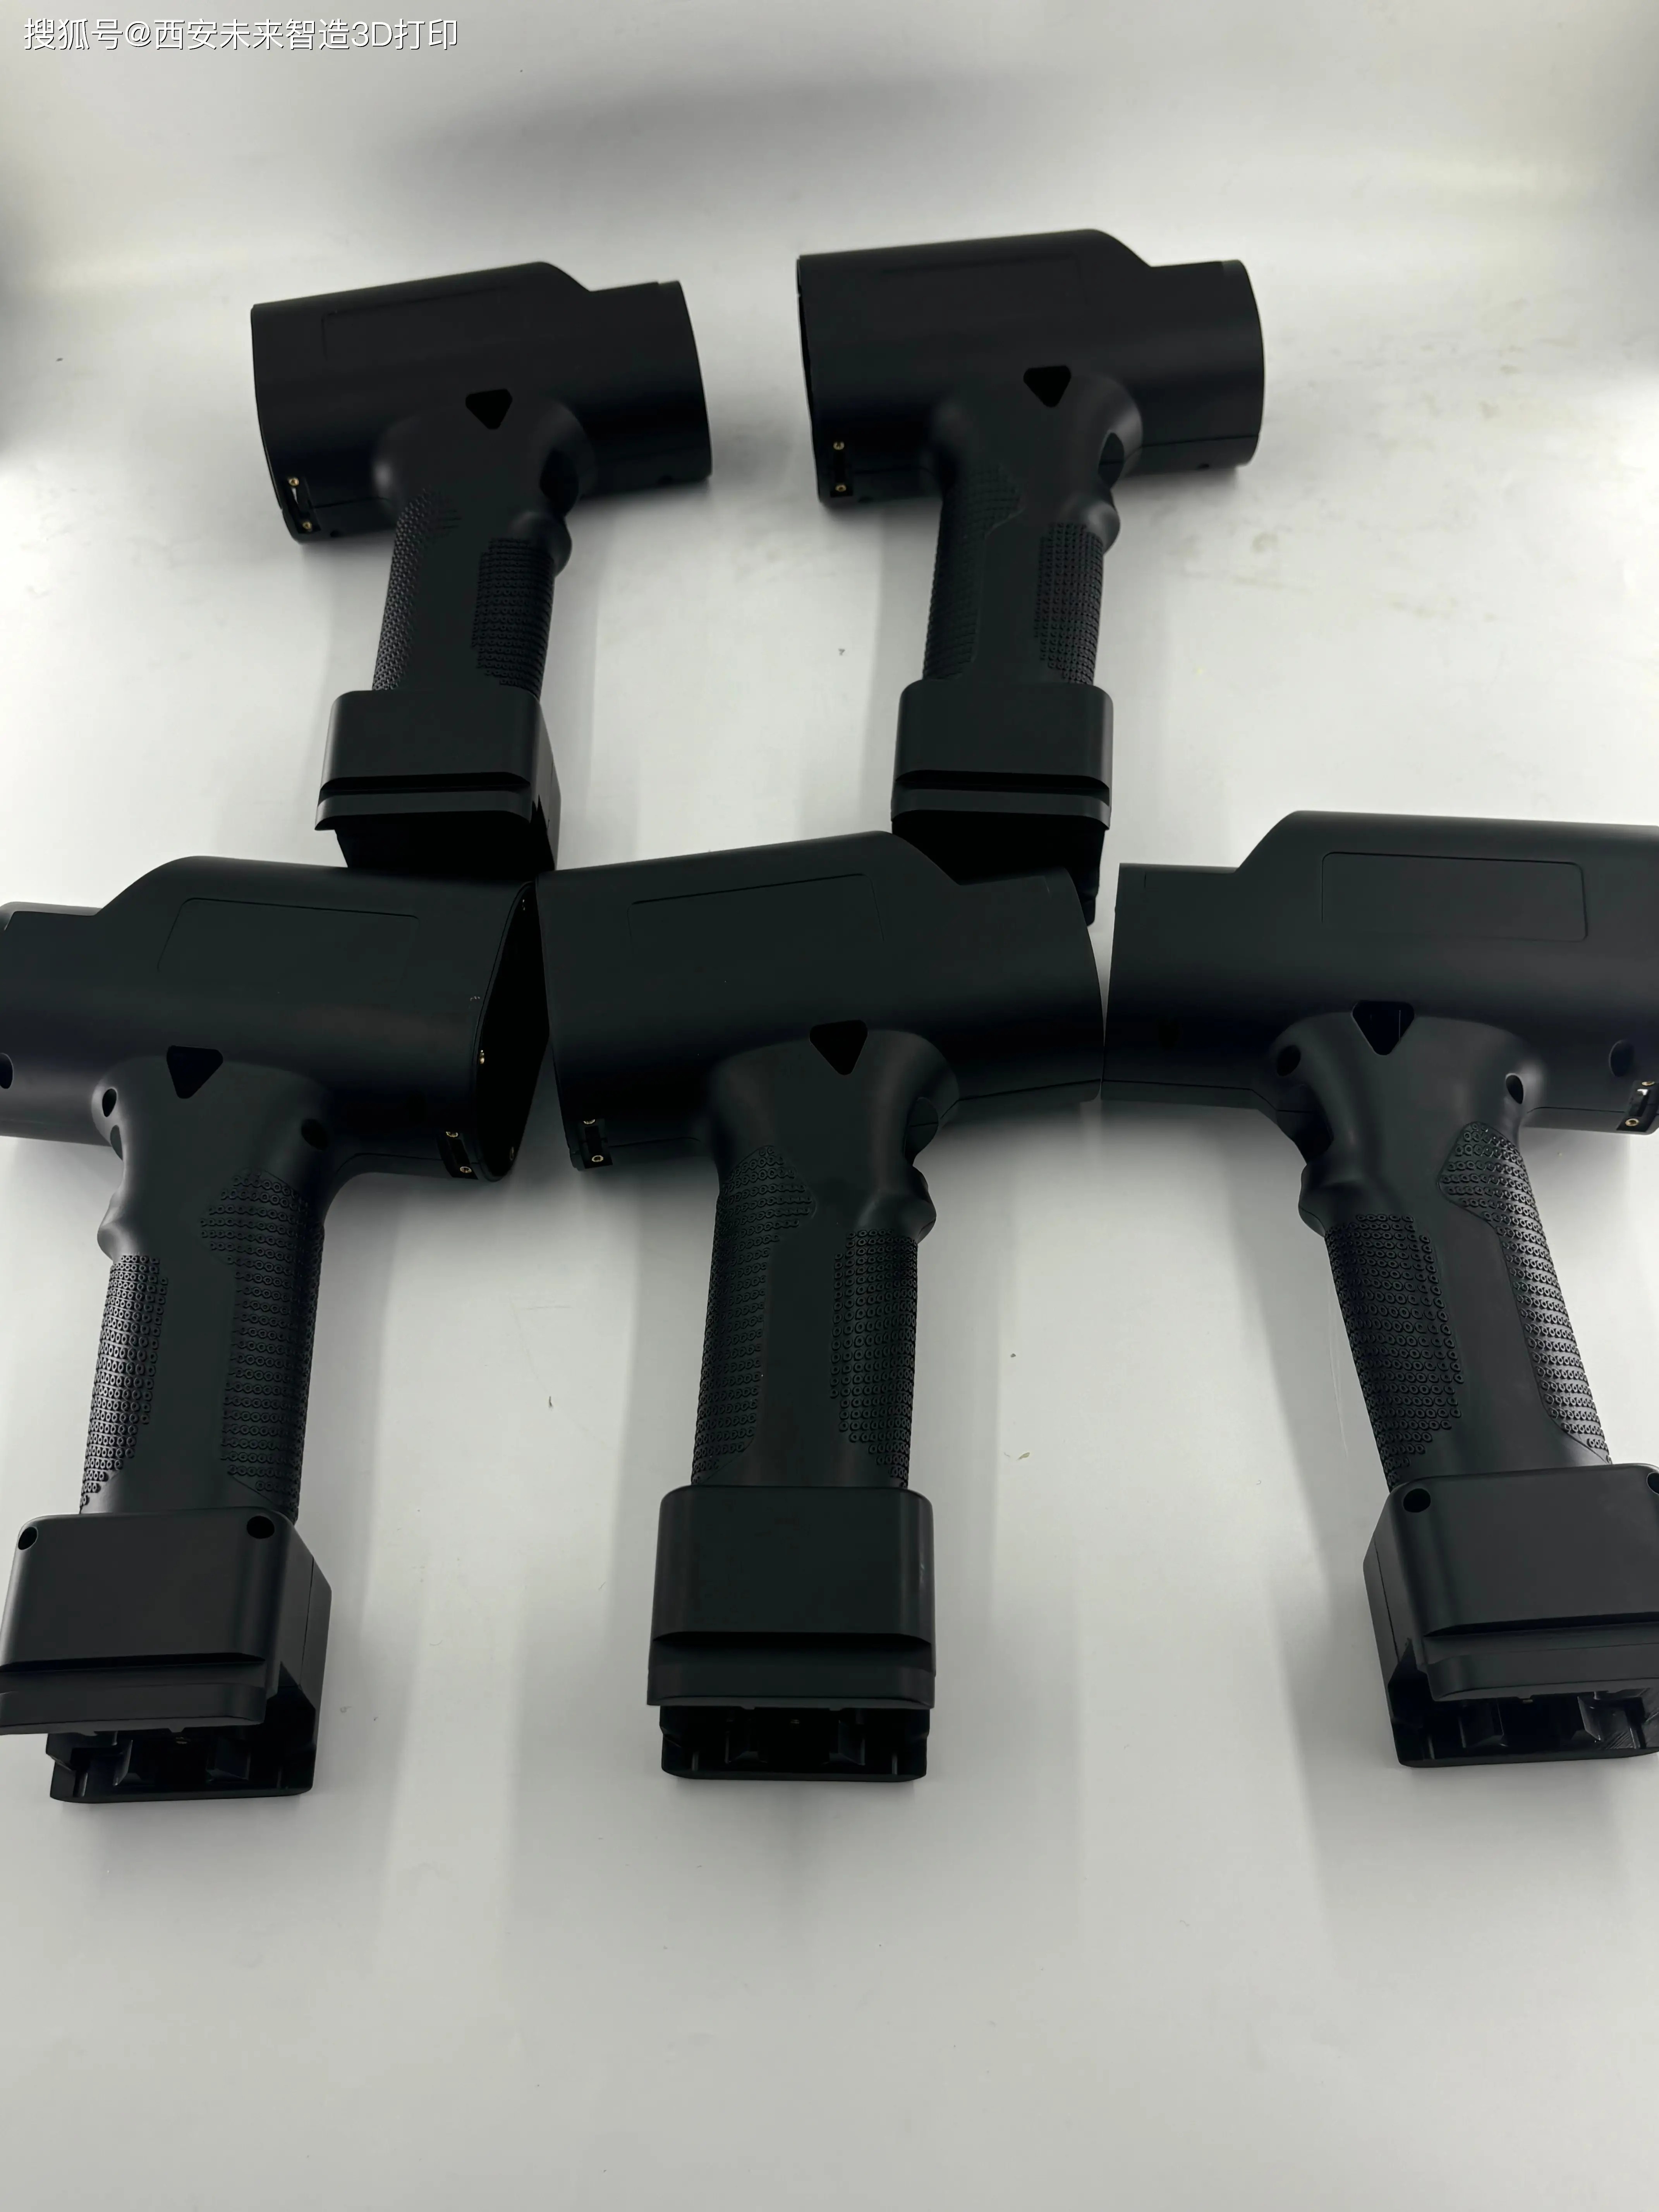
3D打印手板加工,本质上是增材制造——将三维CAD模型切片成薄层,再逐层堆积材料形成实体。手板场景中常用的工艺主要有四种:SLA(立体光固化)、SLS(选择性激光烧结)、FDM(熔融沉积成型)和MJF(多射流熔融)。SLA使用光敏树脂,表面精细度高,适合对外观要求严苛的展示手板;SLS和MJF使用尼龙粉末,无需支撑结构,适合做结构验证和小批量功能件;FDM则以工程塑料丝材为原料,设备普及度高、成本低,常用于快速验证装配关系。理解这些工艺的差异,是判断3D打印是否适合当前手板任务的第一步。
1. 成型自由度高,复杂结构不受刀具限制
CNC加工受限于铣刀可达性,深腔、倒扣、内部流道等特征往往需要拆分加工再拼接。3D打印逐层成型,理论上可以一次制造任意复杂几何形状。对于带有随形冷却流道、晶格轻量化结构或一体化铰链的设计,3D打印手板能够直接还原设计意图,避免因加工可行性而妥协结构。
2. 从数据到实物的周期短
省去编程、装夹、多工序周转等环节,SLA或MJF手板通常可在24至48小时内完成打印和后处理。对于迭代频繁的研发阶段,这意味着一天之内可以验证两到三个设计版本,显著压缩开发周期。
3. 材料选择覆盖从外观验证到功能测试
光敏树脂有类ABS、类PP、高透明、耐高温等细分牌号;尼龙粉末可填充玻璃纤维或碳纤维以提升刚性和耐热性;工程塑料如PC、ULTEM也已进入FDM体系。手板不再只是“看样子”,部分场景下可以直接做卡扣疲劳测试、耐温测试甚至小批量终端零件试用。
4. 小批量综合成本可控
单件或数十件的手板需求,3D打印无需开模、无需专用夹具,分摊到单件的成本相对平稳。尤其当零件结构复杂、传统加工需要多轴联动或多次装夹时,3D打印的成本优势更为明显。
1. 尺寸精度与表面质量存在天花板
SLA手板的尺寸公差通常在±0.1mm/100mm量级,FDM则更宽松。相比精密CNC可达±0.02mm的水平,3D打印在配合面、轴承位等关键尺寸上往往需要预留余量后二次加工。层纹是另一项固有特征,SLA侧表面较光滑但台阶效应仍存在,FDM的层纹则更为明显,外观手板通常需要打磨、喷漆处理。
2. 材料性能的“等效性”而非“等同性”
3D打印材料与注塑级ABS、PC在分子结构和力学表现上并不完全一致。打印件的层间结合力通常弱于注塑件,Z轴方向的强度可能是薄弱环节。手板验证中若涉及高强度冲击、长期耐蠕变或精密密封,需要谨慎评估甚至改用CNC制作功能原型。
3. 各向异性与批次一致性
逐层成型导致零件在XY平面和Z轴方向的力学性能存在差异,设计时需考虑打印方向。光敏树脂的固化程度、粉末床的温度均匀性等因素,可能带来批次间的性能波动,对手板的一致性要求极高时需增加检测环节。
4. 后处理依赖人工经验
去支撑、清洗、二次固化、打磨、喷漆等工序目前仍以人工为主,后处理质量直接影响最终手板的观感和尺寸。复杂支撑结构的去除可能损伤精细特征,这一点在薄壁件上尤为突出。
第一步:明确手板的核心用途。 若主要用于外观评审和装配干涉检查,优先选择SLA高精度树脂,重点控制表面处理和配合尺寸;若用于功能测试(受力、耐温、运动机构),应选择SLS/MJF尼龙或FDM工程塑料,并在设计阶段考虑各向异性;若手板直接作为小批量终端件使用,需综合评估材料认证和长期可靠性。
第二步:评估关键尺寸与公差要求。 列出配合面、定位孔、密封槽等关键特征。公差要求严于±0.1mm的部位,建议3D打印留余量后CNC精修,或直接采用CNC制作该零件。混合工艺(3D打印主体+CNC关键面)在手板行业已相当成熟。
第三步:确认材料性能匹配度。 向供应商索取材料数据表,重点关注拉伸强度、热变形温度、断裂伸长率以及层间结合数据。若有明确对标注塑材料的力学指标,需做等效性换算或直接打印样条进行实测。
第四步:规划后处理与验收标准。 提前与加工方确认支撑去除方式、表面处理等级(打磨目数、喷漆类型)、是否需要二次固化等。验收时除尺寸检测外,外观手板应在标准光源下检查色差和表面缺陷,功能手板应记录打印方向以便追溯性能差异。
第五步:小批量试制验证。 在正式批量打印前,先制作1至2件样品进行全尺寸检测和实际装配验证,确认工艺窗口稳定后再放量。对于多批次供货,建议保留首件样品作为一致性比对基准。
总体而言,3D打印手板加工模型在复杂结构、快速迭代和小批量场景下具有明确优势,但在精密配合、各向同性力学性能和表面质感方面仍有边界。合理做法是以零件功能需求为出发点,将3D打印与CNC、钣金等工艺组合使用,而非单一替代。理解工艺能力边界并提前规划后处理与检测环节,才能让3D打印真正成为手板阶段的高效工具。
上一篇:专业3D打印手板模型怎么样
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。