时间:2026-11-05 访问量:449
在珠三角的制造业版图中,东莞的CNC手板加工集群是一个绕不开的存在,尤其是铝制品手板方向。如果你正在做产品结构验证、外观评审或小批量试产,大概率会接触到“东莞CNC手板铝制品加工群”这个概念。它并不是一个官方组织,而是对东莞区域内大量从事CNC精密加工、手板制作、铝件小批量生产的中小工厂和配套供应商的统称。这个集群的形成有其产业逻辑,也有其现实局限。下面从几个维度展开,帮助你判断它是否适合你的项目。
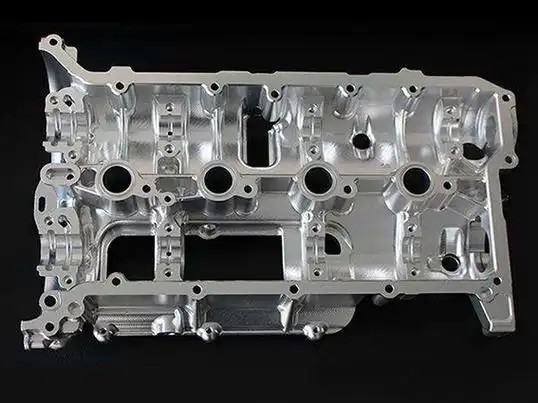
东莞的CNC手板产业带主要集中在长安、虎门、大岭山、寮步等镇街,依托早期模具产业和电子代工基础逐步演化而来。铝制品手板之所以成为这个集群的强项,有几个客观原因:铝材切削性能好、表面处理工艺成熟、价格相对亲民,且能较好地模拟后续量产件的机械性能。集群内的工厂规模差异很大,从三五台机床的小作坊到上百台三轴、四轴、五轴CNC的设备型工厂都有,配套资源也相对完整——阳极氧化、喷砂、拉丝、镭雕、丝印等后处理环节在半小时车程内基本可以找齐。这种“半小时配套圈”是东莞集群最实际的竞争力之一,它缩短了从图纸到实物样件的周转时间。
响应速度快、打样周期短。 集群内多数工厂常年处理急单,常规铝件手板从编程到出货,三到五个工作日是常见节奏,结构简单、工序少的件甚至更快。对于研发阶段频繁改版的项目,这种节奏能明显压缩迭代周期。
工艺配套完整,一站式完成度高。 铝手板往往不只需要CNC加工,还涉及表面处理、装配、检测。集群内工厂通常有固定的外协伙伴,客户不需要自己东奔西跑找氧化厂或喷砂厂,交期和品质责任也相对集中。
成本梯度丰富,选择空间大。 不同规模、不同设备水平的工厂报价差异明显。单件、小批量的铝手板,在东莞既能找到报价偏低的加工档口,也能找到设备精度和品控更规范的中型工厂。对于预算敏感、精度要求中等的项目,议价空间和比价空间都比较充分。
工程沟通成本较低。 集群内从业人员对3C电子、家电、汽车零部件、医疗设备外壳等常见手板需求非常熟悉,图纸评审、DFM建议、装夹方案讨论往往能快速对齐,减少反复沟通。
工厂水平参差不齐,品控一致性是最大变量。 “加工群”不等于统一标准。同一张图纸,不同工厂做出来的尺寸一致性、表面瑕疵控制、阳极氧化色差都可能不同。部分小厂设备维护和检测手段有限,批次间稳定性依赖师傅经验,这对高精度、高外观要求的产品是现实风险。
高精度与复杂结构并非集群内普遍强项。 五轴联动、薄壁件变形控制、微孔加工、高光镜面等要求,需要特定设备和高水平工艺积累,并非集群内每家工厂都具备。如果项目涉及复杂曲面、严苛公差或特殊铝合金牌号,需要针对性筛选,不能默认“东莞都能做”。
知识产权保护需要主动设防。 集群内工厂数量多、人员流动频繁,图纸和结构方案的外泄风险客观存在。对于尚未发布的产品,建议在合作前明确保密约定,拆分关键图纸或采用分段加工策略。
低价竞争带来的隐性成本。 部分报价偏低的工厂可能在材料牌号、刀具损耗、检测环节上压缩成本,最终表现为尺寸超差、表面处理返工或交期延误。单纯比价容易踩坑,需要结合工程能力和品控流程综合判断。
第一步,明确自身需求等级。先界定手板的用途:是结构验证、外观评审,还是功能测试或小批量试产?精度要求、表面等级、材料牌号、是否需要检测报告,这些条件决定了你应该匹配哪一档工厂,而不是盲目找“最便宜”或“最大”的。
第二步,做能力初筛。重点确认三件事:设备清单(三轴/四轴/五轴、行程范围)、检测手段(卡尺、千分尺、三次元是否具备)、后处理渠道(氧化厂是否固定、色差控制经验)。可以要求提供同类铝件的加工案例照片或实物。
第三步,小单验证。在批量投入前,先下一到两件试做单,重点观察尺寸报告、表面细节、交期兑现情况以及沟通响应效率。试做单是判断工厂实际水平最直接的方式,比任何口头承诺都可靠。
第四步,明确交付标准与责任边界。图纸公差、表面处理标准、包装方式、验收方式应在订单前书面确认。对于多工序外协的件,明确哪一方对最终品质负责,避免出现问题时相互推诿。
第五步,建立备选供应关系。考虑到集群内工厂产能波动和排单情况,建议同时维护两到三家能力匹配的加工方,根据项目紧急程度和精度要求灵活分配,降低单一依赖带来的交期风险。
总体而言,东莞CNC手板铝制品加工群适合对响应速度、配套完整度和成本弹性有较高要求的铝制手板项目,尤其在结构验证和外观评审阶段优势明显。但如果项目涉及高精度、复杂结构或严格的知识产权保护需求,则需要在筛选环节投入更多精力,必要时将高难度工序拆分给具备对应能力的专业工厂。理解这个集群的优势边界,比单纯依赖“东莞”这个地域标签更能帮你做出靠谱的决策。
上一篇:中山cnc五金手板报价
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。