时间:2026-11-05 访问量:570
在制造业快速迭代的今天,产品研发周期不断压缩,从概念到实物的验证环节变得尤为关键。手板模型作为连接设计与量产的桥梁,其加工方式的选择直接影响研发效率与成本。在众多手板制作工艺中,东莞地区依托成熟的机械加工产业链,形成了以CNC加工为核心的手板模型零件制造集群。本文将从技术原理、优势、局限性及选择建议等方面,为读者系统梳理东莞机械加工CNC手板模型零件的全貌。
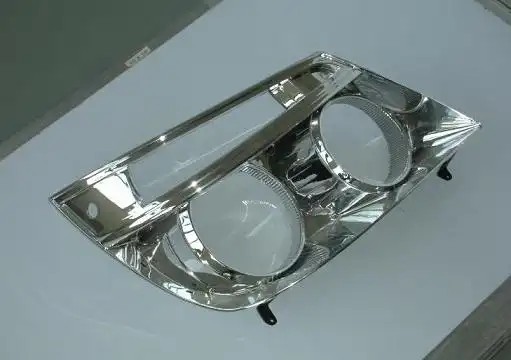
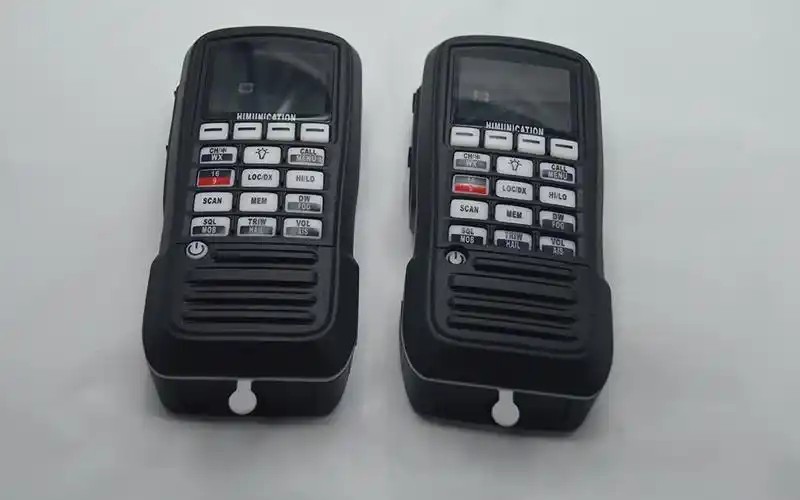
CNC(Computer Numerical Control,计算机数值控制)加工是一种减材制造工艺。工程师将三维CAD模型导入编程软件,生成刀具路径代码,再由CNC机床驱动刀具对整块材料进行切削、钻孔、铣削等操作,最终得到与设计模型高度一致的实体零件。手板模型,即产品在批量生产前的原型件或小批量验证件,通常用于外观评审、结构装配验证、功能测试等环节。
东莞作为全球知名的制造业基地,聚集了大量CNC加工设备与配套供应链,从三轴、四轴到五轴加工中心,从铝合金、不锈钢到工程塑料,形成了较为完整的加工能力体系。这使得东莞的CNC手板模型零件在交期、精度和材料选择上具备较强的综合竞争力。
1. 精度与表面质量高
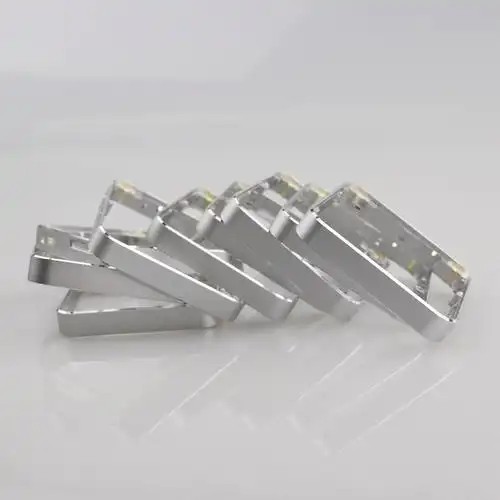
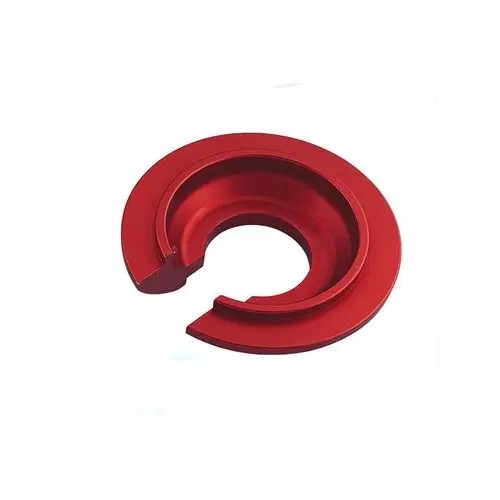
CNC加工的公差控制能力较强,常规加工可达±0.05mm,精密加工甚至可控制在±0.01mm以内。对于有装配配合要求的结构件,这种精度水平能够有效验证设计的合理性。同时,加工后的零件表面粗糙度较低,经过打磨、喷砂、阳极氧化、电镀等后处理,可以获得接近量产件的外观效果。
2. 材料选择范围广
CNC加工几乎可以切削所有常见的工程材料。金属方面包括铝合金(6061、7075等)、不锈钢、黄铜、钛合金等;塑料方面包括ABS、PC、PMMA、POM、尼龙、PTFE等。这意味着设计者可以根据产品的实际使用场景选择最接近量产材料的原型材料,从而获得更真实的测试数据。
3. 适合结构复杂、尺寸较大的零件
与3D打印相比,CNC加工在加工大尺寸零件时优势明显。东莞不少加工厂配备大型龙门铣床,可加工米级尺寸的零件。对于具有深腔、薄壁、螺纹孔、配合面等特征的零件,CNC加工能够较好地保证尺寸一致性。
4. 小批量经济性较好
虽然CNC加工的单件成本高于注塑量产,但在几十件到几百件的小批量范围内,CNC加工无需开模,省去了模具费用和开模周期,综合成本反而更具优势。对于产品研发阶段的小批量试产或市场验证,CNC手板是较为经济的选择。
5. 交期可控
东莞地区的CNC加工产能充足,常规手板零件一般在3至7个工作日内可完成,紧急订单甚至可压缩至48小时以内。这种快速响应能力对于赶展会、赶评审节点的研发团队尤为重要。
1. 单件成本相对较高
CNC加工是逐件切削成型,材料利用率较低,尤其是复杂零件可能需要多次装夹和多把刀具,加工工时较长。对于结构简单、批量较大的零件,单位成本会明显高于注塑、压铸等量产工艺。CNC手板更适合作为验证手段,而非大批量生产方案。
2. 复杂内部结构加工受限
虽然五轴CNC可以处理部分复杂曲面,但对于封闭内腔、内部流道、镂空晶格等结构,CNC刀具难以触及,加工难度大甚至无法实现。这类结构更适合采用3D打印(如SLM金属打印、SLA光固化)来完成。实际项目中,常需要CNC与3D打印配合使用。
3. 加工效率受编程与装夹影响
每个零件的CNC加工都需要专门的编程和装夹方案。对于形状不规则或需要多面加工的零件,装夹次数增加会导致累积误差和工时上升。编程质量直接影响加工效率和表面质量,对加工厂的技术团队水平有较高要求。
4. 表面处理效果受材料与工艺匹配影响
虽然CNC零件可以做出接近量产的外观,但某些表面效果(如高光镜面、特殊纹理)在CNC手板上实现难度较大,且不同材料对同一后处理工艺的响应不同。例如,铝合金阳极氧化的颜色一致性与批量生产可能存在色差,塑料件的喷漆附着力也需要根据材料特性调整工艺。
5. 存在一定的材料浪费
减材制造的本质决定了大量材料在切削过程中被去除。对于贵重金属材料(如钛合金),材料成本占比较高,需要在报价时充分考虑。
面对东莞众多的CNC手板加工厂商,选择时需要从以下几个维度综合评估:
看设备能力:确认厂商是否具备三轴、四轴、五轴加工设备,最大加工尺寸是否覆盖你的零件需求,精度指标是否满足设计要求。对于有特殊材料需求的零件,还需确认厂商是否有对应的加工经验。
看工程支持能力:优秀的CNC手板厂商不仅提供加工服务,还能在DFM(面向制造的设计)阶段给出建议,例如优化壁厚、调整圆角、拆分零件以便装夹等。这种工程支持能显著降低返工风险。
看后处理配套:询问厂商是否自有或合作有喷砂、阳极氧化、电镀、喷漆、丝印等后处理能力。一体化服务可以减少转运环节,缩短交期并降低沟通成本。
看质量管控:了解厂商的检测手段,是否配备三坐标测量仪、二次元影像仪等检测设备,是否有首件检验和出货全检流程。
看报价透明度:要求厂商提供分项报价(材料费、加工费、后处理费),避免后期增项。同时对比多家报价时,注意区分是否含税、含运费。
一个完整的CNC手板模型零件制作流程通常包括以下步骤:
第一步:需求沟通与报价——提供3D图纸(STEP/IGES格式)及2D图纸(标注关键尺寸与公差),说明材料、数量、表面处理要求和交期,获取报价。
第二步:DFM分析与工艺确认——加工方对图纸进行可制造性分析,反馈优化建议,双方确认加工方案、材料牌号和表面处理标准。
第三步:编程与加工——CNC编程工程师生成刀路,操作员装夹、对刀、加工。过程中可能需要多次装夹和中间检测。
第四步:后处理——根据要求进行去毛刺、打磨、喷砂、阳极氧化、喷漆、丝印等处理。
第五步:质量检验与出货——按图纸进行尺寸检测和外观检查,确认合格后包装出货。
第六步:反馈与迭代——收到零件后进行装配验证和功能测试,如有问题及时反馈,进入下一轮修改迭代。
综合来看,东莞机械加工CNC手板模型零件适合以下场景:产品外观与结构验证、装配干涉检查、功能测试、小批量试产、展会样品制作。对于结构复杂但内部特征不多的零件、大尺寸零件、需要真实材料性能验证的零件,CNC手板是优先选择。而对于内部流道复杂、轻量化镂空结构、超大批量生产等需求,则建议结合3D打印或直接考虑量产工艺。
在选择服务商时,建议优先考察其工程支持能力和后处理配套能力,而非单纯比价。一个能在设计阶段帮你规避制造风险的加工伙伴,往往比报价低10%但反复返工的厂商更有价值。东莞的CNC手板产业链成熟,只要明确自身需求、做好前期沟通,完全可以在交期、质量和成本之间找到合理的平衡点。
上一篇:东莞手板厂排名
下一篇:茂名3d打印手板模型

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。