时间:2026-11-03 访问量:350
在制造业产品开发流程中,手板模型是验证设计可行性、评估外观与结构的重要环节。近年来,3D打印技术凭借成型自由度高、周期短等优势,逐步成为金属手板制作的重要方式之一。但金属3D打印并非“万能钥匙”,其材料特性、工艺限制和后处理要求都直接影响最终手板的质量与成本。以下从技术顾问视角,系统梳理金属3D打印手板的注意事项,帮助您在项目决策时少走弯路。
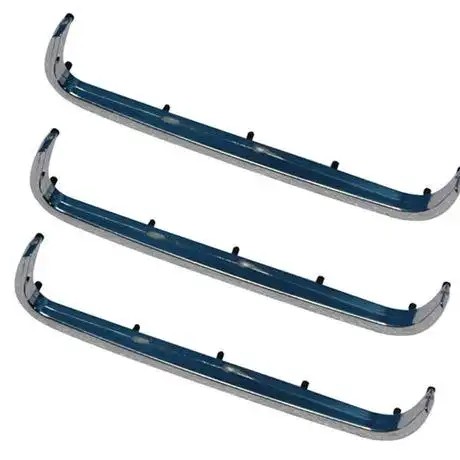
金属3D打印(以SLM激光选区熔化、DMLS直接金属激光烧结为主流)的核心优势在于复杂几何形状的一体成型能力。对于内部流道、随形冷却结构、拓扑优化后的轻量化骨架、点阵晶格结构等传统CNC难以加工或需要多件拼焊的设计,金属3D打印可以在数天内完成从数据到实物的转化,且不需要开模,单件成本与批量无关。这对于处于设计迭代阶段的手板验证而言,意味着修改设计后可以快速重新打印,不必承担模具费用。
但其局限性同样明显。第一,尺寸精度通常为±0.1mm~±0.2mm(视设备和材料而定),表面粗糙度Ra一般在6~12μm,需要后续机加工或抛光才能达到配合面要求。第二,金属打印件存在残余应力和孔隙率问题,力学性能各向异性明显,Z轴方向强度通常低于XY方向。第三,单件成本较高,尤其是钛合金、高温合金等材料,小尺寸零件单件报价可能在数百至数千元。第四,可打印尺寸受设备成型舱限制,常见为250mm×250mm×300mm左右,超大件需拼接。金属3D打印手板更适合功能验证、结构验证和小批量试制,而非直接替代大批量生产的精密CNC件。
金属3D打印常用材料包括不锈钢(316L、17-4PH)、铝合金(AlSi10Mg)、钛合金(TC4/Ti6Al4V)、模具钢(H13、1.2709)、镍基合金(Inconel 718)等。选手板材料时需考虑三个维度:功能需求、后处理兼容性和成本。
若手板仅用于外观展示和装配验证,316L不锈钢或AlSi10Mg铝合金性价比最高,后者密度低、打印速度快,适合中小尺寸结构件。若需模拟最终产品的耐腐蚀或生物相容性,钛合金是合理选择,但需注意钛合金打印后去应力退火和热等静压(HIP)处理成本较高。若手板用于注塑模具镶件验证,则应选1.2709模具钢并配合时效硬化处理。需要提醒的是,打印态材料性能与锻件存在差异,若手板需做疲劳或极限载荷测试,应提前与打印服务商确认是否进行HIP和热处理,并在设计阶段预留加工余量。
金属3D打印虽然自由度高,但仍有明确的工艺约束。设计时需重点关注以下方面:
最小壁厚方面,不锈钢和铝合金建议不小于0.4mm,钛合金不小于0.5mm,过薄区域易出现球化或翘曲。悬垂角度方面,超过45°的悬垂面通常需要添加支撑,支撑去除后会在表面留下痕迹,因此应尽量将关键配合面设计为垂直或小角度悬垂。对于内流道,最小孔径建议不小于0.8mm,且需设计排粉口,否则内部残留金属粉末难以清除。打印件在成型舱内的摆放方向直接影响各向异性和支撑量,设计时应与服务商沟通摆放方案,关键受力方向尽量避开Z轴。
另一个常被忽视的点是热变形补偿。金属打印过程中局部急热急冷会产生残余应力,薄壁长条件或大面积平板件容易翘曲。设计阶段可适当增加工艺余量,或在打印后通过去应力退火加精加工来修正。
打印完成只是第一步,后处理往往占据总周期的30%~50%。标准流程包括:清粉(去除内部残留粉末)、去支撑、去应力退火(消除残余应力、稳定尺寸)、热等静压(可选,用于提高致密度和疲劳性能)、机加工配合面、表面处理(喷砂、抛光、电镀、阳极氧化等)。
需要特别注意的是,去应力退火应在去支撑之前或同步进行,否则去除支撑后零件可能发生二次变形。对于有配合精度要求的手板,打印态表面不能直接作为装配面,必须预留0.2~0.5mm加工余量后进行CNC精加工。若手板需要做阳极氧化(铝合金)或钝化(不锈钢),应提前确认打印件致密度是否满足表面处理要求,孔隙率过高的零件在阳极氧化后可能出现色差或斑点。
金属3D打印手板的报价通常由材料费、机时费、后处理费和编程费构成。以小尺寸不锈钢件为例,单件打印加基础后处理的价格区间大致在几百到一千余元;钛合金件则可能翻倍。周期方面,从确认数据到交付,简单件3~5个工作日,复杂件或需HIP处理的件7~10个工作日。若项目时间紧张,应优先选择本地服务商并提前确认排产档期,同时将后处理需求一次性沟通清楚,避免反复返工。
综合以上分析,给出如下决策框架:
第一步,判断是否需要金属材质。 若手板仅用于外观评审和装配干涉检查,树脂或尼龙打印加表面处理即可满足,成本更低、周期更短。只有当手板需要真实金属质感、导电导热性能、耐温耐蚀性能或承载功能测试时,才应选择金属3D打印。
第二步,评估结构是否发挥3D打印优势。 若零件几何简单、以平面和规则孔为主,CNC加工可能精度更高、成本更低。金属3D打印的价值体现在复杂内腔、轻量化结构、一体化成型减少装配件数量等场景。
第三步,明确后处理要求并预留余量。 在发出打印数据前,与工程师确认配合面加工余量、表面处理方式、是否需要HIP和热处理,将这些要求写入技术协议。
第四步,选择有金属打印经验的服务商进行小批验证。 建议先打印1~2件验证尺寸和性能,确认无误后再批量制作手板。同时保留打印参数和热处理记录,便于后续追溯。
总体而言,金属3D打印为手板制作提供了传统工艺难以替代的灵活性,但其精度、表面质量和各向异性特征要求设计者和采购方具备清晰的工艺认知。理解“能打印什么”和“打印后还需要做什么”,是做出正确决策的前提。
上一篇:麻涌cnc手板厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。