时间:2026-11-01 访问量:278
手板模型,是产品在开模量产之前做出的功能性或外观性样件,用来验证设计、装配、结构强度和市场展示。传统手板多依赖CNC加工、硅胶复模等工艺,而3D打印手板则是以增材制造方式,将三维数据逐层堆积成实体。莆田作为国内制造业配套较为完整的区域之一,近年来在3D打印手板服务上形成了“打印+后处理+小批量复模”的组合能力,服务对象覆盖消费电子、鞋服配件、工艺品、医疗器械外壳、汽车零部件等品类。
需要说明的是,莆田3D打印手板模型并不是单一工艺,而是一套围绕客户需求组织的服务链:前端做数据检查与工艺选型,中端完成打印,后端进行打磨、喷漆、丝印、装配和尺寸检测。理解这一点,比单纯比较“哪家打印机更贵”更有意义。
1. 工艺覆盖较全,能按用途匹配材料。常见的光敏树脂(SLA/DLP)适合高精度外观件,表面细腻、细节还原好;尼龙(SLS/MJF)适合结构件和小批量功能验证,韧性和耐疲劳性较好;FDM适合大尺寸、低成本的概念模型;金属打印则用于少数高强度或特殊外观需求。莆田的打印服务商通常能同时提供多种工艺,客户不必为不同零件分别找多家供应商。
2. 交付节奏快,适合迭代。3D打印无需开模,数据确认后即可排产。对于结构反复修改的项目,改一版打一版,单件成本不会像开钢模那样被放大。多数常规树脂手板在1至3个工作日内可完成,配合后处理大约3至5天,比传统CNC加开模的路径更利于压缩前期验证周期。
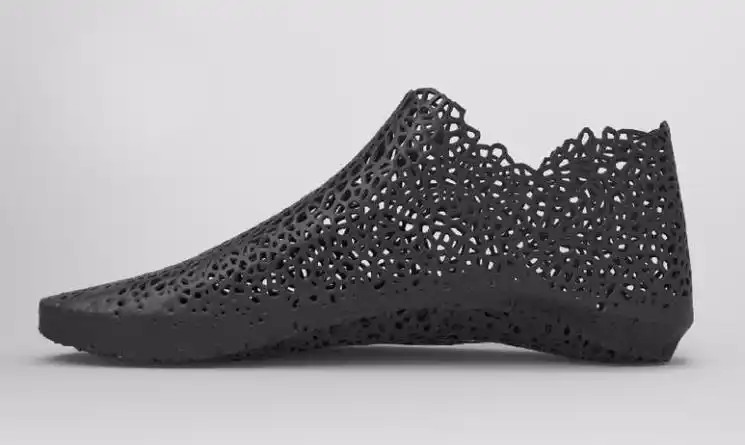
3. 复杂结构不受刀具限制。内部流道、镂空晶格、倒扣、薄壁、一体化装配结构,这些CNC难以加工或需要拆分加工的形态,3D打印可以直接成型,减少装配环节和累积误差。
4. 小批量与复模衔接顺畅。当打印样件通过验证、需要几十到几百件小批量试产时,服务商可用打印件翻制硅胶模具进行真空复模,成本和周期都优于直接开钢模,适合试销、展会、众筹交付等场景。
5. 综合成本可控。省去模具费用后,项目前期投入明显降低。对于外形已定、只做结构验证的产品,打印几个关键件即可完成装配测试,避免为验证而承担整套模具风险。
1. 材料性能与注塑件存在差距。即便使用工程树脂或尼龙,其长期耐候性、抗蠕变、阻燃等级和批次一致性,通常仍不能完全等同于量产注塑材料。若手板要用于严苛的可靠性测试,需明确材料牌号并做对照验证,不能默认“打印件等于量产件”。
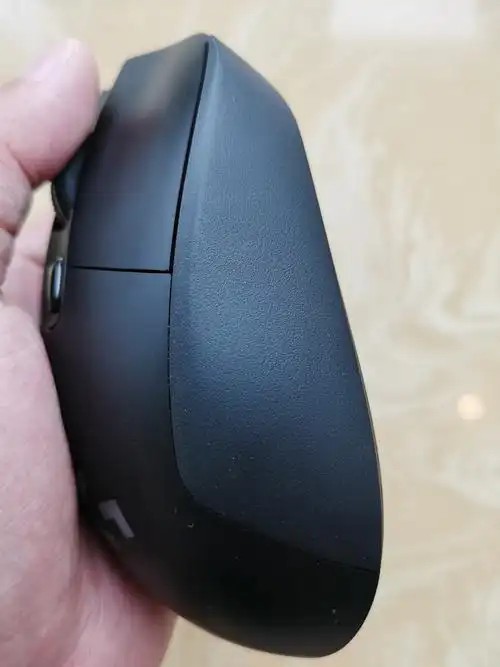
2. 尺寸精度和表面状态受工艺影响。树脂打印的层纹、支撑痕需要打磨抛光;尼龙件表面偏哑光且有颗粒感;大尺寸件可能因热变形出现翘曲。对配合公差要求高的装配面,往往需要预留加工余量后再精修,不能完全依赖打印一次成型。
3. 单件成本随尺寸和精度上升。3D打印按体积、材料、打印时长和后处理工时计价,大件、高精度件、透明件、多色件的单价可能高于预期。简单大平板类零件,CNC有时反而更经济。
4. 后处理依赖人工经验。喷漆色差、丝印位置、装配间隙,这些环节的质量受师傅水平影响较大。选择服务商时,应重点看其后处理能力和过往样件,而不只是打印设备清单。
5. 知识产权与数据安全需约定清楚。三维数据是核心资产,合作前应明确数据保密、模型留存与删除机制,避免设计外流。
适合优先考虑的情形:产品处于外观或结构验证阶段;结构复杂、CNC难以加工;需要快速多轮迭代;小批量试产在几十到几百件;预算有限但希望看到实物;鞋服配件、工艺品、外壳类等对表面处理要求可通过后处理满足的项目。
需要谨慎或改用其他工艺的情形:对材料力学性能要求与量产件完全一致;配合精度要求极高且不允许后续精修;单件尺寸很大且形状简单;需要透明光学级效果;对批次一致性有严格认证要求。
挑选服务商的四个实操要点:一看工艺与材料清单是否透明,能否提供材料参数表;二看后处理能力,要求提供同类产品的实拍样件;三看尺寸检测手段,是否有卡尺、二次元或三坐标抽检记录;四看报价是否拆分清晰,材料费、打印费、后处理费、运费分别列明,避免后期加价。
第一步,明确手板用途(外观展示、装配验证、功能测试或小批量试产),据此确定工艺和材料。第二步,提交STEP或STL数据,由服务商做壁厚、支撑、公差和拆件评估,必要时调整模型。第三步,确认报价与交期,约定表面处理标准和验收方式。第四步,打印并完成后处理,进行尺寸抽检和外观检查。第五步,客户装配验证,反馈修改意见进入下一轮迭代;若需小批量,则转入硅胶复模或小批量打印方案。
总体而言,莆田3D打印手板模型的价值在于“快、灵活、门槛低”,适合产品开发前中期的验证与展示;它的边界在于材料性能和一致性尚不能替代量产工艺。把用途想清楚、把验收标准写清楚、把服务商的后处理能力看仔细,就能用较低成本拿到可用的样件,少走弯路。
上一篇:江西数控cnc手板模型怎么用
下一篇:江苏cnc手板加工厂家

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。