时间:2026-10-30 访问量:257
在制造业产品研发链条中,手板模型是连接设计与量产的关键验证环节。山东作为国内装备制造业大省,近年来CNC手板模型产业发展迅速,形成了以济南、青岛、烟台、潍坊等地为代表的加工服务集群。本文从技术角度出发,系统梳理山东CNC手板模型的核心优势、客观局限以及选择建议,供有手板需求的研发团队参考。
CNC手板模型是指通过数控加工中心对整块材料(金属或工程塑料)进行减材切削,直接获得具有精确尺寸和结构特征的功能性样件。与3D打印的逐层堆积不同,CNC加工是从毛坯中“雕”出零件,因此在材料致密度、表面光洁度、尺寸精度和力学性能上具有天然优势。
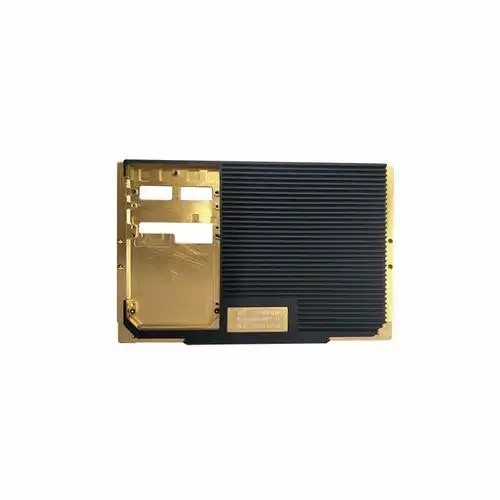
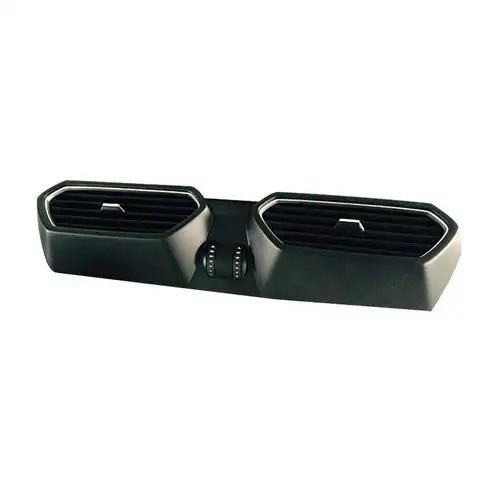
从适用场景看,CNC手板特别适合以下几类需求:结构验证类样件(装配干涉检查、公差配合验证)、功能测试类样件(耐温、耐压、负载测试)、外观评审类样件(表面处理后的视觉效果确认),以及小批量试制(几十到几百件级别的过渡性生产)。山东地区的CNC手板服务商在这些场景中积累了较为丰富的工艺经验,尤其在汽车零部件、家电外壳、工业设备结构件和医疗器械外壳等领域应用广泛。
1. 装备基础扎实,加工精度有保障
山东是国内机床工具产业的重要基地,济南二机床、海天精工等品牌在数控设备领域具有较高的市场认知度。这一产业基础使得山东手板加工企业在设备选型和更新上具备地缘优势,三轴、四轴、五轴加工中心的普及率较高。对于精度要求在±0.05mm以内的中小型结构件,多数规模以上手板厂能够稳定交付。五轴联动加工能力的逐步下沉,也使得复杂曲面类零件的加工不再需要外发,缩短了交期。
2. 材料配套齐全,选材灵活度高
山东及周边地区化工与金属材料供应链较为完善,手板常用材料如ABS、PC、PMMA、PA6/PA66、POM、铝合金6061/7075、不锈钢304/316等均可快速采购到位。部分手板厂还备有玻纤增强尼龙、PEEK等特种工程塑料的库存,能够满足耐高温、高强度等特殊工况的验证需求。材料选择的灵活性直接决定了手板验证的可靠性——用接近量产材料的材质做测试,数据才有参考价值。
3. 表面处理工艺链完整,外观还原度高
CNC手板的一大短板是刀纹残留,需要后续打磨、喷砂、抛光、喷漆、丝印、电镀等工序配合。山东手板企业在这方面的配套能力较强,多数工厂内部或周边配有喷涂线和表面处理车间,能够实现从哑光、高光、橡胶漆到金属质感、拉丝、阳极氧化等多种效果的还原。对于外观评审类手板,这一点尤为关键。
4. 人工与运营成本相对可控,性价比突出
相比长三角和珠三角的核心区域,山东地区在人工成本、厂房租金等方面具有一定优势。在同等精度和工艺要求下,山东CNC手板的报价通常比一线城市低10%–20%,对于中小批量、多品种的订单,成本优势更为明显。同时,山东地处华北腹地,对北方客户的物流响应速度较快。
5. 产业集群效应初显,沟通效率较高
济南、青岛等地已形成一定规模的手板加工聚集区,配套的打磨、喷漆、检测等协作资源密集。客户在询价、打样、修改的迭代过程中,沟通链条相对短,工程变更的响应速度有保障。部分企业已引入在线报价系统和项目管理工具,提升了协作效率。
1. 超精密加工能力与头部地区仍有差距
对于精度要求在±0.01mm以内、或涉及微细结构(如薄壁0.3mm以下、微孔阵列)的手板,山东部分中小型工厂的设备状态和工艺积累尚不能完全覆盖。此类需求目前仍较多流向深圳、苏州等精密加工集中区域。选择时需明确手板的精度等级,并与供应商确认其实际加工能力,而非仅看设备清单。
2. 复杂曲面的编程与后处理经验参差不齐
五轴设备不等于五轴能力。复杂曲面零件的刀路编程、装夹方案设计和接刀痕控制,高度依赖编程工程师的经验。山东手板企业中,头部厂商在这方面表现稳定,但中小厂商的水平分化明显。对于气动外形件、人体工学曲面件等,建议在打样前要求供应商提供类似案例或进行工艺评审。
3. 小批量交付的产能弹性有限
CNC手板的单件加工特性决定了其在几十件以内效率较高,但当需求上升到数百件时,CNC的工时成本和一致性控制压力会显著增加。山东多数手板厂以“打样+小批量”为定位,大规模复模或低压灌注的配套能力不如华南地区成熟。如果项目预计需要500件以上的过渡性生产,建议同步评估快速模具或低压灌注方案。
4. 外观件的高光/透明效果良率波动
透明件(如PC、PMMA)的CNC加工对刀具磨损、切削参数和抛光工艺要求极高,山东部分工厂在高透效果上的良率稳定性不如专精光学件的厂商。高光免喷涂件的刀纹控制同样考验工艺水平。此类需求建议在报价阶段明确外观标准(如Ra值、透光率),并要求提供实物样件确认。
5. 跨区域沟通的隐性成本
对于南方客户,山东的地理距离带来的物流时间和差旅成本需要考虑。虽然多数沟通可线上完成,但涉及多次修改的复杂项目,现场对接的效率仍高于远程。建议在合同中明确修改轮次和验收标准,减少往返成本。
选择建议:
- 按精度需求分层选择:常规结构件(±0.05mm)山东多数规模以上手板厂可胜任;超精密件(±0.01mm)建议优先考察有精密加工案例的头部厂商,或考虑跨区域协作。
- 按材料需求筛选供应商:确认目标材料是否有现货库存,特种工程塑料(如PEEK、PEI)需提前确认加工经验和工艺参数。
- 外观件务必看实物:要求供应商提供同材质、同表面处理工艺的过往样件照片或实物,重点确认刀纹控制、色差和透光效果。
- 小批量需求提前沟通产能:明确数量区间(如50件、200件),确认对方是否有CNC+复模的组合方案,避免后期切换供应商带来的时间损失。
- 优先选择有工程评审能力的厂商:能在打样前对3D图纸提出可制造性建议(如壁厚、圆角、装夹基准)的供应商,往往能帮你少走弯路。
标准流程总结:
1. 需求梳理:明确手板的用途(结构验证/功能测试/外观评审)、精度要求、材料要求、表面处理标准和数量。
2. 供应商筛选:通过案例库、设备清单、客户评价等维度初步筛选2–3家候选,重点关注与自身需求匹配的工艺经验。
3. 图纸评审与报价:提供3D图纸(STEP/IGS格式)和2D技术要求,要求供应商进行可制造性分析并给出分项报价。
4. 打样确认:首件完成后进行尺寸检测(必要时用三坐标测量)和外观确认,记录需修改项。
5. 迭代修改:根据验证结果进行设计优化或工艺调整,明确修改轮次和费用分担方式。
6. 小批量过渡:如需小批量试制,提前确认CNC加工的一致性和交期,必要时评估复模方案。
总体而言,山东CNC手板模型在装备基础、材料配套、成本控制和产业聚集方面具有明显优势,能够覆盖大多数常规手板需求;在超精密加工、复杂曲面编程和高透外观件等细分领域,需根据具体项目要求审慎评估供应商能力。建议研发团队以“需求匹配”而非“区域标签”作为决策依据,通过样品验证和工艺评审来降低选择风险。
上一篇:石家庄3d打印手板模型应用范围
下一篇:深圳大浪手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。