时间:2026-10-29 访问量:341
在快速消费品、消费电子、汽车配件以及医疗器械等众多领域,产品研发过程中的样件验证环节至关重要。当设计师完成了3D图纸,如何将这些虚拟的数字模型转化为具有真实功能或外观验证价值的物理样件?在众多手板制作工艺中,CNC手板复模是一种兼顾精度、效率与成本的重要技术路径。它并非单一的加工方式,而是将数控加工与真空复模两种工艺优势相结合的一套组合拳。理解其原理与适用边界,能帮助研发团队在样件试制阶段少走弯路。
CNC手板复模,顾名思义,包含两个紧密衔接的步骤:首先利用CNC(数控机床)加工出高精度的原型件(通常称为母模或样件),然后以此母模为基础,通过真空浇注工艺制作硅胶模具,再在真空环境下向模具内浇注液态树脂材料,固化后得到复制件。
具体流程可以拆解为四个关键环节。第一步是CNC加工母模。编程人员根据3D图纸编写刀路,操作员将ABS、PMMA、PC、铝合金或代木等板材装夹到CNC机床工作台上,通过铣削、钻孔等工序去除多余材料,得到尺寸精确、表面光洁的母模。母模的精度直接决定了后续复模件的尺寸稳定性。第二步是制作硅胶模具。将母模清理干净后,放置于模框中,浇注液态硅胶并抽真空排除气泡,待硅胶固化后,用美工刀沿分型线将硅胶切开,取出母模,即得到一副带有型腔的硅胶软模。第三步是真空浇注复模。将硅胶模具放入真空浇注机,在真空状态下向型腔内注入调配好的双组份聚氨酯树脂(常见的有类ABS、类PP、类PC、透明类亚克力等),真空环境可有效排除气泡,保证复模件内部致密。第四步是固化与后处理。树脂在模具内完成固化后开模取出,经过修剪飞边、打磨、喷漆、丝印等工序,得到最终的手板样件。
需要强调的是,一副硅胶模具通常可重复使用15至30次(视材料与结构复杂度而异),这使得小批量样件制作具有显著的经济性。
1. 结构强度与功能验证能力强
与光固化3D打印(SLA)相比,CNC加工母模使用的ABS、PC、铝合金等材料本身具有更接近工程塑料的力学性能。而真空复模使用的聚氨酯树脂体系丰富,可调配出耐高温、抗冲击、高韧性等不同特性的材料。对于需要装配测试、跌落测试或螺纹连接的结构件,复模件往往能提供更真实的反馈。
2. 小批量成本优势明显
当同一款手板需要5至50件时,CNC复模的单件成本远低于逐件CNC加工。因为母模只需加工一次,后续复模的边际成本主要来自树脂材料和人工。对于需要多套样件用于内部评审、客户送样或展会展示的项目,这一优势尤为突出。
3. 表面处理效果逼真
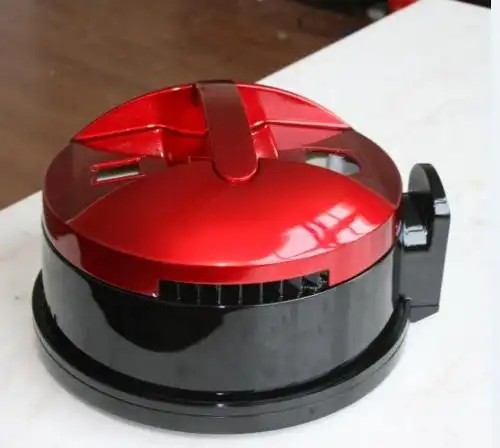
硅胶模具能够忠实复制母模的表面纹理。母模经过抛光可得到高光面,经过喷砂可得到磨砂面,甚至可以在母模上雕刻木纹、皮纹等纹理,复模件均可1:1还原。配合后续的喷漆、电镀、丝印工艺,复模件的外观质感非常接近最终量产塑胶件。
4. 材料选择灵活
真空复模可用的聚氨酯树脂种类繁多,涵盖透明、半透明、米白、黑色等外观,以及软质、硬质、阻燃、耐候等功能。研发团队可以根据测试需求快速切换材料特性,而无需更换模具。这种灵活性在概念验证阶段价值很高。
1. 硅胶模具寿命有限,不适合大批量
硅胶模具的耐磨损和耐撕裂性能有限,通常一副模具的经济寿命在20件左右。超过这个数量,模具分型面可能出现磨损、型腔表面受损,导致复模件飞边增大、尺寸超差。若需求数量超过50件,应评估是否转向快速钢模或正式注塑模具。
2. 尺寸精度受多重因素影响
复模件的精度受母模加工精度、硅胶模具的收缩率、树脂固化收缩率以及环境温湿度共同影响。一般而言,CNC复模的尺寸公差可控制在±0.15mm/100mm以内,但对于高精密配合件(如精密齿轮、光学结构件),仍需谨慎评估或采用全CNC加工方案。硅胶模具较软,在浇注过程中若操作不当,可能产生型腔变形。
3. 单件成本高于3D打印(针对极小批量)
虽然复模在小批量场景下有成本优势,但如果仅需1至3件,直接使用SLA或SLS 3D打印可能更快、更经济。复模流程包含母模加工、硅胶固化(通常需8至12小时)、浇注固化等多个等待环节,整体交期一般为3至7天,而3D打印可在1至2天内完成。
4. 材料性能与量产塑胶存在差异
真空复模使用的聚氨酯树脂虽然在硬度和外观上可模拟ABS、PP等材料,但其热变形温度、耐化学腐蚀性、长期蠕变性能与真正的工程塑料仍有差距。若样件需经历高温环境测试或长期负载测试,建议在复模前与工艺工程师确认材料选型,必要时改用CNC直接加工工程塑料板材。
选择建议:
- 推荐使用CNC复模的场景:需要5至30件同款样件;结构复杂且需要功能测试;对外观质感要求较高;材料需模拟量产塑胶特性;项目预算有限但要求一定精度。
- 不建议使用CNC复模的场景:仅需1至3件快速验证(优选3D打印);需求数量超过50件(优选快速钢模或注塑);对精度要求极高(优选全CNC加工);需要长期耐高温或耐化学腐蚀测试(需特殊材料验证)。
标准流程总结:
1. 需求沟通:明确样件数量、材料性能要求、精度标准、外观处理工艺及交期。
2. 母模CNC加工:根据3D图纸编写刀路,选用合适板材加工母模,并进行表面处理(抛光/喷砂)。
3. 硅胶模具制作:清理母模,浇注硅胶,真空脱泡,固化后开模取出母模,完成模具制作。
4. 真空浇注复模:在真空浇注机中注入调配好的树脂,控制温度与真空度,确保气泡排除充分。
5. 固化与脱模:按材料工艺要求完成固化,开模取出复模件。
6. 后处理与检验:修剪飞边、打磨、喷漆、丝印,按图纸进行尺寸与外观检验。
7. 交付与反馈:包装交付,收集装配或测试反馈,为下一轮迭代提供依据。
对于研发团队而言,理解CNC手板复模的“能力圈”与“边界线”,是在样件试制阶段做出高效决策的前提。它既不是精度最高的方案,也不是速度最快的方案,但在小批量、多功能验证、高外观要求的交叉点上,它往往是性价比最优的选择。与经验丰富的工艺工程师提前沟通,明确测试目的与验收标准,才能让这项技术发挥最大价值。
上一篇:cnc手板操机师傅工资多少
下一篇:深圳手板样机模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。