时间:2026-10-26 访问量:381
在制造业高度集聚的珠三角,东莞东坑镇的手板模型产业带是一个值得关注的细分领域。对于硬件创业者、结构工程师和产品经理而言,理解这一产业带的真实能力边界,比单纯比价更有决策价值。以下从产业生态、工艺能力、交付效率、成本结构、局限性以及选型流程六个维度展开分析。
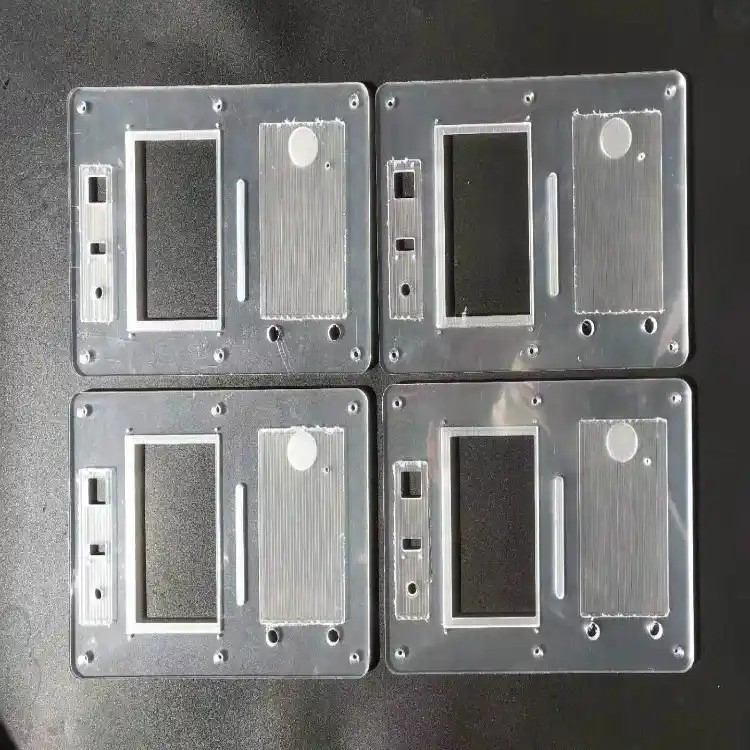
东坑镇地处东莞中部,与横沥、寮步、大朗等模具与电子制造重镇相邻,形成了半径约15公里的手板配套圈。这一地理特征带来的实际好处是:CNC加工所需的各种板材(ABS、PC、PMMA、铝合金6061/7075、不锈钢304等)可在数小时内调货;表面处理环节(喷油、丝印、电镀、阳极氧化、拉丝)有大量外协厂可选,不必依赖单一供应商;快速模具(小批量硅胶模、简易钢模)与手板环节的衔接成本较低。对于需要“手板验证—小批试产”连续推进的项目,这种集群密度能显著减少跨区域协调的时间损耗。
东坑手板厂的主流能力集中在三个方向。其一是三轴与四轴CNC加工,适合中等复杂度结构件,单件公差通常可控制在±0.05mm至±0.1mm区间,具体取决于材料与特征结构;五轴设备在部分规模较大的厂家中已有配置,但并非普遍能力。其二是SLA与SLS 3D打印,前者适合外观验证与精细结构,后者适合功能测试件。其三是真空复模(硅胶模),适合20至50件以内的小批量试制,单件成本随数量递减明显。多数厂家可整合喷油、丝印、镭雕、阳极氧化等后处理,实现“结构件+外观件”同步交付。
在图纸与3D数据完整的前提下,东坑手板厂的常规交付节奏为:简单零件3至5个工作日,中等复杂度组件5至7个工作日,含多工艺组合与表面处理的完整套件约7至10个工作日。加急能力方面,部分厂家可承接48至72小时的急单,但通常伴随20%至50%的加急溢价,且对零件数量与工艺复杂度有上限约束。需要提醒的是,交付周期承诺的可信度高度依赖前期DFM(可制造性分析)沟通是否充分——图纸问题导致的返工,往往是延期的主要诱因。
相比深圳、苏州等地,东坑手板报价通常低15%至30%,这一价差主要来自厂房与人力成本,而非工艺缩水。但成本优势存在边界:超精密零件(公差要求±0.02mm以内)、大型件(超过1米)、特殊材料(钛合金、PEI等)的加工能力有限,外协或转厂会抵消价格优势;小批量复模的单件成本在数量超过50件后,相比注塑开模的竞争力快速下降。东坑适合的是中等精度、中等批量、多品种迭代的场景。
第一,厂家能力参差。东坑手板厂数量众多,但规模以中小型为主,设备新旧、品控体系、工程团队水平差异明显,不能以“东坑”作为统一质量标签。第二,超高精度与超大件能力不足,前述公差与尺寸边界需在询价阶段明确确认。第三,知识产权保护依赖合同约束,建议对核心结构数据签署保密协议并分段释放图纸。第四,旺季(通常为下半年)产能紧张,交期弹性收窄,排产需提前锁定。第五,表面处理的外协环节存在质量波动,建议要求提供色板确认与首件检验。
选择建议可归纳为“三看一验”:看设备清单与精度报告,确认CNC轴数与检测手段(三次元、二次元是否自有);看工程团队是否具备DFM反馈能力,能主动指出壁厚、拔模、装配干涉问题;看同类项目案例,尤其是与自身产品结构复杂度接近的案例;验则是先打样单件再放量,以小成本验证质量与配合度。
标准流程建议如下:第一步,整理3D数据与2D图纸,标注关键公差与材料要求;第二步,向2至3家厂家同步询价,要求分别列出加工费、材料费、后处理费与交期;第三步,进行DFM沟通并确认修改方案;第四步,签订含保密条款与验收标准的合同,支付合理比例预付款;第五步,首件检验(尺寸报告+外观确认),合格后进入批量或组装环节;第六步,保留质检记录,为后续迭代与小批试产建立供应商档案。
总体而言,东莞东坑手板厂的核心价值在于“中等精度、快速迭代、成本可控”的验证阶段需求。明确自身产品的精度与批量边界,按上述流程筛选与协作,可以把这一产业带的优势转化为实际的项目效率。
上一篇:龙岗cnc手板厂家供应
下一篇:公明cnc手板报价

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。