时间:2026-10-26 访问量:325
在制造业产品开发周期不断压缩的今天,从设计图纸到实物验证之间的桥梁是否稳固,往往决定了一个项目能否顺利推进。对于需要金属材质、结构复杂且批量不大的验证需求而言,小批量CNC金属手板加工已经成为一种被广泛采用的技术路径。它既不是简单的“打样”,也不同于大规模量产,而是介于两者之间的一种灵活制造方式。下面从技术特点、优势、局限性以及选择流程几个维度展开说明,帮助您快速建立判断依据。
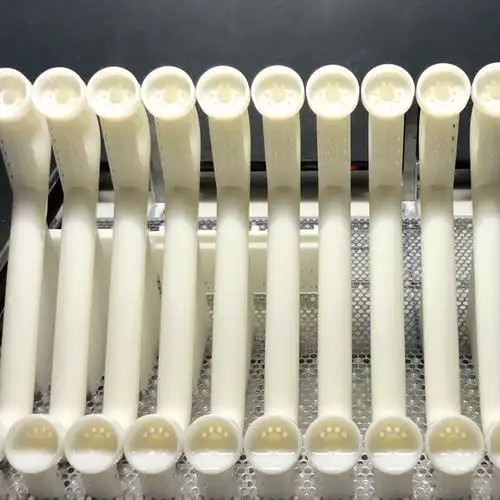
小批量CNC金属手板,是指利用数控加工中心(CNC)对金属坯料进行减材制造,一次性或分批次加工出数十到数百件数量级的功能性样件或小批量零件。常见的材料包括铝合金(如6061、7075)、不锈钢(如304、316)、黄铜、钛合金等。与3D打印的逐层堆积不同,CNC加工是通过刀具切削去除材料,因此可以获得致密的金属组织和接近最终量产件的力学性能。所谓“小批量”,通常指几十件到几百件的范围,既覆盖了设计验证、装配测试、市场试销的需求,也避免了大模具投入带来的资金沉淀。
1. 材料性能真实,验证结果可靠
CNC手板直接使用与量产一致的金属牌号,其密度、硬度、导电导热性、耐腐蚀性均与最终产品高度一致。对于需要做强度测试、耐压测试或环境适应性测试的场景,这一点是3D打印金属件难以完全替代的。工程师拿到的不是“形似”的模型,而是“神似”的功能件。
2. 尺寸精度与表面质量可控
CNC加工的公差通常可控制在±0.01mm至±0.05mm之间,具体取决于机床精度和零件结构。配合后续的表面处理(阳极氧化、喷砂、电镀、拉丝等),手板的外观质感可以做到与量产件肉眼难辨。对于有装配配合要求的零件,CNC加工能够保证孔位、台阶、螺纹等特征的一致性。
3. 无需开模,前期投入低、周期短
小批量场景下,开一套压铸模或锻造模的成本动辄数万至数十万元,且周期往往在四周以上。CNC加工省去了模具环节,从编程到首件下线通常只需3至7个工作日(视复杂度而定),特别适合设计迭代频繁的阶段。设计修改后只需调整程序,无需修模或重开模。
4. 结构适应性强,可加工复杂特征
五轴CNC加工中心能够处理曲面、斜孔、薄壁、深腔等复杂几何特征。对于包含多个零件装配关系的手板组件,还可以通过一次装夹或多次装夹完成多面加工,减少累计误差。小批量CNC还可以灵活安排分批交付,配合客户的装配节奏。
5. 小批量经济性明显
当需求数量在几十到几百件时,CNC的单件成本虽然高于大批量压铸,但远低于开模后分摊到小批量上的综合成本。尤其是当设计尚未冻结、模具风险较高时,CNC的“按需加工”模式可以避免因设计变更导致的模具报废损失。
1. 单件成本随数量增加下降有限
CNC加工是逐件切削,加工时间与零件复杂度直接相关,不具备模具成型那种“数量越多、单件越便宜”的规模效应。当需求超过500件甚至上千件时,CNC的单件成本可能显著高于压铸或MIM(金属注射成型),此时需要重新评估工艺路线。
2. 加工效率受结构复杂度制约
深腔、薄壁、微小孔等特征会显著增加加工时间和刀具损耗,部分极端结构甚至需要多次装夹或专用夹具,进一步拉长周期。对于结构过于复杂且数量偏大的零件,CNC的经济性会快速下降。
3. 材料利用率偏低
减材制造从整块坯料中去除大量材料,材料利用率通常低于30%至50%,对于贵金属材料(如钛合金)而言,材料成本占比会明显上升。虽然边角料可回收,但回收价值与原始材料成本之间仍有差距。
4. 表面一致性存在批次波动
小批量多批次加工时,不同机床、不同刀具磨损状态、不同操作人员可能导致表面粗糙度或尺寸的微小波动。对于外观件或精密配合件,需要建立首件检验和抽检机制,必要时增加后处理工序来统一表面状态。
5. 不适合极端薄壁或特殊晶格结构
受切削力影响,壁厚小于0.5mm的薄壁结构容易变形;而点阵、蜂窝等轻量化晶格结构用CNC加工效率极低甚至无法加工,这类需求更适合增材制造。
建议从以下几个维度做快速判断:
- 数量维度:需求在1至300件之间,CNC通常是优先选项;超过500件可同步询价压铸或锻造方案做对比。
- 材料维度:需要真实金属性能、后续要做功能测试或环境测试的,CNC优势明显;仅做外观展示且结构复杂的小件,可考虑3D打印配合后处理。
- 精度维度:有装配配合、密封面、运动副等精度要求的,CNC的尺寸稳定性更可靠。
- 时间维度:设计尚未冻结、预计还有改动的,CNC的“改程序即改件”模式风险最低;设计已完全定型且数量较大,则可考虑转向模具工艺。
- 预算维度:前期模具预算受限或不愿承担模具风险的,CNC是稳妥的过渡方案。
一个高效的小批量CNC手板项目通常遵循以下步骤:
1. 需求澄清:明确材料牌号、数量、关键尺寸公差、表面处理要求、装配关系及测试用途。
2. DFM分析:由加工方对图纸进行可制造性分析,指出薄壁、深孔、尖角等风险点,提出优化建议。
3. 报价与排期:根据结构复杂度、材料成本和后处理工序给出单件价格与交期。
4. 编程与首件确认:完成CNC程序编制和首件加工,客户确认尺寸、外观和装配效果。
5. 小批量生产与过程检验:按确认的首件标准进行批量加工,关键尺寸做抽检记录。
6. 后处理与交付:完成表面处理、清洗、包装,按约定分批或一次性交付。
总结来说,小批量CNC金属手板的核心价值在于“用可控的成本和周期,拿到性能真实、精度可靠的功能性金属件”。它最适合设计验证中后期到小批量试产之间的阶段。理解它的优势边界和成本拐点,就能在增材制造、CNC和模具成型之间做出更理性的工艺选择。如果您手头有具体的零件图纸或需求数量,进一步做一次针对性的DFM评估,往往比泛泛比较更有效率。
上一篇:cnc手板拆图外挂
下一篇:河南cnc五金手板公司

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。