时间:2026-10-25 访问量:300
在 CNC 手板制造领域,“操机”是一个出现频率极高、却常被外界误解的词汇。很多刚接触手板加工的设计师或采购人员,第一次听到“操机师傅”“操机岗”时,往往以为只是简单地按按钮、盯机器。实际上,操机是连接数字模型与实体样件的关键环节,其水平高低直接决定手板的尺寸精度、表面质量和交付周期。下面从定义、工作内容、优势、局限性以及选择建议几个方面,把“CNC 手板行业操机”这件事讲清楚。
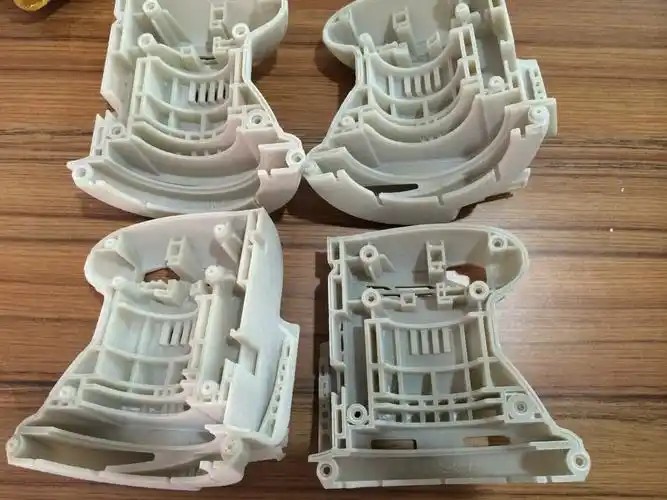
“操机”是行业内的口语化说法,规范表述是“数控机床操作”,指操作人员根据编程人员输出的加工程序,完成工件装夹、刀具安装与对刀、参数调用、加工过程监控、异常处理以及下机自检等一系列现场作业。在 CNC 手板行业,操机不是孤立的岗位,而是“编程—操机—后处理”链条中的执行核心。手板件通常批量小、结构复杂、交期紧,操机人员既要能看懂图纸和工艺卡,也要能判断刀具磨损、切削声音、排屑状态是否正常,属于技术型操作岗,而非普通流水线操作工。
第一,加工前准备。包括读懂 2D 图纸与 3D 模型、核对工艺路线、选择毛坯材料、确定装夹方案。手板件多为单件或小批,装夹方案往往需要现场灵活调整,这是操机经验的重要体现。第二,对刀与坐标系设定。分中、对刀、设置工件坐标系和刀具长度补偿,直接关系到加工原点是否准确,误差通常要求控制在 0.01mm 级别。第三,程序调用与参数调整。根据材料(ABS、PC、PMMA、铝合金、铜等)和刀具情况,调整转速、进给、切深等参数,必要时与编程人员沟通修改刀路。第四,加工过程监控。观察切削负载、声音、排屑和冷却情况,及时发现撞刀、过切、振刀等风险。第五,下机自检与交接。使用卡尺、千分尺、高度规等量具做首件检验,记录问题并移交后处理(打磨、喷漆、组装等)环节。
其一,响应速度快。优秀操机人员能够在编程完成后迅速完成装夹调试,缩短设备待机时间,这对交期紧张的手板项目尤为关键。其二,保障精度与一致性。手板件常有薄壁、深腔、细微特征,装夹方式和切削参数是否合理,直接影响变形量和尺寸稳定性,操机经验在此起到决定性作用。其三,降低综合成本。通过合理选择装夹基准、减少翻面次数、及时识别刀具异常,可以显著降低废品率和刀具损耗。其四,问题反馈闭环。操机人员是刀路合理性的第一验证者,能第一时间把“程序不可加工”“干涉风险”等问题反馈给编程,避免批量性错误。
操机水平高度依赖个人经验,不同师傅在装夹方案、参数选择上的差异会带来质量波动,标准化程度有限。其次,手板行业小批量、多品种的特点使自动化程度受限,大量时间消耗在装夹、对刀和换刀上,设备利用率难以与大批量生产相比。再次,薄壁件、深腔件在装夹力和切削力作用下容易变形,操机环节能优化的空间有边界,部分问题需要从结构设计和工艺路线层面解决。操机质量还受设备状态、刀具库存、量具精度等外部条件制约,单靠操作人员无法完全兜底。
对需求方而言,评估一家 CNC 手板供应商时,不应只看设备清单,更要关注操机团队的经验结构与质量管控方式。建议重点确认三点:是否有明确的装夹方案评审和首件检验记录;操机与编程是否形成问题反馈机制;对薄壁、深腔等易变形结构是否有成熟的工艺预案。对内部培养而言,操机人员的成长路径应覆盖材料特性、刀具知识、量具使用和异常判断,并通过工艺卡和作业指导书把经验沉淀为可复用的标准。
流程上可概括为:模型与图纸评审 → 工艺路线与装夹方案确定 → 编程输出程序 → 操机装夹对刀与参数设定 → 首件加工与自检 → 过程监控与异常处理 → 下机检验与后处理交接。把这条链条上的每个节点责任说清楚,操机就不再是一个模糊的“开机岗位”,而是可控、可评估、可优化的技术环节。理解这一点,无论是选择供应商还是组织内部生产,都能更准确地判断手板项目的质量与交期风险。
上一篇:长安快速cnc手板模型厂家
下一篇:智能打卡机手板模型cnc加工

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。