时间:2026-10-24 访问量:319
在制造业产品开发流程中,从设计图纸到批量生产之间往往存在一个关键环节:小批量试制与验证。这个环节要求零件具备接近最终产品的材质、精度和外观,但数量又不足以支撑开模量产。CNC手板复模正是为满足这一需求而发展起来的组合工艺。本文将从工艺原理、优势、局限性以及选择建议几个维度展开,帮助您快速建立对这一工艺的系统认知。
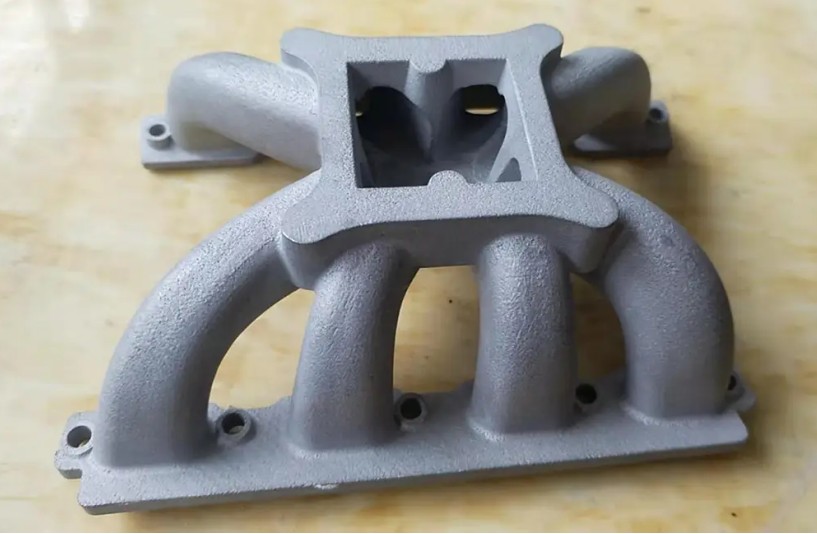
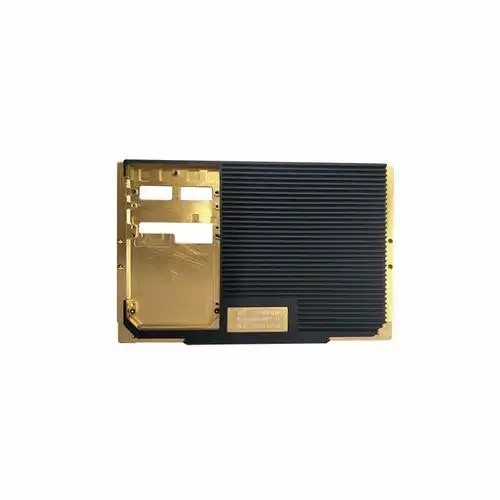
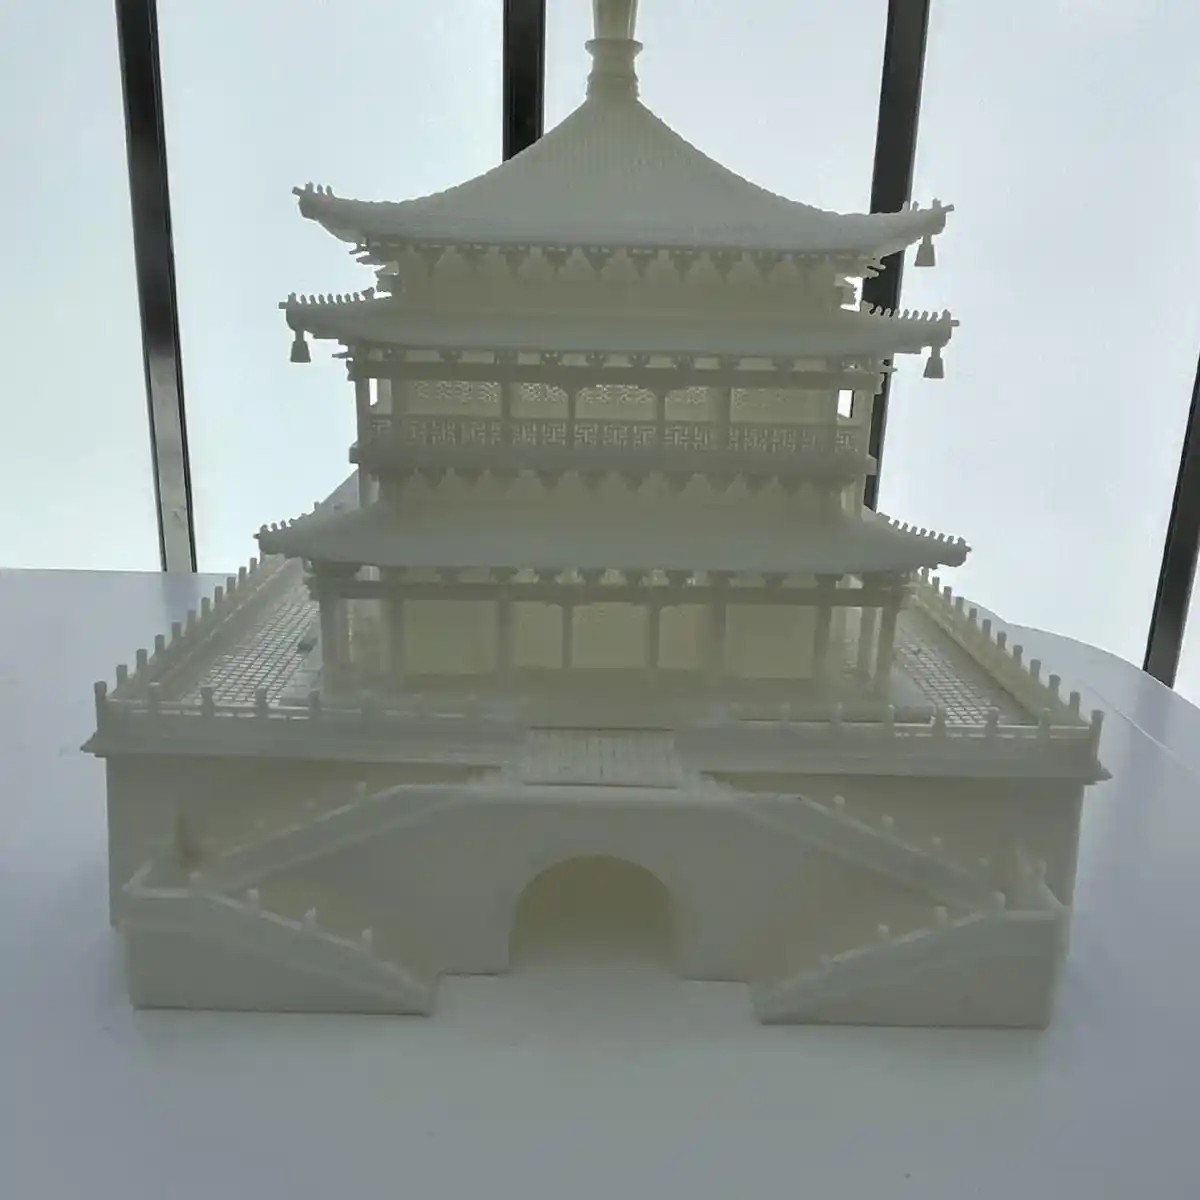
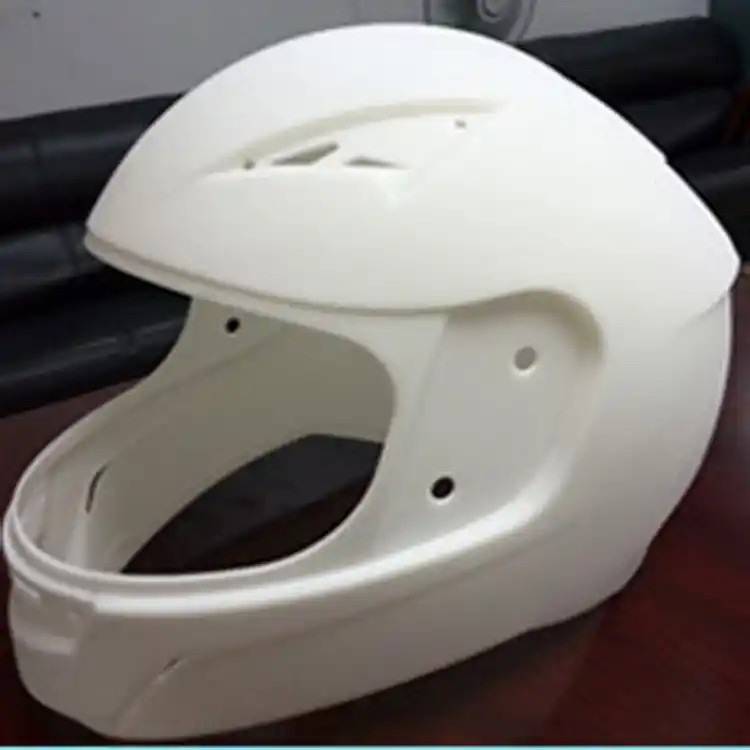
CNC手板与复模是两道先后衔接的工序。CNC手板是指通过数控加工中心对整块材料(如ABS、POM、铝合金、PC等)进行切削加工,得到高精度的原型件。这个原型件通常被称为“手板”或“母模”。而复模(通常指真空复模或硅胶复模)则是以CNC加工出的原型件为母版,制作硅胶模具,再通过真空浇注的方式用聚氨酯(PU)等液态树脂翻制出多个副本。
两者的协同逻辑在于:CNC负责“从0到1”的精度与结构验证,复模负责“从1到N”的小批量复制。单独用CNC做小批量,成本高、周期长;单独用复模,又缺少高精度的母版来源。两者结合,恰好覆盖了产品开发中小批量验证的空白地带。
1. 成本效率的显著优化
当零件数量超过3~5件时,CNC逐件加工的成本曲线几乎线性上升——每一件都需要重新装夹、走刀、检测。而复模工艺在母模制作完成后,单个副本的边际成本大幅下降。硅胶模具的制作成本远低于钢模,且一副硅胶模通常可翻制15~25个副本(视结构复杂度而定),这使得小批量(几十到上百件)的单件成本具有明显竞争力。对于批发场景而言,这意味着客户可以在不承担开钢模高昂费用的情况下,获得批量供应的价格优势。
2. 材料性能的近似还原
真空复模使用的PU树脂体系覆盖面广,可通过调整配方模拟ABS、PP、PC、橡胶等多种工程塑料的力学性能。虽然不能做到与注塑件100%一致,但在强度、韧性、耐温性等关键指标上足以满足功能测试、装配验证和外观评审的需求。对于一些特殊需求,还可在浇注过程中嵌入金属件或使用透明树脂,实现功能复合。
3. 交期响应快
CNC手板的加工周期通常为3~5天,硅胶模具制作约1~2天,复模浇注每批次1~2天。整体来看,从确认3D图纸到交付几十件复模件,通常可在7~10个工作日内完成。这一节奏远快于开钢模注塑(通常需要4~6周),对于抢展会样品、赶产品发布节点、快速迭代设计的团队而言,时间价值不可忽视。
4. 设计变更的灵活适应
在产品开发早期,设计变更频繁。CNC手板复模的流程允许在复模阶段发现母模问题后,快速修改CNC程序重新加工母模,再制作新模具。相比之下,钢模修改的成本和周期要高出一个数量级。这种灵活性使得团队可以在小批量验证阶段大胆试错。
5. 外观处理接近量产效果
复模件可进行喷漆、丝印、电镀、抛光等后处理,外观质感可做到接近注塑量产件。对于需要做市场调研、客户评审或众筹展示的场景,这一点尤为重要。
1. 精度天花板低于CNC单体加工
硅胶模具在浇注和固化过程中存在一定的收缩和形变,复模件的尺寸精度通常在±0.1~0.3mm范围,而CNC直接加工可达到±0.02~0.05mm。对于配合精度要求极高的结构件(如精密齿轮、光学件定位结构),复模件可能无法满足公差要求,此时仍需以CNC加工为主。
2. 模具寿命有限
硅胶模具的副本数量通常限制在15~25件左右(视脱模难度和树脂腐蚀性而定)。超过这个数量,模具可能出现磨损、撕裂或尺寸漂移,需要重新制模。对于数百件以上的批量需求,复模的经济性会迅速下降,此时应评估是否直接进入钢模注塑或采用其他工艺。
3. 材料选择的局限性
复模所用的PU树脂虽然品类丰富,但与真实的注塑级工程塑料在分子结构和长期耐久性上仍有差异。例如,长期户外耐候性、高温环境下的尺寸稳定性、阻燃等级等,PU树脂可能无法完全匹配。如果产品需要做严格的可靠性测试(如高温高湿老化、UV老化),复模件的测试数据不能直接等同于最终注塑件的表现。
4. 结构限制
深腔、薄壁、复杂内凹结构在硅胶脱模时容易损坏模具或导致成品缺陷。虽然分模设计可以缓解部分问题,但过于复杂的结构仍会降低良率、增加成本。这类零件更适合直接CNC加工或考虑3D打印方案。
5. 表面细节的细微损失
硅胶模具在翻制过程中,极细微的表面纹理(如高光镜面、微细咬花)可能有所衰减。对于外观要求极高的产品,复模件可能需要额外的抛光或纹理处理。
基于以上分析,以下决策框架可供参考:
适合选择CNC手板复模批发的典型场景:
- 零件数量在5~100件之间,处于小批量试制或试销阶段;
- 需要验证装配关系、功能手感或做市场样品展示;
- 设计尚未完全冻结,存在后续修改可能;
- 对单件精度要求不是极端苛刻(公差在±0.1mm以上可接受);
- 交期紧迫,希望在一到两周内拿到实物。
不适合的场景:
- 批量超过200件,单件成本已不具备优势;
- 精度要求达到精密级(如±0.05mm以内);
- 材料必须与最终量产件完全一致且需通过严格可靠性认证;
- 结构过于复杂导致脱模困难。
典型流程总结:
1. 需求沟通与图纸评审:确认3D图纸(STEP/IGS格式)、数量、材料性能要求、精度标准和后处理需求;
2. CNC母模加工:选择合适的材料加工原型件,并进行尺寸检测;
3. 硅胶模具制作:根据母模结构设计分模方案,制作硅胶模具;
4. 真空浇注复模:在真空环境下浇注PU树脂,固化脱模;
5. 后处理与质检:去毛刺、打磨、喷漆、丝印等,按图纸进行尺寸抽检;
6. 批量交付:按约定数量包装发货,通常附带质检报告。
总体而言,CNC手板复模批发是一项“精度够用、成本可控、交期友好”的小批量制造方案。它的价值不在于替代注塑量产,而在于填补从设计验证到批量生产之间的过渡地带。理解它的能力边界,才能在正确的时间做出正确的工艺选择。如果您手头有具体项目需要评估,建议将3D图纸和需求参数提供给工艺工程师做针对性分析,以获得更精准的报价和工艺建议。
上一篇:五金手板cnc
下一篇:东莞塑胶手板模型生产厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。