时间:2026-10-23 访问量:476
在快速迭代的产品开发流程中,手板模型是验证设计、沟通方案、甚至进行功能测试的关键环节。当项目周期紧张、修改频繁时,如何高效地管理手板制作过程,成为许多硬件团队面临的现实问题。近年来,“日清”这一源于生产管理的概念,被引入到手板模型制作领域,尤其是在CNC(数控加工)手板制作中,逐渐形成了一套“CNC手板工作日清”的工作模式。它并非某种具体的加工技术,而是一种针对CNC手板制作过程的管理方法,旨在通过每日的任务分解、进度跟踪和问题闭环,提升手板交付的确定性与效率。本文将从技术顾问的视角,客观剖析这一模式的运作逻辑、优势与局限,并为不同需求的团队提供选择参考。
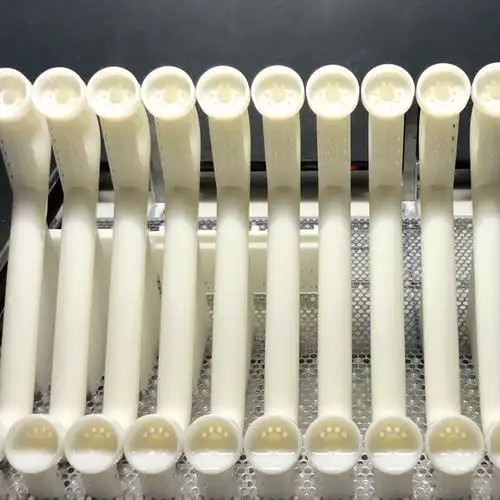
CNC手板制作通常涉及编程、装夹、粗加工、精加工、打磨、喷漆、丝印、组装等多个工序,一件中等复杂度的手板往往需要3至7个工作日。传统做法是按整个订单排期,过程中若出现尺寸超差、表面瑕疵或客户临时改图,问题容易积压到后段工序才暴露,导致返工和延期。“日清”模式的核心,是将整个制作周期拆解为以“天”为单位的任务单元:每天开工前明确当日各工序的具体目标(如“完成A面精加工并自检”“完成两件打磨并转喷漆”),收工前由项目跟单或技术负责人逐项核对完成情况,未完成项须记录原因并调整次日计划。其本质是建立一个“计划—执行—检查—调整”的日循环,让异常在24小时内被识别和响应。
第一,问题暴露更早,返工成本更低。CNC加工一旦程序或装夹有误,可能造成过切或尺寸偏差。日清要求每道关键工序完成后即时自检并记录,问题在当天即被发现,避免 defective 件流转到后段喷漆或组装环节,减少了材料和工时的双重浪费。第二,进度透明度高,客户沟通更顺畅。日清通常伴随每日的简短进度反馈(文字或照片),客户能清楚知道当前手板处于哪道工序、预计次日进展,减少“催单”带来的沟通摩擦。第三,利于多项目并行管理。对于同时推进多个手板订单的加工方,日清将资源(机床、人员、后处理工位)按天分配并留出缓冲,降低项目之间互相挤占导致的整体延误。第四,推动标准化沉淀。每日记录的数据(如某类结构件的加工时长、常见缺陷位置)经过积累,可用于优化后续报价和工艺排程,使手板制作从“经验驱动”逐步转向“数据辅助”。
日清会增加管理开销。每日的计划制定、检查与记录需要专人投入时间,对于单件、极简单的手板(如一个无复杂曲面的外壳),这种管理成本可能超过其带来的收益。其次,对供应链协同要求较高。CNC手板制作常涉及外协的氧化、电镀、UV打印等工序,若外协方不配合日清节奏,内部日清的效果会被外部瓶颈抵消。再次,并非所有延误都能被日清消除。例如客户在加工中途频繁变更设计、或特殊材料采购周期较长,这些属于输入端的波动,日清只能更快暴露问题,而不能单方面解决。过度强调“每日必须完成”可能导致赶工而忽视工艺规范,因此日清必须与质量检查标准绑定,而非单纯追求进度。
对于结构复杂、批量适中(如3至10套)、交期明确且设计变更可控的项目,CNC手板工作日清是值得引入的管理手段;对于单件打样或设计尚未冻结的探索性项目,可简化为一周两次的节点检查,避免管理过载。若决定采用,建议按以下流程落地:第一步,在接单时与客户确认关键交付节点,并将整体周期拆解为逐日工序计划;第二步,指定一名跟单或技术负责人作为日清责任人,每日晨会明确任务、下班前核对完成度并记录异常;第三步,建立简单的日清看板或共享表格,包含工序、计划完成日、实际完成日、问题描述与处理措施;第四步,将日清记录与质量检验点结合,关键尺寸和外观标准不得因赶日清而省略;第五步,每周复盘一次日清执行情况,调整排程逻辑和外协沟通方式。日清是一种提升确定性的管理工具,其价值取决于团队的执行纪律与项目实际的复杂度匹配程度,理性评估后再引入,才能让它真正服务于手板交付的质量与效率。
上一篇:东莞手板厂需要多少钱
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。