时间:2026-10-23 访问量:419
在制造业产品研发周期不断压缩的今天,手板模型作为验证设计、降低开模风险的关键环节,其加工方式的选择直接影响项目进度与成本。桐城作为国内重要的手板加工产业集聚地之一,近年来在CNC手板加工批发领域形成了较为完整的供应链体系。本文从技术顾问视角,系统梳理桐城CNC手板加工批发的技术特点、优势边界与适用条件,帮助读者建立清晰的判断框架。
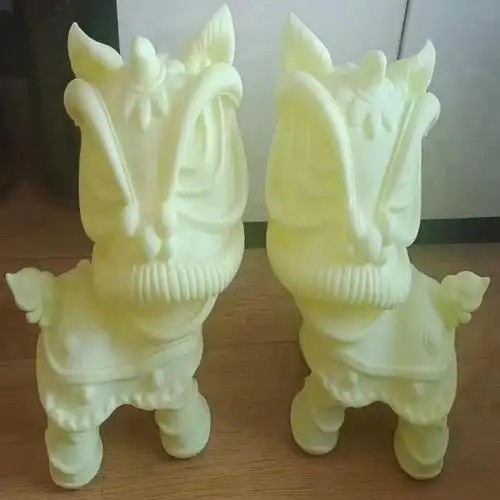
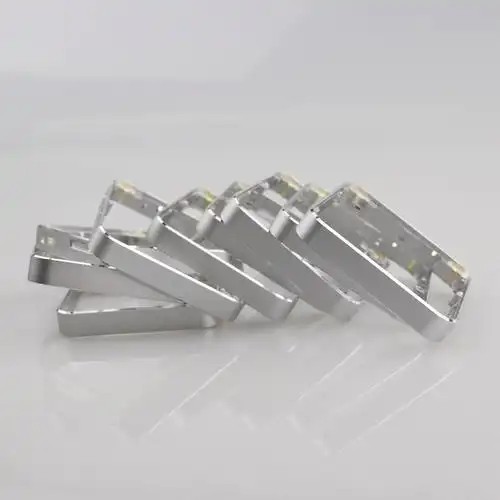
CNC(计算机数控)手板加工的本质是减材制造:通过三轴、四轴或五轴数控机床,对ABS、PC、PMMA、铝合金、铜合金等板材进行铣削、钻孔、攻丝等工序,逐步去除多余材料,获得目标几何形状。与3D打印的逐层堆积不同,CNC加工获得的是致密实体,材料性能接近最终注塑件或机加工件,因此在结构验证、装配测试、外观评审等场景中具有不可替代的价值。
桐城地区的CNC手板加工批发商普遍配置三轴与四轴设备为主,部分规模较大的厂商具备五轴联动能力。批发模式的核心在于:将多个客户、多个项目的加工需求集中排产,通过拼板加工、批量装夹、统一后处理等方式摊薄单件成本,从而在保证精度的前提下形成价格优势。
1. 成本集约效应明显
批发模式的核心竞争力来自规模效应。桐城加工商通常将同材质、同厚度、相近公差的零件合并排版,减少换刀次数与装夹时间;后处理环节(打磨、喷漆、丝印、镭雕)也采用批量作业。对于中小批量(数十至数百件)的手板需求,单件综合成本可较零散加工降低20%至40%,这一优势在消费电子外壳、家电结构件、工业设备面板等品类上尤为突出。
2. 材料与工艺配套齐全
桐城手板产业链经过多年积累,已形成较为完整的材料供应与工艺配套网络。工程塑料方面,ABS、PC、PC/ABS合金、PMMA、POM、尼龙加玻纤等均可稳定采购;金属方面,铝合金6061、7075、不锈钢304、黄铜等板材供应充足。表面处理环节涵盖喷油、电镀、阳极氧化、拉丝、镭雕、UV打印等,能够满足从外观验证到功能测试的多层次需求。
3. 交期响应速度较快
批发模式下的排产计划相对固定,常规三轴加工件在图纸确认后通常3至5个工作日可交付,简单结构件甚至可压缩至48小时内。对于研发阶段频繁改版的项目,桐城部分厂商支持“小批量快速返单”,即在同一批次框架内插入修改件,减少重新排队的等待时间。
4. 精度与一致性可控
正规桐城CNC手板厂商普遍配备二次元影像仪、三次元测量仪等检测设备,常规加工公差可控制在±0.05mm至±0.1mm,精密件可达±0.02mm。批发模式下,同一批次零件采用统一程序与装夹方案,批次内一致性较好,适合需要多件装配验证的场景。
1. 批发模式对订单结构有要求
“批发”意味着厂商需要足够的订单密度来维持成本优势。若单项目仅需1至2件、且材料或工艺特殊(如钛合金、五轴复杂曲面、镜面火花纹),批发价优势将大幅收窄,甚至不如零散接单灵活。批发排产通常按材质与工序分组,跨组订单的交期协调空间有限,急单插单能力弱于专做单件快反的厂商。
2. 复杂曲面与深腔结构存在加工盲区
三轴加工对侧壁垂直度好、无倒扣的结构最为经济;四轴可处理圆柱类回转特征;但涉及复杂自由曲面、深腔窄槽、内侧倒扣等几何特征时,需五轴联动或拆件加工。桐城具备五轴能力的批发商数量有限,且五轴工时费显著高于三轴,批量摊薄效果不明显。设计阶段若未做DFM(可制造性设计)优化,可能面临拆件增加装配误差或加工成本超预期的问题。
3. 表面处理品质存在批次波动
批发模式下后处理多为批量作业,喷漆色差、电镀膜厚均匀性、镭雕深浅等受操作人员与槽液状态影响,不同批次间可能存在细微差异。对于外观要求严苛的消费类产品,建议在批量加工前要求厂商提供色板确认与首件封样,并在合同中约定AQL抽检标准。
4. 材料利用率与环保约束
减材加工的材料利用率通常低于50%,大批量批发虽摊薄了工时成本,但板材损耗仍计入报价。桐城地区环保监管趋严,部分表面处理工序(如电镀、喷漆)的合规产能有限,旺季可能出现排队或外协转厂的情况,影响交期确定性。
适用场景判断: 若项目处于结构验证或小批量试产阶段,需求件数在20至500件之间,结构以棱柱类、板类、回转类为主,对外观和精度有明确但非极端的公差要求,桐城CNC手板加工批发是性价比较高的选择。若为单件概念验证、复杂五轴曲面件、或对交期有小时级要求的急件,建议优先考虑单件快反厂商或增材制造方案。
供应商筛选要点: 一看设备清单与主轴转速、定位精度,确认是否匹配零件尺寸与公差;二看检测报告与首件确认流程,是否提供三次元测量数据;三看后处理是自有还是外协,自有产线对品质与交期的控制力更强;四看批发排产规则,明确最小起订量、拼板逻辑与改单政策。
标准协作流程: 第一步,提供3D图纸(STEP/IGES格式)与2D公差标注,同步说明材料、表面处理、装配关系与关键尺寸;第二步,要求厂商做DFM反馈,重点确认壁厚、倒扣、深腔、薄壁变形风险;第三步,确认报价拆分(材料费、加工工时、后处理、检测费)与交期节点;第四步,首件确认并封样,批量件按AQL抽检;第五步,保留修改件快速返单通道,为下一轮设计迭代预留弹性。
总体而言,桐城CNC手板加工批发的价值在于以规模化排产降低中小批量手板的综合成本,其能力边界集中在常规三轴/四轴结构件与成熟表面处理工艺。读者在决策时,应将零件几何复杂度、批量规模、公差等级与交期刚性作为四个核心变量进行权衡,而非单纯比较单价。理解批发模式的排产逻辑与品质控制节点,才能在实际协作中把成本优势转化为项目效率。
上一篇:茂名cnc手板厂家电话
下一篇:广东cnc手板工艺

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。