时间:2026-10-23 访问量:402
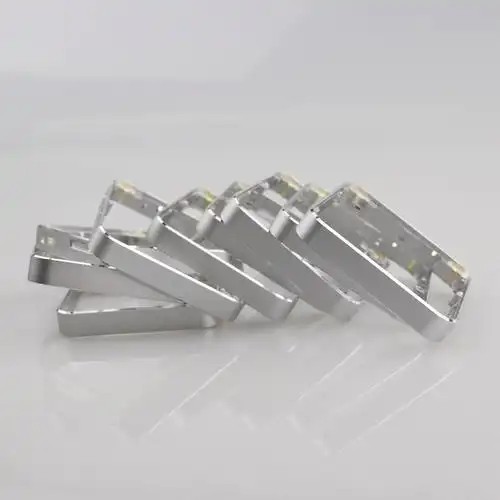
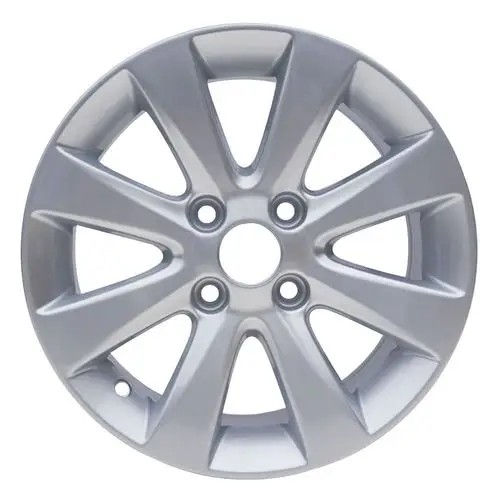
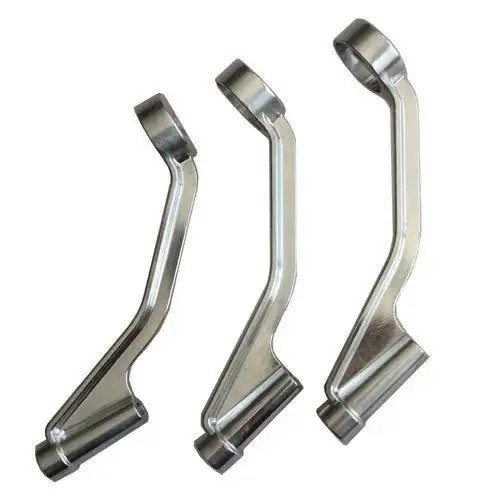
手板,是产品研发阶段对“原型样件”的俗称,也叫首板、样板。CNC加工则是通过计算机数控机床,用铣削、车削等方式从整块材料上“减材”去除多余部分,最终得到所需形状的工艺。所谓“供应的手板CNC加工”,指的是由专业手板厂根据客户提供的3D图纸(常见STEP、IGES、STL格式)和工艺要求,完成从编程、装夹、加工到后处理的全流程外包服务。与3D打印的“增材”思路不同,CNC是典型的减材制造,这一根本差异决定了它在精度、材料适应性和表面质感上的独特定位。
1. 精度与一致性高。工业级CNC设备的定位精度通常可达±0.01mm,重复定位精度更高。对于装配关系复杂、公差要求严格的结构件(如卡扣、螺纹孔、轴承位),CNC能稳定还原设计意图,这是很多快速成型方式难以比拟的。
2. 材料选择面广。手板CNC几乎可以加工所有常见工程塑料(ABS、PC、PMMA、POM、尼龙、PEEK等)和金属(铝合金6061/7075、不锈钢、黄铜、钛合金等)。客户可以根据最终量产材料做“同材质验证”,从而更真实地评估强度、重量和耐候性。
3. 表面质感接近量产件。CNC件经过打磨、喷砂、抛光、喷油、电镀、阳极氧化等后处理后,外观和手感可以非常接近注塑件或压铸件,适合用于展会样机、客户评审和外观确认。
4. 结构强度真实。由于是实心材料整体去除成型,CNC手板的力学性能与真实材料一致,不存在3D打印层间结合力弱的问题,适合做功能测试、装配测试甚至小批量试产。
5. 小批量灵活。几十件到几百件的小批量需求,CNC无需开模,改图后重新编程即可生产,迭代成本低、周期可控。
1. 单件成本偏高。CNC按加工工时和材料计费,复杂曲面、深腔、细筋结构会显著拉长加工时间。单件或极少量的简单零件,成本可能高于3D打印;结构越复杂,价格差距越明显。
2. 存在几何限制。受刀具可达性和装夹方式制约,深孔、窄槽、内直角、倒扣结构往往需要多角度装夹或拆分件再拼接,既增加成本也可能影响整体性。设计时需与工程师提前沟通DFM(可制造性分析)。
3. 加工周期并非最快。编程、备料、装夹、多工序加工加后处理,常规件一般3–7个工作日,复杂件更久。若项目处于极早期、只验证外形,3D打印可能更快。
4. 材料利用率低。减材工艺会产生较多废料,对昂贵材料(如钛合金、PEEK)而言材料成本占比高,这是工艺本身决定的。
5. 大批量不经济。当数量上升到数千件以上,单件加工工时摊薄有限,此时注塑、压铸等模具工艺的单位成本优势会迅速显现。
建议从四个维度评估:精度需求——有装配、公差、螺纹等硬性要求,优先CNC;材料需求——需要真实工程塑料或金属性能,CNC更可靠;数量与预算——几十到几百件、预算允许,CNC性价比合理,单件验证可先对比3D打印报价;外观要求——需要喷油、电镀、阳极氧化等接近量产质感,CNC后处理链路成熟。若四项中有两三项命中,CNC手板通常是稳妥选择。
第一步:需求沟通。提供3D图纸、材料、数量、精度与表面处理要求,说明用途(外观验证/功能测试/小批试产)。第二步:DFM评审与报价。供应商反馈可制造性建议、拆分方案与报价,双方确认。第三步:编程与备料。确定装夹方案、刀具路径与材料规格。第四步:加工与过程检验。分序加工,关键尺寸抽检。第五步:后处理。去毛刺、打磨、喷砂、喷油、丝印、组装等。第六步:终检与交付。按图纸全尺寸检验,出具报告,包装发货。第七步:反馈迭代。装配验证后如有修改,进入下一轮快速打样。
总体而言,手板CNC加工是“精度、材料真实性、外观质感”三者兼顾的可靠方案,代价是成本与结构限制。把它用在最需要它的环节——功能验证、装配确认和小批量试产——才是理性的决策方式。建议在项目启动前就把图纸交给有经验的供应商做一次DFM评估,往往能提前规避大量隐性成本。
上一篇:深圳金属加工cnc手板模型工厂
下一篇:深圳坪山小型手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。