时间:2026-10-23 访问量:511
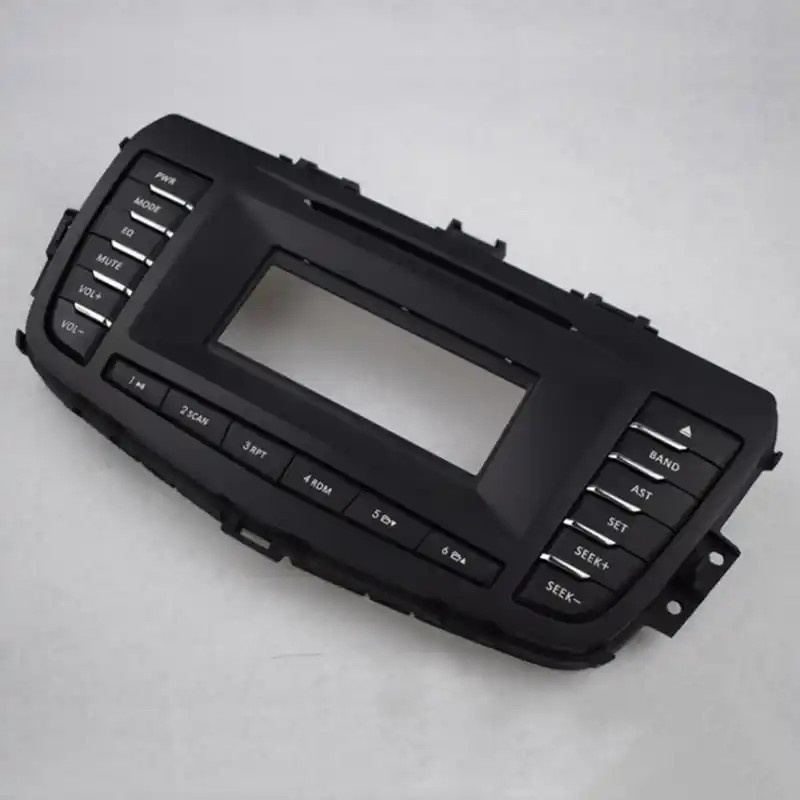
手板模型是产品研发阶段用于验证外观、结构与装配关系的实物样件。传统手板多依赖CNC减材加工或手工制作,而3D打印属于增材制造,通过逐层堆积材料直接成形。对于手板模型而言,3D打印的核心价值在于“快速把数字模型变成可触摸的实物”,尤其适合结构复杂、改版频繁、数量较少的开发阶段。常见工艺包括SLA光固化、SLS激光烧结、FDM熔融沉积、MJF多射流熔融以及金属SLM等,不同工艺对应不同精度、强度和表面效果。
1. 成型速度快,适合反复迭代。手板阶段最怕改版周期长。3D打印无需开模,从收到三维数据到出件通常只需数小时至一两天,设计修改后可直接重新打印,大幅压缩研发验证周期。
2. 复杂结构不受刀具限制。CNC加工受刀具可达性影响,深腔、倒扣、内部流道、点阵结构等往往难以加工或需分件拼接。3D打印逐层成形,对复杂几何形状的适应性强,能一体成形传统工艺难以实现的结构。
3. 小批量、单件成本友好。手板通常只要几件到几十件,3D打印无需模具投入,单件成本不会因数量少而急剧上升,特别适合单件验证和少量试装。
4. 材料选择逐步丰富。光敏树脂可模拟ABS、PC、橡胶等质感;尼龙粉末适合功能结构件;金属打印可制作接近最终材质的样件。对于外观验证、结构验证、装配验证等不同目的,可选择匹配材料。
5. 数字化衔接顺畅。3D打印直接读取CAD数据,减少中间人为误差,也便于与逆向扫描、拓扑优化、仿真分析等数字化流程衔接。
1. 表面质量与纹理存在差异。FDM有层纹,SLA虽表面细腻但仍有打印痕迹,SLS/MJF表面偏磨砂。若手板需要高光镜面、精细皮纹或严格色号,往往还需后处理打磨、喷漆、丝印,增加工序和成本。
2. 材料性能不等同于量产材料。3D打印材料的各向异性较明显,Z轴方向强度通常低于XY方向;部分树脂长期稳定性、耐温性、抗冲击性不如注塑级工程塑料。若手板用于极限性能测试,需谨慎评估。
3. 尺寸精度和批量一致性有边界。3D打印在中小尺寸件上精度可观,但超大件受设备成型空间限制,常需分件拼接;批量打印时不同设备、不同摆放方向可能带来细微差异,对高精密装配验证需预留公差。
4. 单位成本并非 always 最低。单件小批量时3D打印有优势,但当手板数量达到数百件、且结构简单时,CNC或简易模具可能更经济。材料利用率、后处理人工和设备折旧也需计入成本。
5. 后处理与人工经验依赖度高。支撑去除、打磨、抛光、喷漆、装配等环节直接影响最终效果,工艺参数和摆放方向也依赖工程师经验,并非“一键出件”。
第一步,明确手板用途。外观验证优先看表面质量和色彩,可选SLA高精树脂并配合喷漆;结构装配验证优先看尺寸稳定性和强度,可选SLS尼龙或MJF;功能测试需接近最终材料性能时,再评估金属打印或工程塑料打印。
第二步,评估结构与数量。复杂内腔、轻量化点阵、一体化流道优先3D打印;简单块体、大尺寸平板件、数量较多时,可对比CNC或简易模压。数量超过几十件且结构简单,建议做成本对比。
第三步,确认精度与后处理要求。提前与供应商沟通关键尺寸公差、表面粗糙度、颜色和纹理要求。需要高光或特定色号时,把后处理费用和周期纳入报价比较。
第四步,小样验证再批量。先打印1—2件确认装配和外观,再决定是否批量打印或转其他工艺,避免一次性投入造成返工。
第五步,选择有工程能力的服务商。重点看其是否能提供摆放方向建议、支撑设计、公差补偿和后处理配套,而不仅是“有设备”。有经验的技术顾问能提前指出风险点,比单纯比价更有价值。
一个稳妥的手板3D打印流程可概括为:明确验证目标→检查三维数据(壁厚、公差、装配余量)→选择工艺与材料→确认摆放方向与支撑方案→打印→后处理(去支撑、打磨、喷漆、装配)→尺寸与外观检验→反馈改版。把需求在前端说清楚,把后处理在报价中列明白,3D打印就能在 hand板阶段发挥出“快、准、省”的价值;反之,若把3D打印当作万能方案,忽视材料性能和后处理差异,也容易在验证环节踩坑。理性使用,它是最值得投入的研发加速工具之一。
上一篇:崇明3d打印手板模型
下一篇:上海cnc加工手板诚信企业

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。