时间:2026-10-22 访问量:461
在汽车研发与试制过程中,手板模型是验证设计可行性、缩短开发周期的关键环节。东莞沙田作为珠三角重要的精密制造集聚区,聚集了一批专注于汽车手板制作的企业。许多工程师和采购人员在搜索“东莞沙田汽车手板厂电话”时,往往希望快速找到可对接的供应商,但仅凭一个电话并不足以判断对方是否匹配项目需求。下面从技术顾问的视角,系统梳理该区域汽车手板厂的能力特征、适用边界与筛选方法,帮助读者建立清晰的决策框架。
沙田镇位于东莞西南部,毗邻虎门港与广州南沙,处于粤港澳大湾区几何中心地带。这一区位为汽车手板厂带来三方面实际便利:其一,原材料与标准件采购半径短,ABS、PC、PMMA、铝合金、工程塑料等板材及CNC刀具、后处理耗材可在数小时内补货,适合交期紧张的试制项目;其二,与深圳、广州的整车厂及一级供应商物流衔接顺畅,样件运输时间可控,便于多轮设计迭代;其三,周边电镀、喷涂、阳极氧化、丝印等表面处理配套集中,手板厂通常能整合外协资源,减少客户多头协调的成本。对于需要快速打样、小批量试装的项目,这一配套密度是沙田区域较为突出的优势。
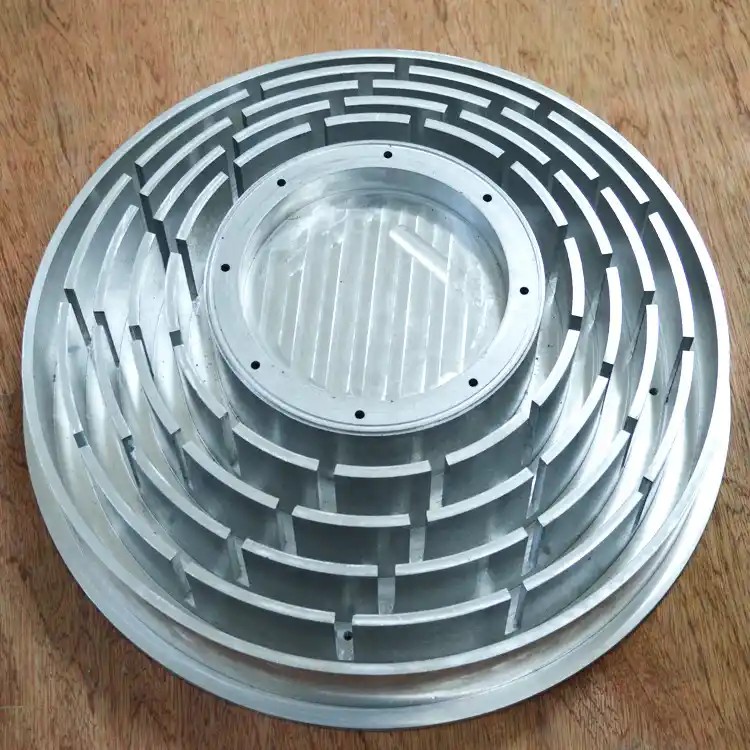
汽车手板厂的核心工艺通常覆盖CNC加工、3D打印(SLA/SLS/FDM)、真空复模及少量钣金与简易模具。CNC加工适合仪表台骨架、进气歧管、灯罩基体等对尺寸稳定性和表面质量要求较高的结构件,常见加工尺寸可达米级,定位精度多在±0.05mm至±0.1mm区间,具体取决于设备行程与装夹方案。3D打印适合复杂拓扑结构、内部流道或早期概念验证,SLA件表面细腻但长期强度有限,SLS件各向同性较好但表面需后处理。真空复模则用于小批量(通常数十件以内)的类注塑件,可模拟ABS、PP等材料手感。需要客观指出的是,手板工艺与量产注塑、压铸存在本质差异:手板件的材料批次一致性、内应力分布、拔模与缩水补偿逻辑均不同于模具件,因此手板验证通过不等于量产件必然合格,涉及装配公差链和疲劳强度的项目仍需以模具试模或台架试验为准。
从行业普遍情况看,沙田区域的手板厂多定位为“研发试制配套”,服务内容包括:整车内外饰件外观模型、功能验证样件、总布置校验模型、展车与油泥模型辅助件、工装检具的简易替代件等。其优势在于响应快、批量灵活、支持设计变更后的快速返工。但局限性同样明显:多数中小型手板厂不具备IATF 16949体系认证,过程控制以项目制为主,难以满足量产件级别的PPAP文件要求;材料库以常用工程塑料和铝合金为主,高温合金、特种复合材料的选择有限;对于涉及安全法规的制动、转向、碰撞相关结构件,手板件不能替代法规认证样件。手板厂报价通常按工时、材料与后处理分项计费,复杂曲面件和多工序件的价格波动较大,项目前期需明确报价口径,避免因反复修模产生额外费用。
拿到“东莞沙田汽车手板厂电话”后,建议不要只问价格和交期,而应通过结构化提问快速判断匹配度。可依次确认:第一,设备清单与最大加工尺寸,是否覆盖项目最大件的外形与装夹需求;第二,精度检测手段,是否配备三坐标、影像仪或关节臂,能否出具尺寸检测报告;第三,材料来源与批次证明,特别是外观件对色差和纹理的一致性要求;第四,后处理能力是自营还是外协,外协环节的质量责任如何划分;第五,过往汽车类项目案例,重点看是否有同类部件(如灯罩、格栅、内饰板、功能支架)的制作经验;第六,变更与返工的计费规则,以及项目节点的书面确认方式。电话沟通后,建议要求对方提供相似件实物或检测报告,并安排小件试做,以实际交付质量作为最终判断依据。
综合来看,东莞沙田汽车手板厂适合以下场景:概念与造型阶段的外观验证、总布置与装配干涉检查、非法规安全件的功能试装、展车与工程样车的快速补件,以及设计变更频繁的迭代试制。若项目已进入量产准备、需要体系化质量文件或涉及法规认证,则应优先选择具备汽车行业体系资质和量产经验的供应商,手板厂可作为辅助快速验证的补充资源。标准协作流程建议按以下步骤推进:明确样件用途与验收标准→提供3D数据与技术要求→电话初筛并索取设备与案例资料→小件试做与尺寸复核→确认报价口径与交期→签订含变更条款的试制协议→分阶段交付并保留检测记录。通过这一流程,电话沟通不再是信息孤岛,而是供应商评估链条的起点,能够有效降低试制风险与沟通成本。
上一篇:东莞塑料abs手板厂
下一篇:深圳宝安区3d手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。