时间:2026-10-22 访问量:307
在制造业研发迭代节奏不断加快的背景下,长三角地区凭借完整的产业链配套和密集的服务商资源,成为众多硬件团队寻找CNC手板加工的重要区域。对于产品经理、结构工程师和采购负责人来说,理解该区域CNC手板的能力边界与适用场景,比单纯比价更有助于项目推进。以下从加工能力、产业集群、材料适配、精度表现、成本结构、交期特点、局限性以及选择流程等方面展开说明。
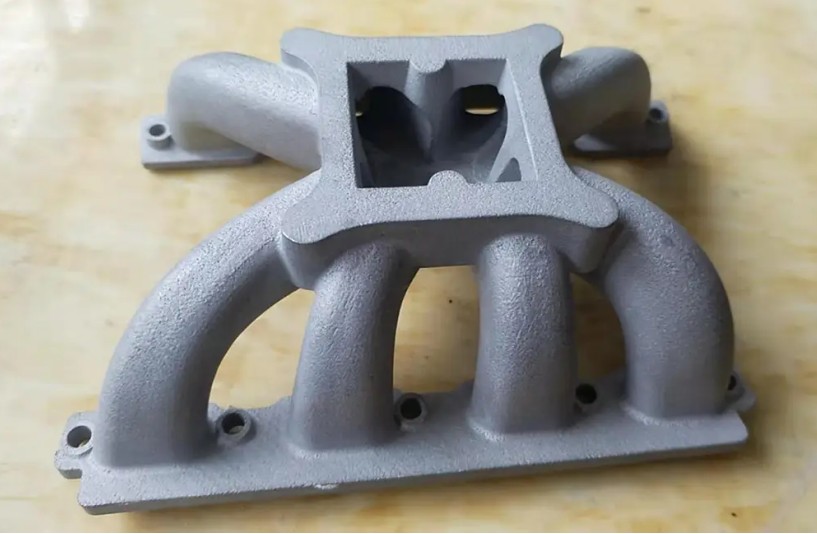
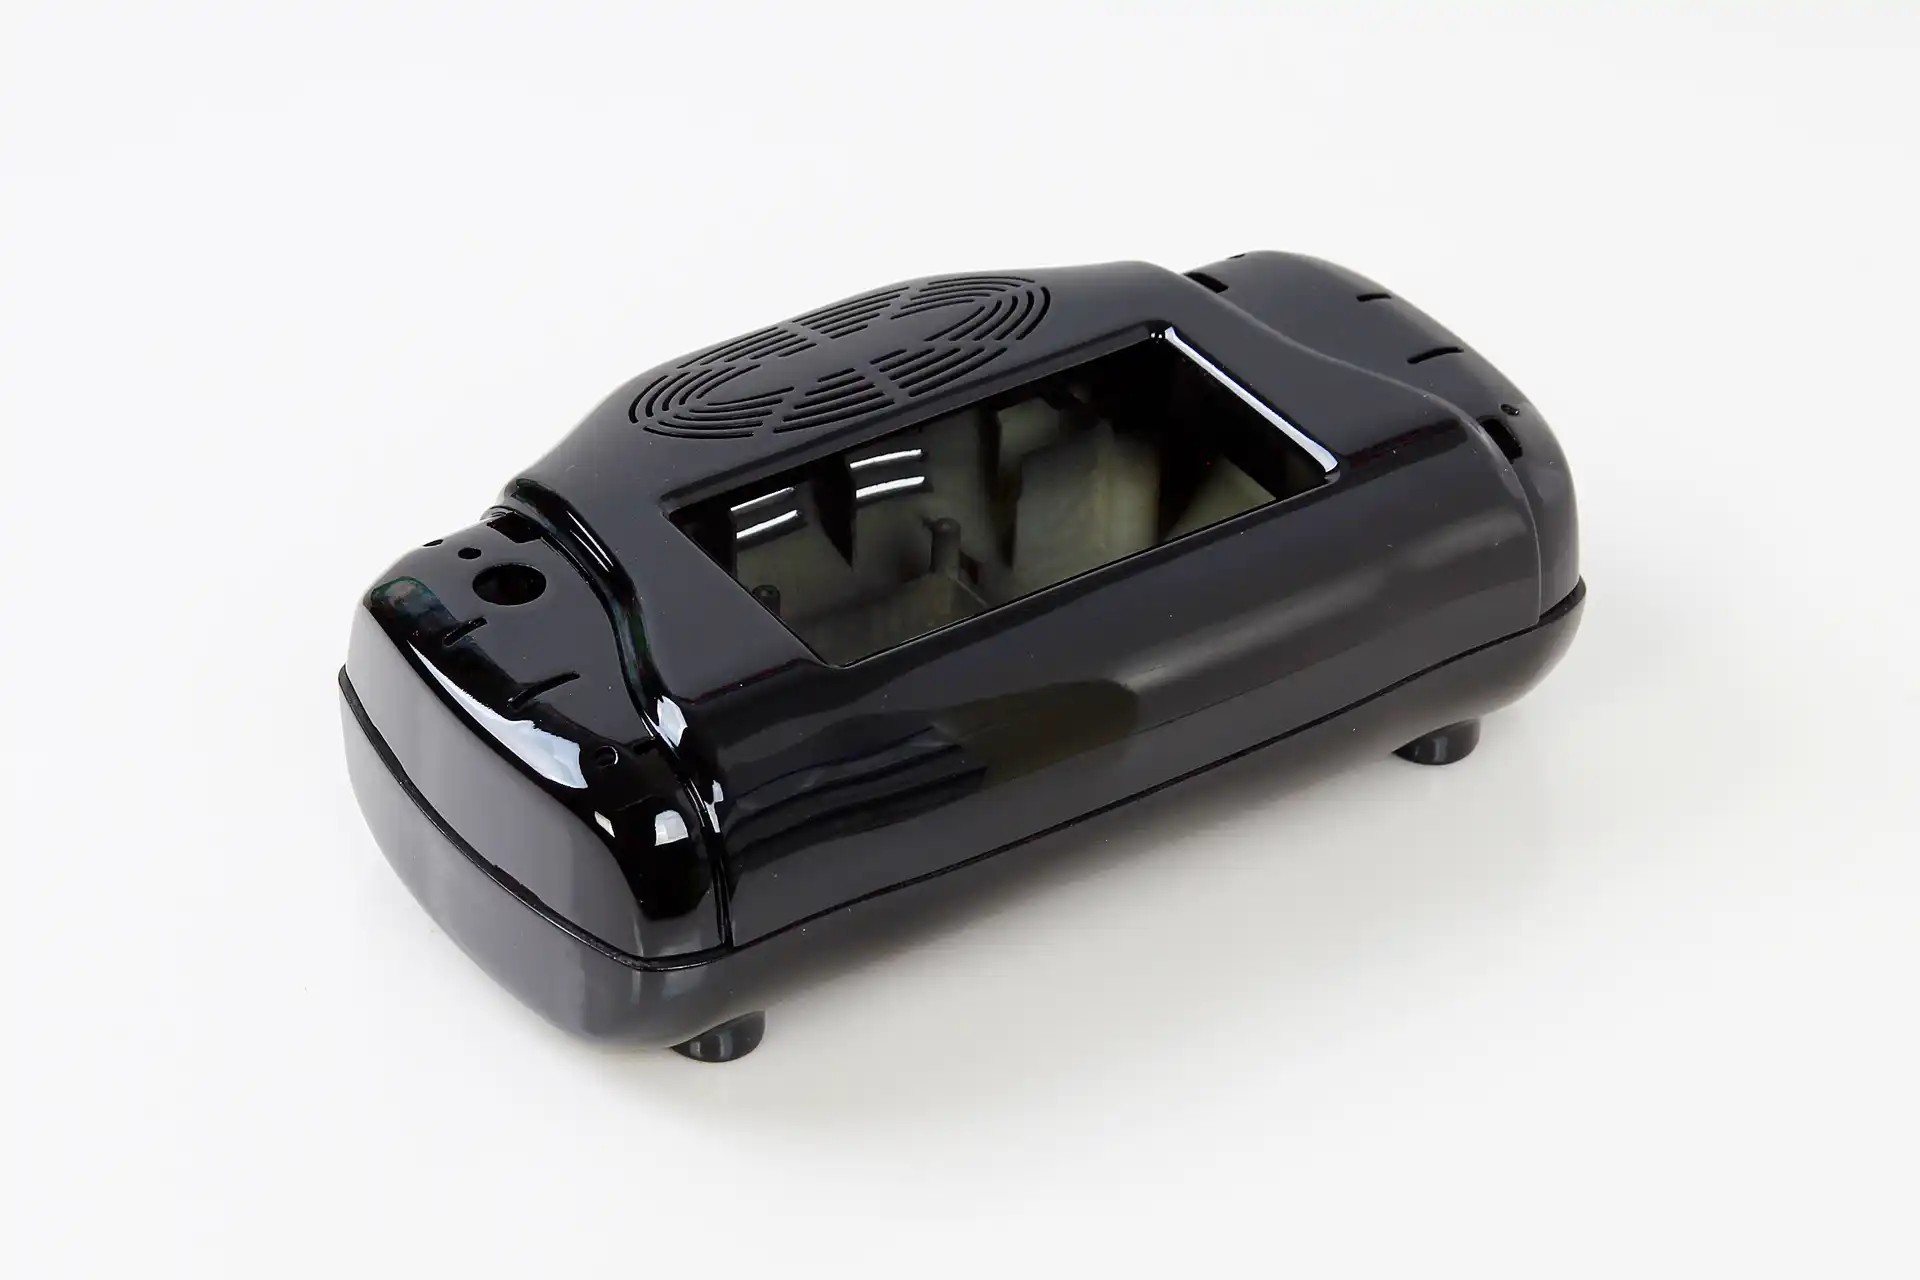
CNC手板是指通过数控铣削、车削等减材工艺,将工程塑料或金属毛坯加工成接近最终产品形态的功能样件。长三角地区聚集了大量三轴、四轴及五轴加工中心,可覆盖从几十毫米到一米以上的零件尺寸范围。常见设备包括高速精雕机用于小件精细结构,大型龙门铣用于大尺寸外壳,车铣复合设备用于回转体零件。对于结构复杂、需要一次装夹完成多面加工的零件,五轴联动能力在苏州、宁波、上海周边较为集中,能够减少装夹误差并提升形位公差一致性。
长三角CNC手板服务商的密集分布形成了显著的协同效应。第一,配套资源完整,从板材供应、刀具耗材到表面处理(喷漆、丝印、阳极氧化、电镀)均可在较短半径内完成外协,减少物流等待。第二,工艺经验外溢明显,服务商长期承接消费电子、汽车零部件、医疗器械、工业设备等不同领域的订单,对薄壁件变形控制、深腔加工、螺纹嵌件安装等常见问题有较成熟的应对方案。第三,沟通与验厂成本较低,客户可在同一区域内完成打样、修改和小批量试产的多轮衔接,降低跨区域协作的隐性成本。
在塑料方面,长三角CNC手板常用材料包括ABS、PC、PMMA、POM、PA(尼龙)、PP、PEI( Ultem )等。ABS和PC适合做外观验证件,加工后易打磨喷漆;POM尺寸稳定性好,适合做传动结构件;PA韧性较好但吸湿后尺寸会变化,需提前考虑环境因素。在金属方面,铝合金(6061、7075)应用最广,兼顾加工效率和强度;不锈钢和钛合金可加工但刀具磨损快、工时上升明显;黄铜和紫铜多用于导电或散热类功能验证。需要提醒的是,CNC手板不等于注塑件,同一材料在减材加工和注塑成型下的内应力分布、表面质感存在差异,外观件需预留后处理余量。
常规长三角CNC手板的尺寸公差多控制在±0.05mm至±0.1mm区间,精密件可做到±0.02mm左右,具体取决于零件结构、材料和服务商设备状态。表面粗糙度方面,普通铣削面Ra约1.6至3.2μm,经过精铣或抛光后可进一步降低。但精度并非越高越好,过度收紧公差会显著推高工时和检验成本。对于装配验证件,应优先关注关键配合尺寸和形位公差,而非全面标注高精度要求。
长三角CNC手板的报价通常由材料费、编程费、加工工时、表面处理和检验包装构成。单件或小批量时,编程与装夹的固定成本占比较高;批量增加后,单件分摊下降,但幅度有限,因为CNC本质上是逐件加工。交期方面,简单零件三至五个工作日可交付,中等复杂度零件约五至七个工作日,涉及多工序外协表面处理时需额外预留时间。旺季或复杂五轴件可能延长,建议在项目计划中预留缓冲。
第一,CNC手板不适合大批量生产。当数量达到数百件以上时,单件成本下降空间有限,注塑或压铸在经济性上更具优势。第二,内部空腔、交叉孔道等极复杂结构受刀具可达性限制,可能需拆分加工后拼接,影响整体强度与密封性。第三,薄壁件(如壁厚小于0.8mm的塑料件)在装夹和切削力作用下易变形,需通过工艺方案提前评估。第四,材料选择虽广,但并非所有注塑级材料都有对应板材或棒材,部分特殊牌号需以近似材料替代验证。第五,外观质感与量产件存在差异,高光面、细腻皮纹等效果在CNC件上较难完全复现。
选择长三角CNC手板服务商时,建议按以下顺序推进:先明确手板用途(外观验证、结构装配、功能测试或小批量试产),据此确定材料、精度和表面处理要求;再筛选具备对应设备能力与行业经验的服务商,重点确认其是否有类似结构件的加工案例;随后提供完整3D数据与2D关键尺寸标注,书面确认公差、材料牌号、表面处理标准和验收方式;打样后先做关键尺寸与装配验证,再评估外观与手感;若需多轮修改,优先选择沟通响应快、可稳定配合的本地或近地服务商。对于结构复杂或精度要求高的零件,建议在报价阶段要求服务商提供加工工艺说明,以便判断风险点。总体而言,长三角CNC手板适合产品开发早期的快速验证和小批量功能件制作,在大批量生产前用它锁定设计问题,是性价比较高的路径。
上一篇:东莞石龙手板模型厂
下一篇:精密手板批量cnc加工

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。