时间:2026-10-21 访问量:516
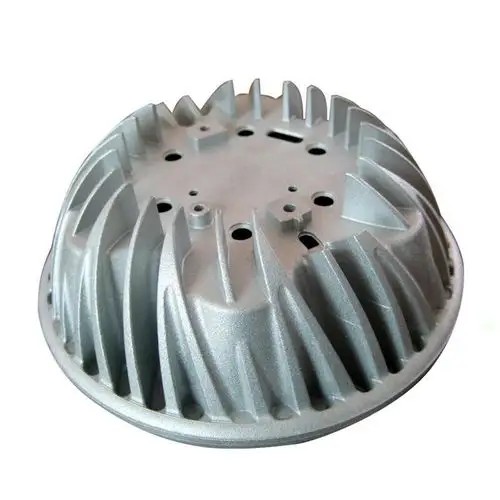
在制造业的产品开发流程中,“手板”通常指产品正式开模前的原型样件,用于验证外观、结构与装配可行性。CNC手板,即通过数控加工中心(CNC)对整块材料进行切削、钻孔、铣削等减材加工,直接得到与设计图纸尺寸一致的零件。与3D打印的“逐层堆积”不同,CNC手板是“从整块材料中雕出形状”,这一物理特性决定了它在精度、表面质感和材料真实性上的独特表现。所谓“CNC手板批发”,是指将多件、多批次或成套的手板零件委托给具备批量加工能力的加工商统一生产,以获得更优的单件成本与交期协调。理解这一模式的优劣,关键在于看清它的技术边界。
第一,材料真实性强。CNC可加工ABS、PC、PMMA、POM、铝合金、不锈钢等多种工程塑料与金属,样件的力学性能、耐温性、外观质感与量产件高度接近,尤其适合需要做跌落、装配、耐候等功能验证的项目。第二,尺寸精度高。数控加工的公差通常可控制在±0.05mm以内,对配合面、螺纹孔、卡扣等关键结构还原度高,能提前暴露干涉问题。第三,表面处理空间大。CNC手板可直接进行打磨、喷漆、电镀、阳极氧化、丝印等后处理,外观样件可做到接近量产效果,便于市场评审与客户确认。第四,批量化成本摊薄。当同一项目需要多套样件、多个版本或小批量试产时,编程与装夹的固定成本被分摊,单件价格明显下降,交期也更可控。第五,设计修改响应快。CNC加工依赖程序而非模具,改图后重新编程即可,适合迭代频繁的开发阶段。
CNC手板批发并非万能。其一,结构限制明显。深腔、薄壁、内部复杂流道、倒扣结构往往需要拆分加工再拼接,既增加成本也影响整体强度,这时3D打印或硅胶复模可能更合适。其二,材料利用率低。减材加工会产生大量切削废料,材料成本占比偏高,对贵金属或特种塑料尤其不利。其三,批量经济性有上限。CNC单件加工时间较长,当数量上升到数百件以上时,单件成本下降趋缓,反而不如快速模具(如硅胶模、简易钢模)划算。其四,表面质量受刀具路径影响。加工纹路、接刀痕需要人工后处理,复杂曲面的一致性依赖加工商的经验水平。其五,装夹与变形风险。薄壁件、长条形件在夹持和切削应力下易变形,需要合理的工艺方案,这也是筛选供应商的重要考察点。
建议从四个维度自检:一是用途,若用于功能测试、装配验证或高外观要求展示,CNC优势明显;二是数量,通常几件到几十件为CNC的经济区间,上百件需对比快速模具方案;三是结构复杂度,内部空腔多、倒扣多的零件应评估拆分成本;四是材料要求,需要真实工程塑料或金属性能时优先选CNC。若项目处于外观定型前的高频改图阶段,可先用3D打印验证结构,再用CNC做最终外观与功能样件,形成组合策略,兼顾速度与品质。
第一步,明确需求清单:提供3D图纸(STEP/IGES格式)、材料牌号、数量、精度要求、表面处理与交期。第二步,评估加工能力:重点考察其三轴/五轴设备配置、最大加工尺寸、是否有薄壁件与金属件经验。第三步,要求报价拆分:正规供应商会区分编程费、材料费、加工费与后处理费,便于横向比价。第四步,确认工艺方案:对复杂件要求提供拆分与装夹思路,避免后期返工。第五步,小批量试单:先做1—2件验证精度与表面质量,再放量批发。第六步,约定验收标准:以图纸公差、表面等级和装配测试结果为验收依据,并明确修改与返修责任。
CNC手板批发的本质,是用“程序化减材”换取材料真实性与尺寸精度,适合功能验证、外观评审和小批量试产场景;它的局限集中在复杂结构、材料利用率与大批量经济性上。理性的做法不是非此即彼,而是根据项目阶段组合使用不同工艺,并在供应商选择上以工艺方案能力和验收标准为核心依据。把需求说清楚、把方案问明白、把首件验证做扎实,才能让CNC手板批发真正成为产品开发中的加速器,而非成本负担。
上一篇:东莞cnc手板模型批发
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。