时间:2026-10-20 访问量:599
在制造业产品开发流程中,手板模型是连接设计与量产的關鍵环节。当您搜索“沙田cnc手板加工厂”时,背后往往是对精度、交期与成本的综合考量。本文从技术顾问视角,系统梳理沙田地区CNC手板加工的实际能力边界,帮助您在选型时做出理性判断。
1. 地理位置带来的供应链协同效率
沙田地处珠三角制造带核心区域,周边聚集了大量模具钢、铝材、工程塑料供应商及表面处理配套厂。这意味着沙田的CNC手板厂在原材料采购、外协氧化/喷漆/丝印等环节的响应速度明显优于内陆地区。对于需要多工艺配合的复杂手板(如同时涉及CNC加工、阳极氧化和激光雕刻),地理集群效应可压缩2-3天的周转时间。
2. 设备配置以中小型精密加工为主
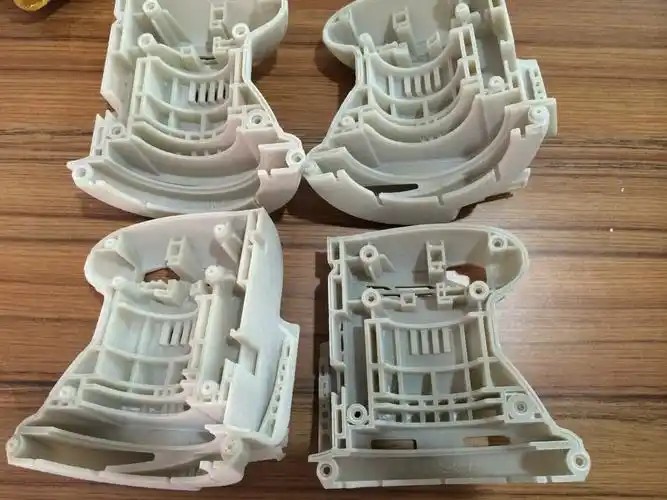
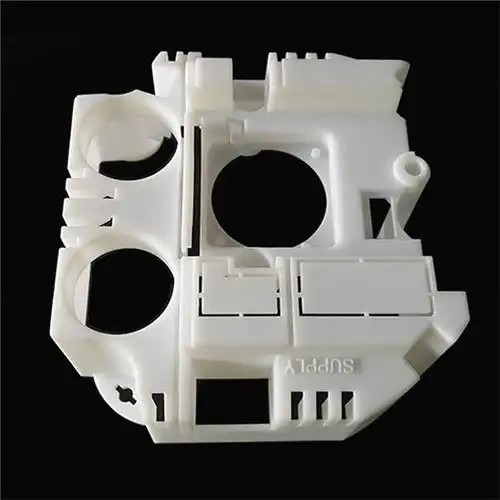
沙田地区的手板厂普遍配置三轴/四轴CNC加工中心,工作台面多在600mm×400mm以内,主轴转速常见8000-24000rpm。这种设备结构适合加工中小尺寸、中等复杂度的零件,典型如消费电子外壳、医疗器械结构件、汽车内饰功能样件等。对于尺寸在300mm以内、精度要求±0.05mm~±0.1mm的零件,沙田厂家通常能稳定达成。
3. 对小批量、多品种订单的适应性较强
与大型量产加工厂不同,沙田手板厂的组织方式更灵活:编程、装夹、后处理各环节切换速度快,单件或十件以内的小批量订单不会被排斥。对于产品开发早期的设计验证(如3-5版结构迭代),这种柔性生产能力比价格本身更有价值。
4. 表面处理配套成熟
沙田及周边区域聚集了较为完整的表面处理资源,包括喷砂、拉丝、阳极氧化、电镀、喷油、丝印移印等。手板厂通常与固定外协方合作,能提供接近量产外观的效果。对于需要做外观评审的手板,这一点是选厂时的重要加分项。
1. 超大尺寸与超高精度并非其强项
受设备行程限制,沙田多数手板厂对超过800mm的单件加工能力有限,需要拼件或外协。同时,对于精度要求优于±0.02mm的零件(如精密光学结构件、高配合公差的功能测试件),普通三轴设备难以保证,需确认厂家是否配备高精度五轴或精密磨削能力。
2. 材料选择以常用工程塑料和铝合金为主
沙田手板厂的常备材料集中在ABS、PC、PMMA、PA、POM、铝合金6061/7075等。对于特种工程塑料(如PEEK、PEI)或钛合金、不锈钢等难加工材料,备料周期和加工成本会显著上升,且并非所有厂家都有成熟加工经验。涉及这类材料时,需提前沟通确认。
3. 批量放大后的成本优势不明显
CNC手板的单价随数量增加下降有限,当订单量超过50-100件时,单件成本与注塑模具的差距会快速缩小。沙田手板厂的定位是“样品与小批量”,若您的需求已进入百件级以上,应同步评估快速模具或低压灌注方案,而非单纯依赖CNC。
4. 品质一致性依赖厂家管理水平
沙田地区手板厂数量众多,规模和技术水平参差不齐。部分小型作坊在编程规范、刀具管理、首件检验环节缺乏系统管控,多批次加工的一致性存在波动。选厂时不能仅看报价,需考察其是否有明确的首件确认流程和尺寸检测报告机制。
选择建议:
- 优先匹配需求与设备能力:确认零件最大外形尺寸和关键公差带,要求厂家提供同类零件的加工案例或精度承诺,避免“先接单再想办法”。
- 重视编程与工艺沟通能力:好的手板厂会在报价前指出模型中的薄壁、深腔、尖角等加工风险点,并建议合理的拆分或圆角处理。若对方只问“要几件”而不看模型,需谨慎。
- 明确后处理与检验标准:在订单中写清表面处理的具体要求(如阳极氧化膜厚、色号、光泽度)和关键尺寸的检测方式,避免验收争议。
- 小批量试单验证:首次合作建议先下1-3件试单,重点考察尺寸准确性、表面质量和交期兑现率,再决定是否长期合作。
标准协作流程:
1. 需求提交:提供3D模型(STEP/IGES格式)、2D图纸(标注关键尺寸与公差)、材料与表面处理要求、数量及期望交期。
2. 工艺评审与报价:厂家评估加工可行性,反馈风险点与优化建议,给出含材料、加工、后处理的分项报价。
3. 首件确认:加工首件后提供尺寸检测报告和实物照片,确认无误后批量推进。
4. 后处理与终检:完成表面处理后进行外观与尺寸终检,包装发货。
总体而言,沙田CNC手板加工厂在中小尺寸精密样件、快速迭代和表面处理配套方面具备务实优势,适合产品开发前中期的结构验证与外观评审。明确其能力边界,带着清晰的图纸和验收标准去沟通,是获得高性价比服务的关键。
上一篇:广州cnc手板询价
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。