时间:2026-10-19 访问量:268
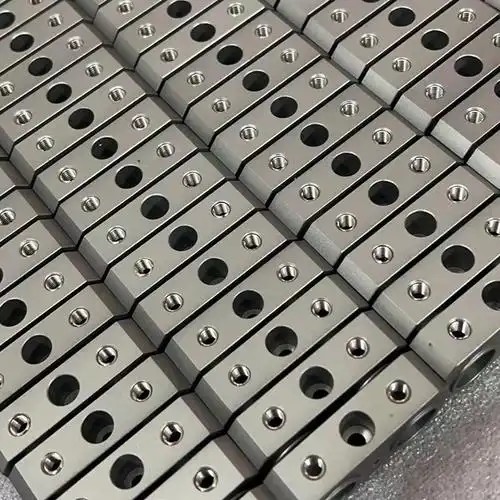
在深圳、东莞地区,手板(Prototype)与简易模具(Rapid Tooling)制造是产品研发链条中不可或缺的一环。手板通常指在产品批量生产前,根据设计图纸制作的功能性或外观验证样件,常用CNC加工、3D打印或真空复模等方式实现。简易模具则是在手板验证通过后、正式开模之前,用于小批量试产(几十到几百件)的过渡性模具,通常采用铝合金、树脂或低硬度钢材制作,寿命低于量产钢模,但交付周期和成本显著更低。深圳东莞两地聚集了大量手板简易模具厂,形成了从快速打样到小批量交付的完整配套能力。
第一,响应速度快。珠三角供应链密集,原材料、刀具、检测设备采购半径小,多数工厂可在24至72小时内完成CNC手板交付,简易模具从开模到试模通常控制在5至10个工作日,远快于传统钢模的数周周期。第二,工艺组合灵活。工厂普遍同时具备CNC精雕、SLA/SLS 3D打印、真空复模、铝合金简易模注塑、钣金打样等能力,可根据结构复杂度、外观要求和批量需求匹配最优工艺,避免单一工艺的局限。第三,小批量成本优势明显。简易模具单套费用通常为正式钢模的5%至20%,对于几十到几百件的试产订单,单件分摊成本更低,尤其适合产品迭代频繁、市场验证优先的项目。第四,工程协同能力强。多数厂商配备结构工程师和DFM分析人员,能在打样阶段提前识别壁厚不均、脱模斜度不足、缩痕风险等问题,帮助客户在开模前完成设计优化。第五,配套服务完整。从后处理(喷油、丝印、电镀、镭雕)到组装、检测、包装,珠三角工厂可提供一站式交付,减少客户多头对接的管理成本。
第一,模具寿命有限。铝合金简易模通常可承受数百至数千模次,树脂模更低,不适合大批量连续生产;随着模次增加,尺寸漂移和飞边风险上升。第二,材料选择受限。简易模注塑对高温工程塑料(如部分PA、PEEK)的适配性不如钢模,部分材料需降级替代或调整工艺参数,可能影响最终性能验证的准确性。第三,精度与一致性存在边界。手板CNC加工精度虽可达±0.05mm左右,但简易模具注塑件的批次一致性、表面光洁度和尺寸稳定性仍低于正式钢模,对高精密配合件需预留验证余量。第四,表面处理效果有差异。真空复模和简易模注塑件在纹理、光泽和色差控制上难以完全等同于量产件,外观签样时需明确接受标准。第五,隐性成本需警惕。部分低价报价可能不含DFM分析、模流验证、修改次数或后处理,反复修模和返工可能拉高总成本;跨厂协作时,手板与模具分属不同供应商也会增加沟通损耗。
选择建议方面,首先明确项目阶段:若仅需结构验证或外观评审,优先CNC加3D打印组合;若需小批量功能测试或市场试销,再引入简易模具。其次,按需求筛选供应商:考察其是否具备同类材料与结构的成功案例、是否提供DFM报告、是否明确模具寿命与验收标准、后处理是自有还是外协。第三,报价对比时要求拆分模具费、单件费、后处理费、修改次数和交期条款,避免只比总价。第四,对精度敏感件,要求提供首件检测报告(CMM或影像仪数据),并在合同中约定尺寸公差与外观接受标准。第五,优先选择能同时承接手板和简易模具的工厂,减少信息传递断层。
标准流程可概括为:需求沟通与图纸评审→DFM分析与工艺方案确认→报价与交期确认→手板制作与验证→设计冻结→简易模具开模→试模与首件确认→小批量生产与后处理→全检或抽检交付→问题反馈与修模闭环。每个节点建议留存书面确认记录,尤其是材料牌号、公差标准、表面处理等级和修改责任划分。总体而言,深圳东莞手板简易模具厂适合研发验证和小批量试产场景,优势在于速度、灵活性和成本控制,局限性集中在寿命、材料与一致性边界;合理匹配工艺、明确验收标准、选择协同能力强的供应商,是控制项目风险的关键。
上一篇:cnc手板接单
下一篇:汽车cnc手板模型厂商

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。