时间:2026-10-19 访问量:385
在制造业产品开发流程中,手板模型是验证设计、沟通方案、降低开模风险的关键环节。近年来,3D打印技术凭借快速、灵活、成本可控的特点,已经成为手板制作的主流方式之一。但面对光固化、熔融沉积、选择性激光烧结等多种工艺,以及树脂、尼龙、金属等不同材料,很多产品经理和结构工程师在实际选择时仍感到困惑。下面从技术顾问的视角,系统梳理专业手板3D打印制作的优势、局限与决策路径,帮助您快速建立判断框架。
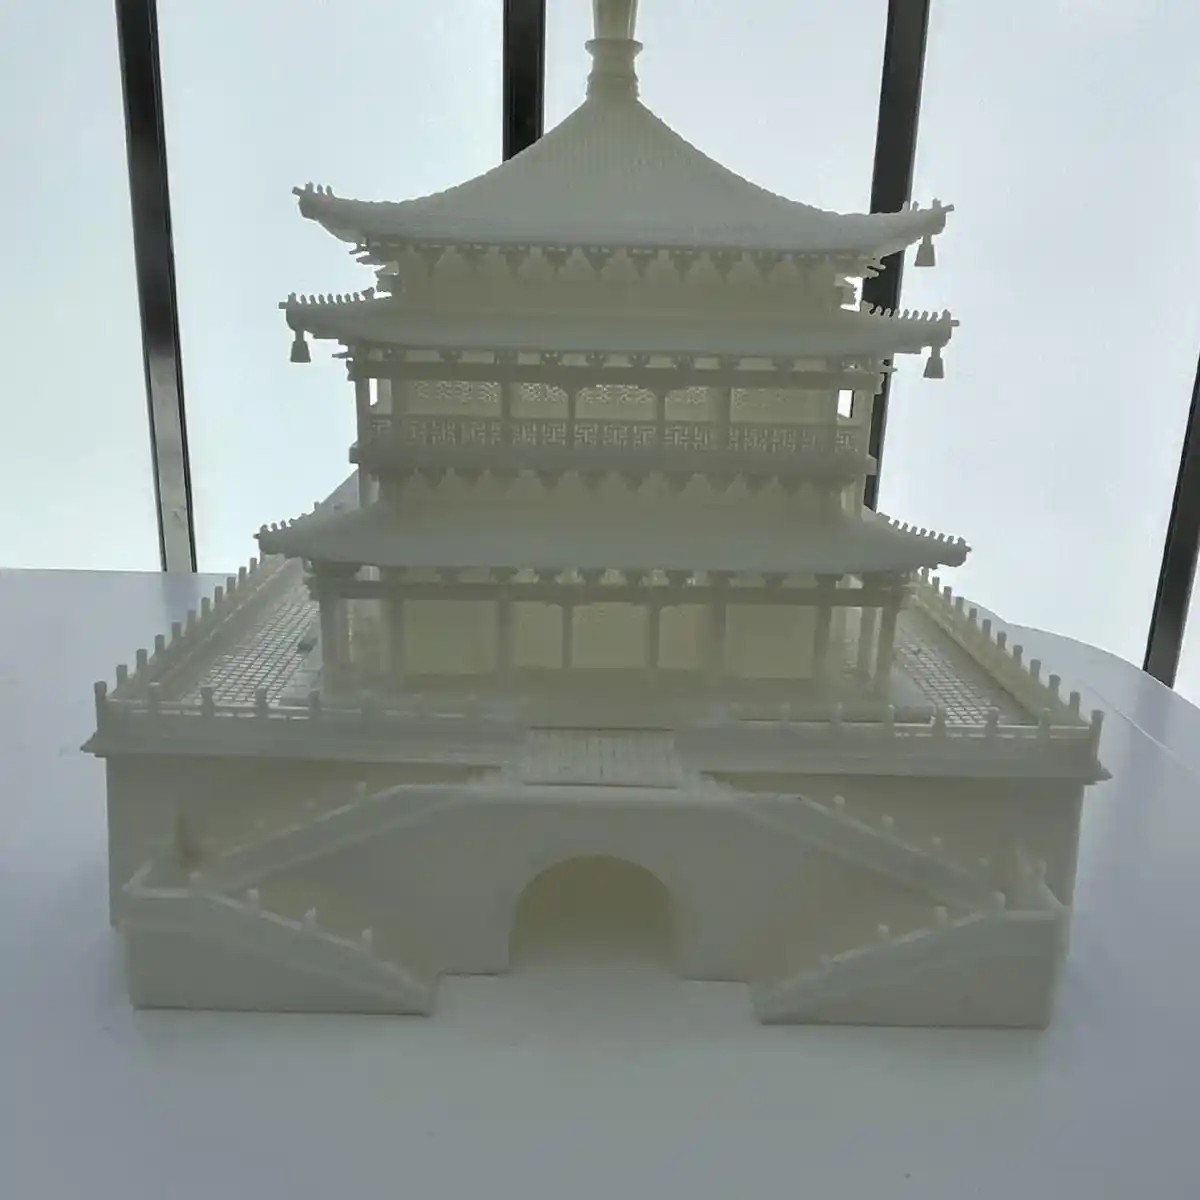
1. 成型速度快,显著压缩开发周期
传统CNC手板需要编程、装夹、多道工序加工,复杂结构往往需要数天甚至一周以上。而3D打印从三维数据到实体零件通常是“一次成型”,无需刀具和夹具,常规尺寸的手板件在数小时到一天内即可完成。对于迭代频繁的消费电子、小家电、医疗器械等行业,这种速度优势意味着可以在同一周内完成多轮设计验证,大幅缩短产品从概念到可测试样机的周期。
2. 复杂结构自由度高,不受传统加工限制
3D打印属于增材制造,材料逐层堆积,因此对内部流道、异形曲面、镂空晶格、一体化装配结构等几乎没有几何限制。传统CNC难以加工或需要拆分后拼接的复杂特征,3D打印可以整体成型,既保证了结构完整性,也减少了装配误差。这一点在流体仿真件、轻量化结构件、人体工学握持件的手板验证中尤为有价值。
3. 材料体系丰富,可覆盖多类验证需求
专业手板3D打印并非只有一种材料。光固化(SLA/DLP)可提供高精度、表面细腻的类ABS或类工程塑料树脂,适合外观验证和精细结构;熔融沉积(FDM)使用工程塑料如ABS、PC、PETG等,适合功能性测试和耐温件;选择性激光烧结(SLS)使用尼龙粉末,强度高、韧性好,适合装配验证和小批量功能件;金属打印则可制作不锈钢、铝合金、钛合金手板,用于强度或耐温要求较高的场景。材料选择的多样性使3D打印能够覆盖从外观评审到功能测试的多个验证阶段。
4. 小批量与定制化成本优势明显
手板制作通常数量少、品种多。传统开模或CNC在小批量时单件成本较高,而3D打印无需模具投入,单件成本与批量关系不大,尤其适合1至几十件的试制需求。对于需要多版本并行验证的项目,3D打印可以按需生产,避免了一次性投入过多加工资源。
5. 数字化流程便于协同与修改
3D打印直接对接CAD数据,设计变更后只需更新模型文件即可重新打印,无需重新编程或制作工装。这种数字化闭环使设计、工程、市场等部门可以基于同一数据源快速沟通,减少信息传递失真,也便于建立版本管理和知识沉淀。
1. 尺寸精度与表面质量存在工艺差异
不同3D打印工艺的精度表现差别较大。光固化精度较高,细节表现好,但大幅面设备在Z轴方向和边缘处仍可能有偏差;FDM表面有明显层纹,精细特征和薄壁结构的表现有限;SLS表面呈磨砂质感,尺寸稳定性较好但细节锐度不如光固化。对于配合精度要求高、需要直接装配的功能手板,往往需要后续打磨、喷砂、机加工或攻牙等后处理,这会增加时间和成本。
2. 材料性能与注塑件存在差距
手板验证的重要目的之一是模拟最终量产件的性能。3D打印材料虽然在不断进步,但与注塑成型的工程塑料在各向同性、长期耐久性、耐化学性和批次一致性方面仍有差距。例如FDM件层间结合强度较弱,光固化树脂在长期紫外暴露下可能老化变脆。对于承力结构、长期可靠性或严格耐候性验证,3D打印手板只能作为参考,必要时仍需结合CNC或小批量注塑验证。
3. 大批量生产经济性不足
3D打印的优势集中在单件和小批量。当手板数量达到数百件以上时,单件打印成本下降有限,而CNC或快速模具注塑的单件成本会显著降低。若项目已接近量产、需要较大数量用于市场测试或试销,应重新评估工艺组合,避免用3D打印承担不适合的批量任务。
4. 后处理依赖人工,一致性受影响
专业手板往往对外观和装配有要求,支撑去除、打磨、抛光、喷漆、丝印等后处理环节目前仍以人工为主。后处理质量受操作人员经验影响较大,不同批次之间可能存在色差、表面质感差异。对于外观要求严格的产品,需要选择具备稳定后处理能力的专业服务商,并在合同中明确验收标准。
5. 设备与材料门槛带来选择成本
3D打印工艺和材料种类繁多,不同设备在成型尺寸、精度、稳定性上差异明显。客户若自行采购设备,需要面对设备维护、材料管理、工艺参数调试等隐性成本;若委托外部服务,则需要具备一定的工艺辨识能力,才能准确表达需求并判断报价合理性。信息不对称是当前手板3D打印应用中的主要隐性成本之一。
第一步:明确手板的验证目的
先回答“这个手板用来做什么”。外观评审重点关注表面质量、颜色和质感,优先选择光固化或SLS加后处理;结构装配验证关注尺寸精度和配合,优先光固化或SLS,并预留后处理余量;功能测试关注强度、韧性和耐温,优先FDM工程塑料、SLS尼龙或金属打印;流体或透气结构验证则优先考虑SLS或光固化一体成型。目的越清晰,工艺选择越不容易走偏。
第二步:根据目的匹配工艺与材料
在明确目的后,按“精度—强度—表面—成本—交期”的优先级排序。一般而言,外观件选光固化,功能件选SLS或FDM,耐温高强件考虑金属打印,大尺寸简易结构件可考虑FDM。同时确认材料是否具备所需的耐温、阻燃、柔韧或透明等特性,避免只看工艺名称不看材料参数。
第三步:评估服务商的专业能力
重点考察三个方面:一是设备与材料体系是否覆盖您的需求,是否具备多工艺组合能力;二是后处理能力,包括打磨、喷漆、装配、检测等配套是否完整;三是工程沟通能力,能否根据您的验证目的给出工艺建议而非被动接单。有条件时可要求提供同类案例或试打样件。
第四步:预留后处理与验证时间
在项目计划中,不要只计算打印时间。支撑去除、表面处理、尺寸检测、装配调试都需要时间,外观件还可能涉及多次返工。建议在关键节点前预留至少20%至30%的缓冲时间,并与服务商明确交付标准和验收方式。
第五步:建立“3D打印+传统工艺”的组合思维
专业手板制作很少只依赖单一工艺。常见的高效组合是:用3D打印快速验证结构和外观,用CNC加工关键配合面或透明件,用快速模具注塑制作接近量产材料的小批量件。将3D打印定位为前端快速迭代工具,而非替代所有工艺,才能在速度、成本和验证有效性之间取得平衡。
总结来说,专业手板3D打印制作的核心价值在于“快、活、省”,适合设计早期和中小批量的验证场景;其局限性主要集中在材料性能、表面一致性和大批量经济性上。决策的关键不是判断3D打印好不好,而是明确每个手板要验证什么,再按目的匹配工艺、材料和服务商。把这一步做扎实,手板环节就能真正成为产品开发的加速器,而不是返工源。
上一篇:深圳手板模型厂汽车
下一篇:江门cnc手板模型

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。