时间:2026-10-17 访问量:451
在制造业产品开发流程中,手板模型扮演着验证设计、沟通方案、降低量产风险的关键角色。近年来,梅州地区的3D打印手板模型服务逐渐进入更多企业的视野,但不少潜在客户对其技术特点、适用边界和选择逻辑仍存在疑问。本文从行业技术顾问的视角,系统梳理梅州3D打印手板模型的核心信息,帮助读者在较短时间内建立清晰认知。
3D打印手板模型本质上是一种增材制造服务:将三维CAD数据切片后,通过逐层堆积材料的方式直接成形,无需开模。梅州地区提供该类服务的厂商,通常覆盖以下几种主流工艺路线:
- SLA光固化:使用树脂材料,表面光洁度高,适合对外观质感要求较高的外壳类手板,最小细节分辨率可达0.1mm级别。
- SLS选择性激光烧结:以尼龙粉末为原料,力学性能较好,适合结构件和功能测试件,无需支撑结构。
- FDM熔融沉积:成本较低、速度较快,适合大尺寸、低精度要求的验证件,如工装夹具或概念模型。
- MJF多射流熔融:近年逐步普及的尼龙件批量打印方案,在一致性和生产效率上有一定优势。
梅州本地的服务商通常以“3D打印+后处理”的组合形式交付,后处理包括打磨、喷漆、丝印、组装等环节,部分厂商还可衔接小批量真空复模或CNC精修,形成从原型到小批量的过渡能力。理解这些工艺路线的基本差异,是判断自身项目是否适合3D打印手板的第一步。
1. 免开模、交付周期短
传统CNC手板虽然精度可观,但编程与装夹耗时较长;而3D打印从数据到成品基本可做到24至72小时内交付,对于设计迭代频繁的项目,这一速度优势非常直接。梅州本地服务商在接单响应和物流半径上也具备区域便利性,广东省内客户通常可实现次日达或当日沟通、快速返修。
2. 复杂几何结构的成形能力强
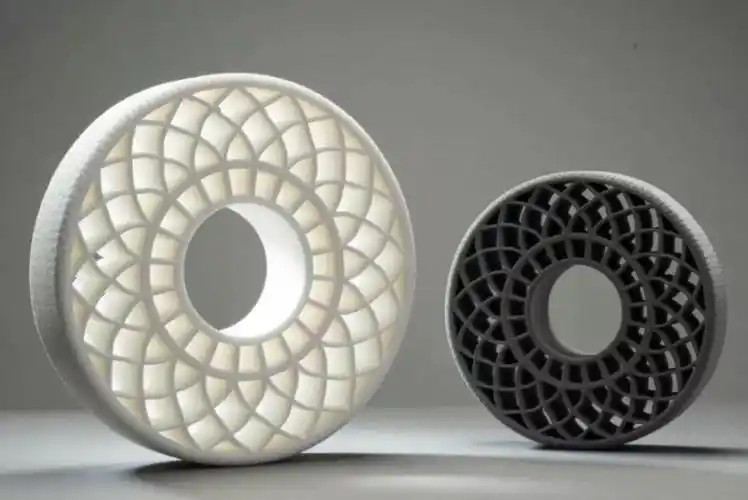
内部流道、镂空晶格、一体化装配结构等传统减材加工难以实现的形状,3D打印可以一次成形。这对于产品结构创新验证具有实际价值,尤其适合消费电子、医疗器械原型和汽车功能件的早期验证。
3. 小批量成本可控
当手板数量在1至50件区间时,3D打印无需分摊模具费用,单件成本相对平稳。对于市场试销、展会样机、客户提案等场景,这一成本结构比开简易模更具经济性。
4. 材料选择逐步丰富
梅州服务商可提供的材料已从早期单一树脂扩展到类ABS树脂、耐高温树脂、尼龙玻纤复合材料、TPU柔性材料等,能够覆盖外观验证、装配测试、耐温测试等不同需求层次。
5. 数据化流程便于质量追溯
3D打印全流程基于数字模型,修改即改即打,版本管理清晰,对于需要多轮设计验证的团队而言,沟通成本和人为误差相对较低。
1. 尺寸精度与表面质量存在天花板
SLA和SLS的尺寸公差通常在±0.1mm至±0.3mm(视零件尺寸而定),与精密CNC加工仍有差距。层纹在FDM工艺中较为明显,即便经过后处理,表面质感也难以完全达到注塑件的水平。对于配合精度要求高的装配件,往往需要预留余量并进行后加工修正。
2. 材料性能不等同于量产材料
3D打印树脂和尼龙的力学性能、耐候性、阻燃等级与最终注塑材料存在差异。手板验证通过不代表量产件性能一致,尤其在耐疲劳、耐化学腐蚀等场景中,需谨慎解读测试结果。
3. 大尺寸与超薄壁件的工艺约束
受设备成型幅面限制,超大尺寸零件需分件打印后拼接,拼接强度与外观一致性会打折扣。超薄壁(如低于0.8mm)在部分工艺中易变形或成形失败,需要结构工程师提前介入评估。
4. 单件成本随数量上升不具优势
当需求超过一定数量(通常50至100件以上),3D打印的单件成本下降幅度有限,此时真空复模或简易模具注塑的综合成本反而更低。盲目用3D打印做大批量手板,经济性并不合理。
5. 后处理依赖人工经验
打磨、喷漆、装配等环节的质量高度依赖操作人员水平,不同批次之间可能存在色差或表面一致性波动,选择服务商时需关注其后处理团队的实际能力。
选择建议:
- 优先选3D打印的场景:设计迭代频繁、结构复杂、数量少(1至50件)、交期紧、以外观或装配验证为主要目的。
- 建议考虑CNC或复模的场景:对尺寸精度和表面质感要求接近注塑件、需要真实工程材料性能验证、或数量超过50件且对单件成本敏感。
- 混合策略:外观件用SLA保证表面质量,结构功能件用SLS或MJF保证强度,关键配合面预留加工余量后CNC精修,这是较为务实的组合方案。
标准协作流程:
1. 需求沟通:明确手板的用途(外观/结构/功能)、数量、精度要求、材料偏好和交期。
2. 数据评估:提供STP/STEP格式三维数据,由服务商进行可打印性检查(壁厚、悬垂、装配间隙)。
3. 工艺与材料确认:根据用途匹配打印工艺和材料,确认后处理方案(打磨、喷漆、丝印、组装)。
4. 打样与验收:首件交付后重点检查关键尺寸、表面缺陷和装配干涉,必要时进行二次修正。
5. 批量交付与反馈:确认样件后进入批量打印,保留版本数据以便后续迭代追溯。
总体而言,梅州3D打印手板模型在响应速度、复杂结构成形和小批量经济性上具备明确优势,但在精度上限、材料等效性和大批量成本方面存在客观边界。潜在客户应基于自身项目的验证目的、数量规模和精度要求做出匹配选择,而非将3D打印视为所有手板需求的通用解。与具备完整工艺链条和工程评估能力的服务商合作,往往比单纯比较报价更能降低整体开发风险。
上一篇:手板模型cnc厂家
下一篇:深圳手板样机模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。