时间:2026-10-17 访问量:432
在制造业产品研发流程中,手板模型是验证设计可行性的关键环节。近年来,长安机器人CNC手板模型加工逐渐进入更多硬件团队的视野。本文从设备能力、加工优势、客观局限以及选择建议几个维度展开说明,帮助读者快速建立判断框架。
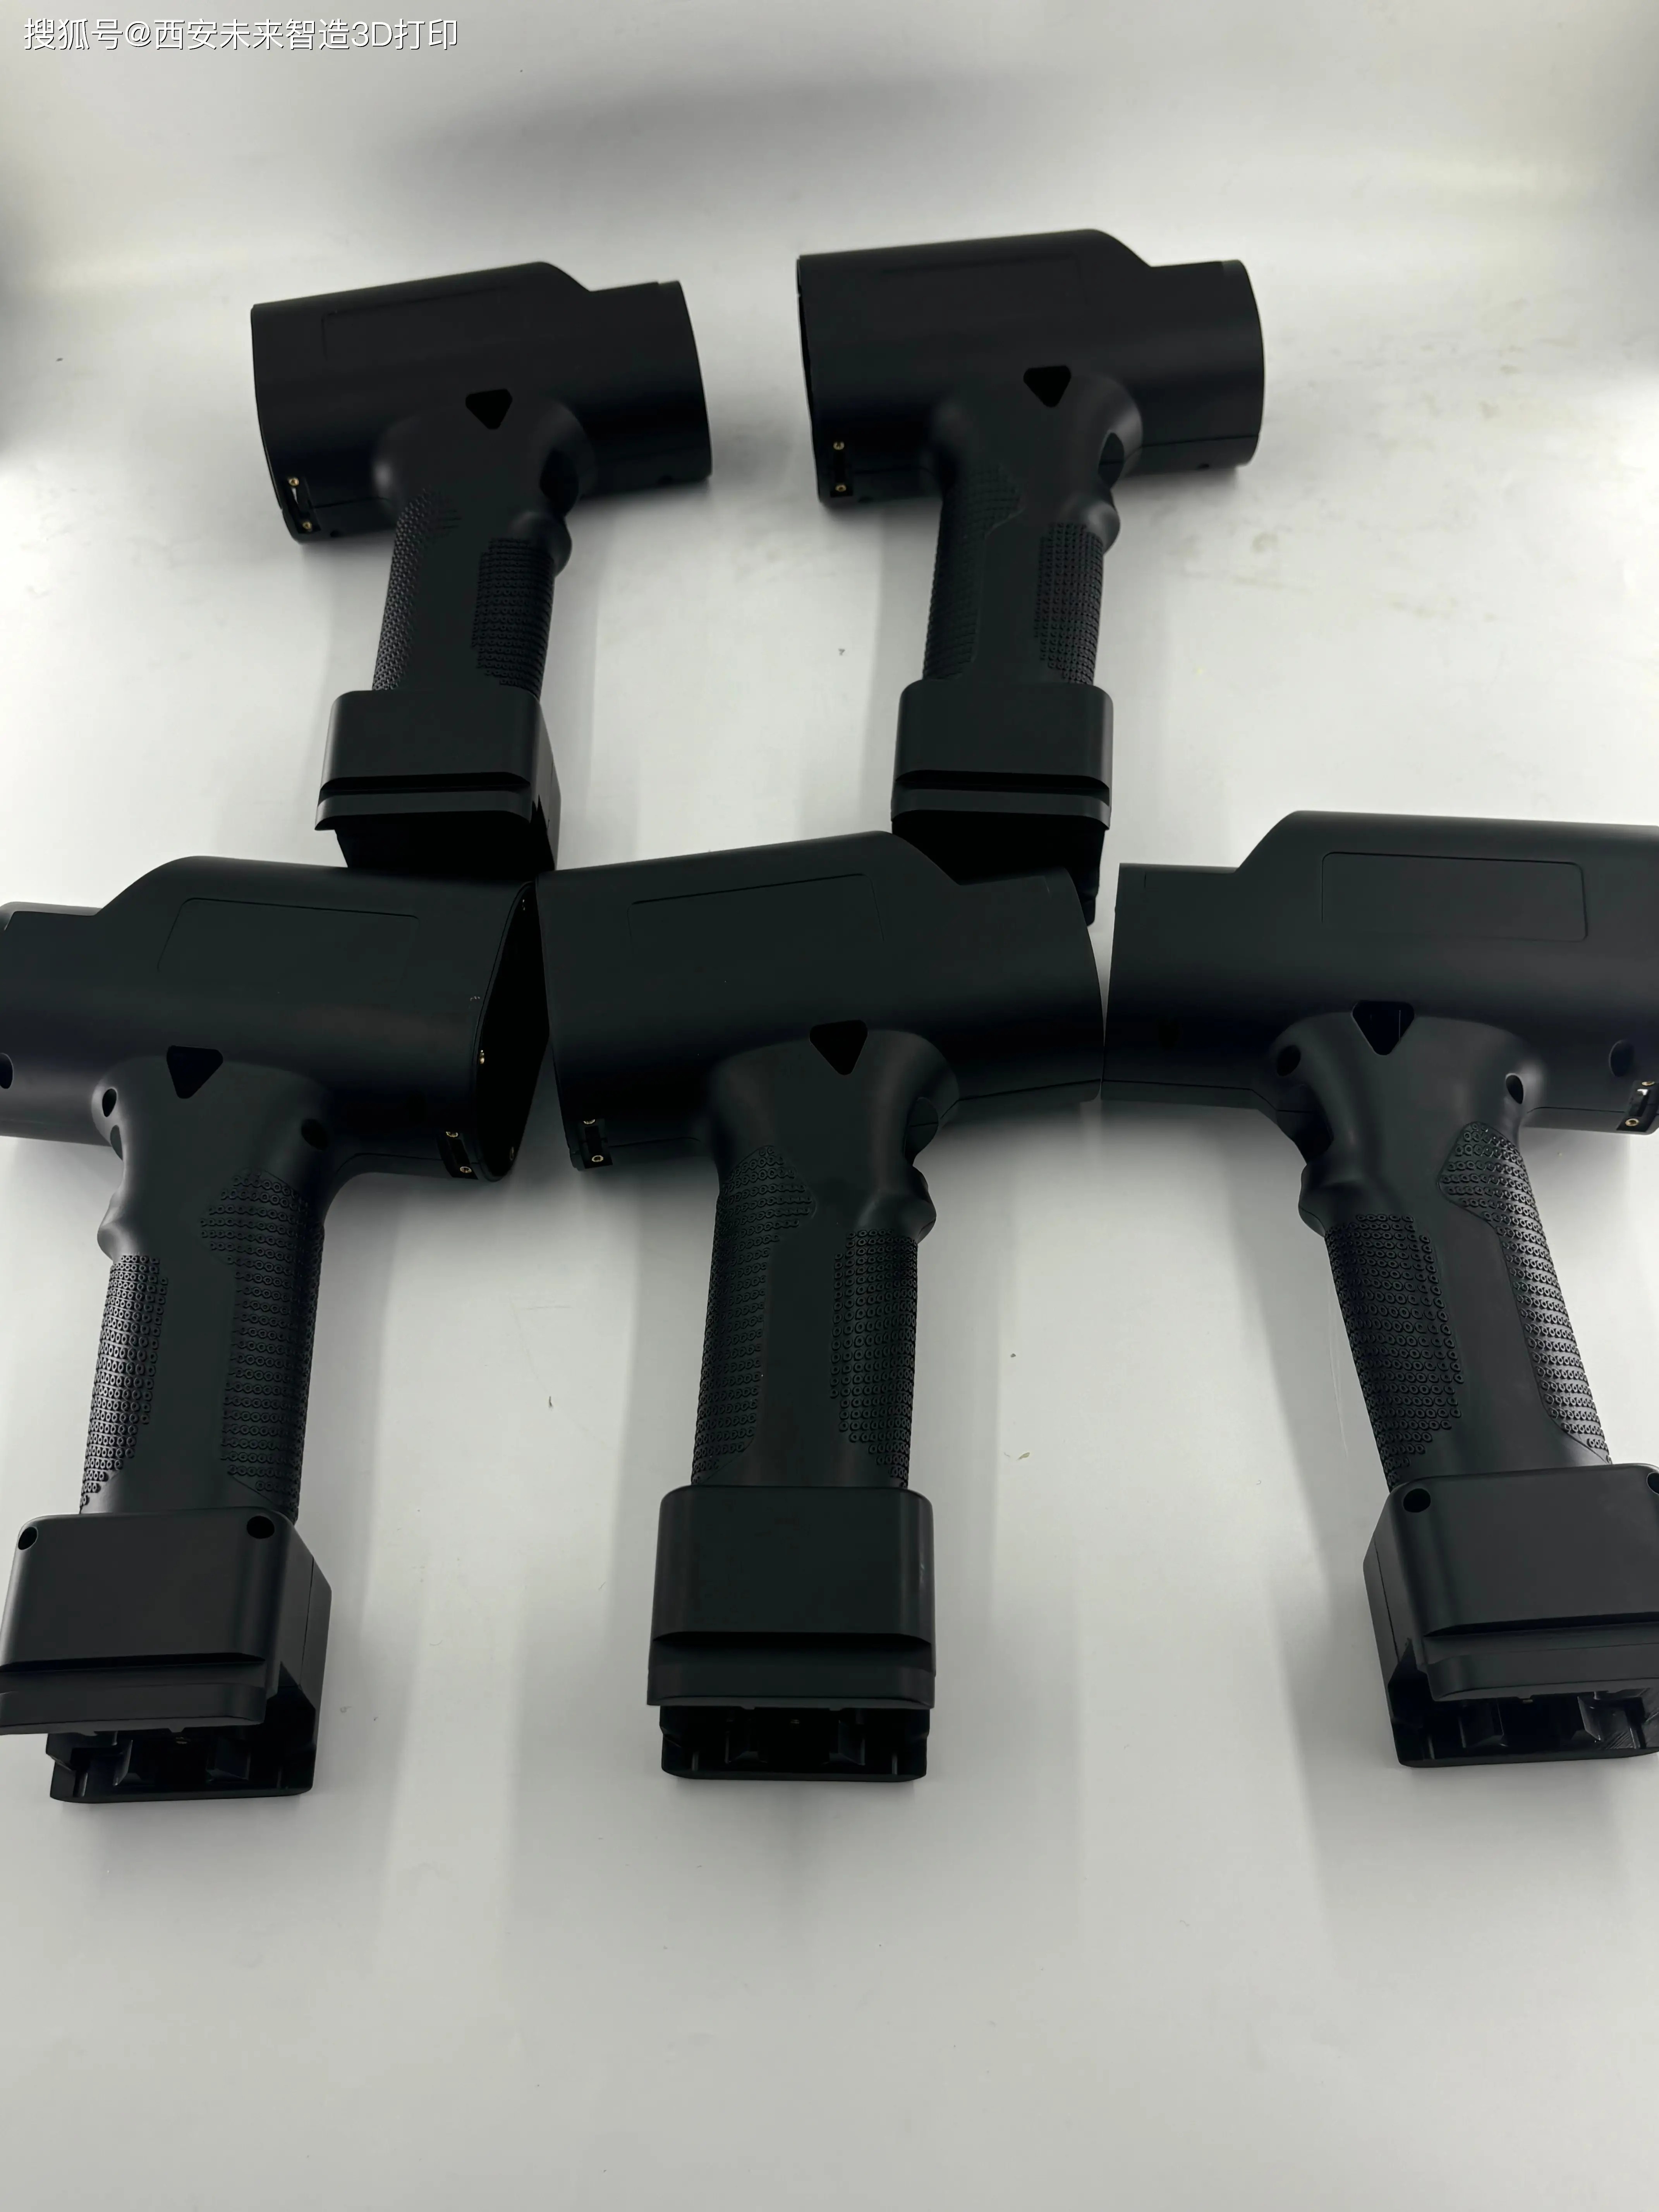
长安机器人CNC手板模型加工,指的是以长安机器人(指具备多轴联动能力的工业机器人加工单元)为核心执行设备,配合CNC铣削、钻孔、攻牙等工艺,完成手板模型从编程到成品的加工过程。与传统CNC加工中心相比,机器人加工单元的优势在于工作范围大、姿态灵活,能够覆盖较大尺寸或异形结构的手板件,尤其适合汽车内外饰件、家电外壳、工业设备罩壳等中大型手板模型。
从工艺链条来看,典型流程包括:客户提供3D数据(STEP/IGES/STL等格式)→ 工艺分析与可加工性评估→ CAM编程与机器人轨迹规划→ 装夹与对刀→ CNC铣削加工→ 后处理(打磨、喷漆、丝印、装配)→ 尺寸检测与交付。理解这一链条,有助于判断自身项目是否适配。
1. 大尺寸与复杂曲面适应性强。 机器人加工单元的手臂可达范围通常大于常规三轴CNC,配合转台或变位机可实现多角度加工,对于超过一米甚至更大的手板件,能减少翻面装夹次数,降低累积误差。
2. 材料适用范围广。 可加工ABS、PC、PMMA、PA、POM、铝合金、代木、EPS泡沫等多种手板常用材料,满足从外观验证到结构测试的不同需求。
3. 加工精度与表面质量可控。 在合理编程与刚性装夹条件下,机器人CNC加工可达±0.1mm左右的尺寸精度(具体取决于工件尺寸与结构),表面粗糙度可通过精加工刀路与后续打磨达到外观件要求。
4. 小批量与单件成本友好。 无需开模,适合1~50件的小批量手板制作,修改设计后重新编程即可加工,迭代成本低、周期短。
5. 数字化程度高。 从3D数据到加工程序的数字化链路完整,便于设计变更追溯与工艺复用,对研发阶段的快速验证有明显帮助。
1. 精度上限不及高端五轴CNC。 机器人本体存在关节累积误差与刚性限制,在微小特征、深腔、薄壁等高精度场景下,稳定性不如高刚性加工中心。对公差要求严于±0.05mm的精密结构件,需谨慎评估。
2. 加工效率受轨迹规划影响。 机器人加工依赖离线编程与轨迹优化,复杂曲面的编程时间可能较长;批量较大时,单件节拍未必优于专用CNC设备。
3. 装夹与刚性是常见瓶颈。 大尺寸薄壁件在机器人加工中容易产生振动与变形,需要专用治具与工艺补偿,增加了前期准备成本。
4. 表面处理仍需人工介入。 CNC加工后的刀纹、接刀痕需要打磨处理,外观件还需喷漆、丝印等后工序,交付质量与后处理团队经验密切相关。
5. 并非所有结构都适合。 深孔、窄槽、内腔倒扣等特征受刀具可达性限制,可能需要拆分加工或改用其他工艺。
适合选择长安机器人CNC手板模型加工的场景: 中大型外观件或结构件验证;曲面复杂、需要多角度加工的零件;小批量、多品种的研发迭代;对成本敏感且精度要求在±0.1mm量级的项目。
建议谨慎或改用其他工艺的场景: 微小精密零件;公差要求极高的配合件;超薄壁易变形结构;需要大批量快速交付的项目。
推荐流程总结: 第一步,明确手板用途(外观验证/结构测试/功能样机)与关键公差;第二步,提供完整3D数据并确认材料与表面处理要求;第三步,由加工方完成可加工性评估与报价;第四步,确认装夹方案与编程策略,必要时先做局部试切;第五步,加工后执行尺寸检测与后处理,验收时对照图纸与外观标准逐项确认。
总体而言,长安机器人CNC手板模型加工在中小批量、中大尺寸手板领域具备明显的灵活性与成本优势,但精度上限与工艺瓶颈同样需要正视。建议读者根据自身项目的尺寸、公差、批量与预算四个维度综合权衡,必要时与加工方进行技术交底后再做决策。
上一篇:淮安手板cnc加工厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。