时间:2026-10-16 访问量:395
在汽车研发与小批量试制阶段,手板模型是验证设计、测试装配、甚至进行风洞或路试的关键一环。东莞作为全球知名的制造业基地,聚集了大量专精于汽车零件手板制作的工厂。如果你正在为某个汽车零部件项目寻找快速、精准的物理原型,这篇文章将从技术实现、产业配套、成本效率等多个维度,帮你理清东莞汽车零件手板厂的真实能力边界,并给出可落地的选择路径。
1. 产业链高度聚集,后处理与配套几乎零等待
东莞及周边的深圳、广州、惠州,形成了从CNC加工、3D打印、真空复模到喷油、电镀、丝印、镭雕的完整手板生态。一个汽车内饰件手板从CNC粗加工到完成喷漆、拉丝、透光处理,通常48~72小时内就能交付。像汽车格栅、车灯导光条、仪表盘装饰框这类需要多工艺组合的零件,在东莞可以找到几十家专业配套厂,不需要客户自己跑多个供应商。
2. 擅长中小件高精度加工,尤其适合汽车内外饰与功能结构件
多数东莞手板厂配备三轴、四轴甚至五轴CNC,以及工业级SLA、SLS、MJF设备。对于汽车按键、旋钮、卡扣、连接器、车灯透镜、传感器外壳、空调出风口叶片等中小尺寸零件,常规精度可稳定做到±0.05mm~±0.1mm。部分专做精密手板的工厂,配合三次元测量仪,能对关键尺寸做到±0.02mm以内。
3. 材料选择贴近汽车实际工况
- 工程塑料类:ABS、PC、PMMA、PA+GF、POM、PBT+GF,可模拟不同内饰或结构件的手感与强度。
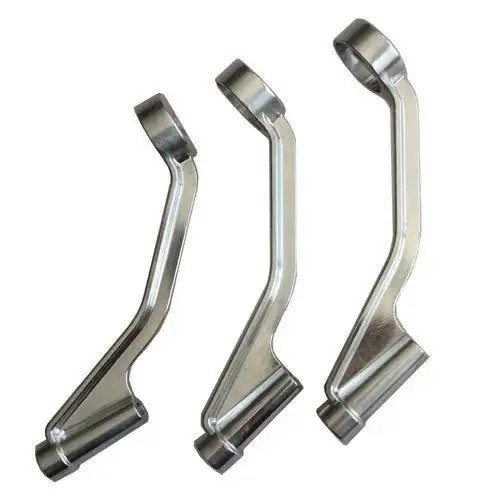
- 金属类:铝合金、不锈钢、黄铜、钛合金,用于制作发动机周边支架、变速箱拨叉、卡钳装饰件等。
- 软胶类:TPU、TPE、硅胶,用于密封条、按键手感测试、防尘罩。
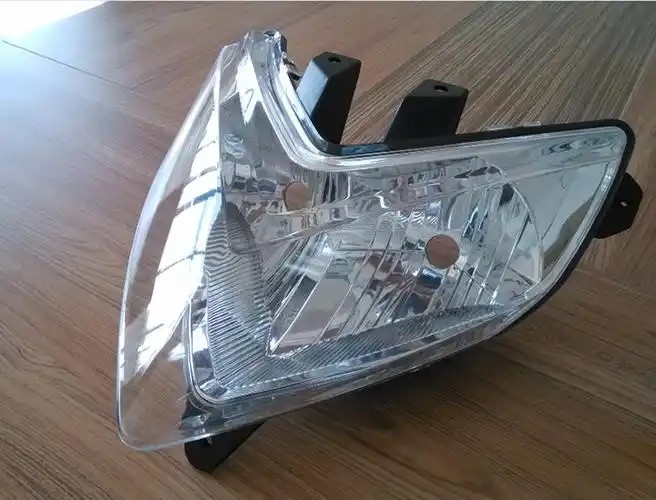
- 透明/光学类:PC透明件、PMMA导光件,可做抛光、透光率测试。
4. 小批量快速复制能力强,适合装车验证
真空复模(硅胶模)是东莞手板厂的标配能力。一副硅胶模可复制20~50件,材料可选PU、ABS-like、PC-like,能在一周内提供足够数量的零件用于多台样车装配、路试或内部评审。相比开钢模,这个阶段的时间与成本优势非常明显。
5. 响应速度快,沟通成本低
大部分工厂支持24小时报价、48小时出首件。工程师通常能直接看懂汽车行业的2D图纸、GD&T标注、以及Catia、UG、Creo、STEP等格式。对于设计变更频繁的研发阶段,这种“改图—重做—再验证”的节奏比传统模具厂灵活得多。
1. 超大尺寸或超重零件存在设备瓶颈
车顶内衬、保险杠总成、座椅骨架、一体式尾门等长度超过1.5米或重量超过30公斤的零件,普通手板厂的CNC工作台和3D打印幅面往往不够。即便能拼接制作,变形控制和整体刚性也难保证。这类零件更适合有大型龙门加工中心或大型真空复模能力的少数工厂。
2. 材料性能不等于量产材料
手板用的“ABS-like”“PC-like”树脂,以及CNC用的普通工程塑料,在长期耐热、耐候、阻燃、抗UV、耐化学腐蚀等方面,和量产注塑用的改性塑料(如PC/ABS、PA66+GF30)有本质差异。手板件可以验证装配和外观,但不能完全替代DV/PV试验。
3. 表面处理与量产品仍有差距
手工喷漆、电镀、水转印的效果,在色差、光泽度、纹理一致性、耐磨性上,通常不如量产模具件。对于A级曲面、高光免喷涂件、或需要精确皮纹的内饰件,手板阶段只能做到“接近”,不能做到“一致”。
4. 批量超过50~100件时,单价优势迅速消失
真空复模的模具寿命有限,超过50件后硅胶模开始老化,尺寸漂移和表面瑕疵增加。如果项目需要100件以上用于多轮测试或小批量装车,手板工艺的单件成本会接近甚至超过简易钢模。这时应直接考虑快速模具或小批量注塑。
5. 工厂技术水平参差不齐
东莞有几千家手板相关企业,但真正懂汽车行业标准(如IATF 16949意识、PPAP流程、尺寸报告规范)的不到两成。部分小厂只做外观件,对功能性测试、气密性、插拔力、耐振动等需求缺乏经验。选错供应商可能导致反复返工,反而拖慢项目。
第1步:明确你的零件属于哪一类
- 外观展示件:优先看表面处理能力、色板匹配、纹理复制水平。
- 装配验证件:优先看尺寸精度、形位公差、材料刚性。
- 功能测试件:优先看材料性能数据、后处理是否影响功能、是否有测试经验。
- 小批量装车件:优先看真空复模产能、批次一致性、交期稳定性。
第2步:用三个问题快速筛选工厂
1. “你们最近半年做过哪些汽车零件手板?请发3个类似案例的实物图或尺寸报告。”
2. “这个零件的关键尺寸,你们计划用什么设备保证?三次元还是二次元?全检还是抽检?”
3. “如果首件不合格,返工或重做的周期和费用怎么算?”
第3步:索要并审核关键文件
- 报价单:是否分列材料费、加工费、后处理费、运费。
- 工艺说明:CNC还是3D打印?分几件拼接?如何粘接?
- 尺寸报告:首件是否提供关键尺寸实测值。
- 材料证明:是否有材料牌号、批次、物性表。
第4步:小单试做再放量
先下1~2件首板,重点检查:
- 外观:有无刀纹、台阶、气泡、色差。
- 装配:与相邻零件是否干涉、卡扣是否到位。
- 尺寸:关键配合位是否在公差内。
- 手感:表面粗糙度、软硬程度是否接近预期。
第5步:根据阶段选择正确工艺
- 概念验证:3D打印(SLA/FDM)最快最省。
- 外观评审:CNC+精细后处理,或真空复模+喷漆。
- 功能测试:CNC用真实工程塑料或金属。
- 小批量装车(20~50件):真空复模。
- 50~500件:快速模具/简易钢模注塑。
- 500件以上:直接开量产模。
如果你的项目处于以下状态,东莞是高效且务实的选择:
- 零件尺寸在1.5米以内,重量低于20公斤;
- 需求数量在1~50件之间;
- 需要快速迭代,设计变更频繁;
- 需要多种材料、多种表面效果组合;
- 预算有限,但对手板精度和外观有明确要求。
反之,如果零件超大、超重,或需要模拟真实量产材料长期性能,或数量超过100件,则应考虑大型手板厂、快速模具厂或直接对接注塑厂。东莞的优势在于“快、全、灵活”,而不是“无限尺寸”或“等同量产”。理解这一点,你就能在正确的时间,把正确的零件交给正确的工厂。
上一篇:塑胶cnc手板加工
下一篇:东莞黄江手板模型厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。