时间:2026-10-15 访问量:359
在长三角的制造业版图上,嘉兴的CNC手板模型产业带正以每年超过15%的交付效率提升速度,成为连接产品设计与量产之间最关键的验证环节。如果你正在寻找一种能在3天内拿到高精度实物、且材料性能接近最终产品的验证方案,那么理解嘉兴CNC手板模型的能力边界与适用场景,将直接决定你的研发周期是缩短两周还是延长一个月。以下从技术实现、优势、局限到决策路径,逐层展开。
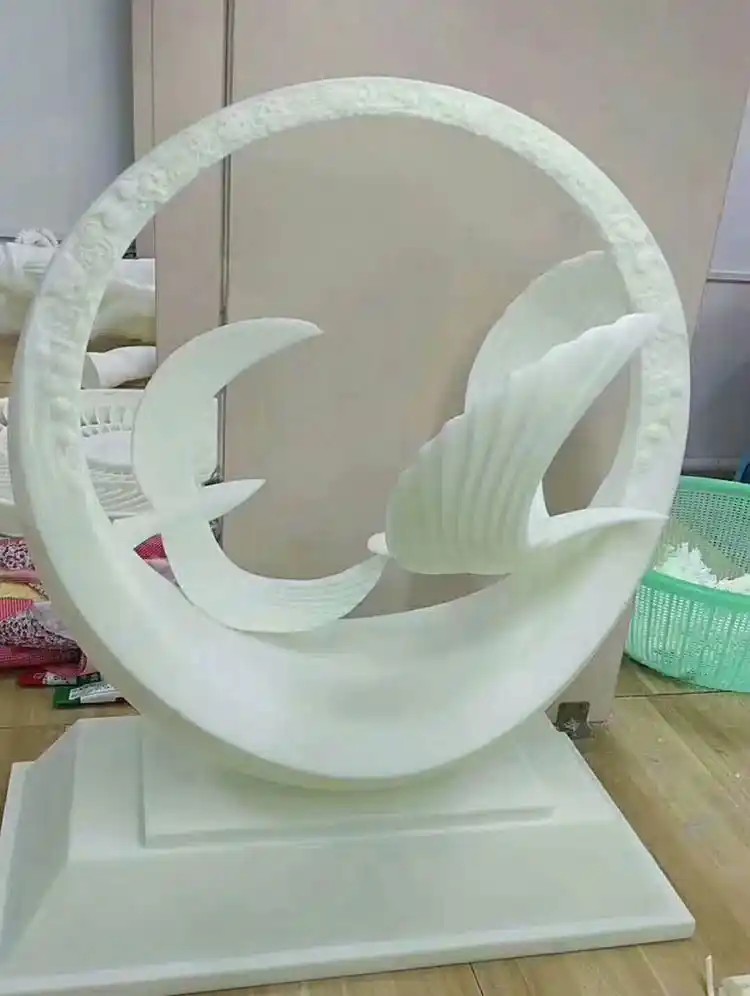
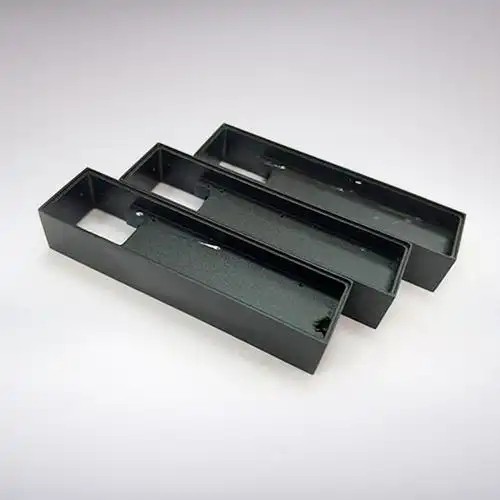
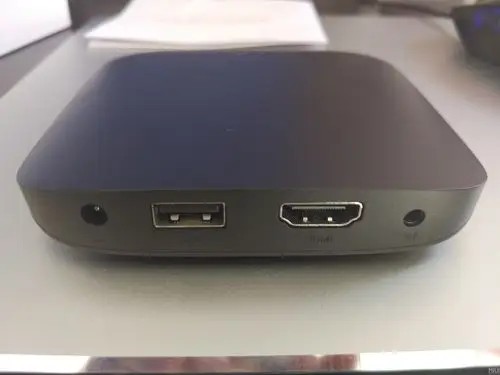
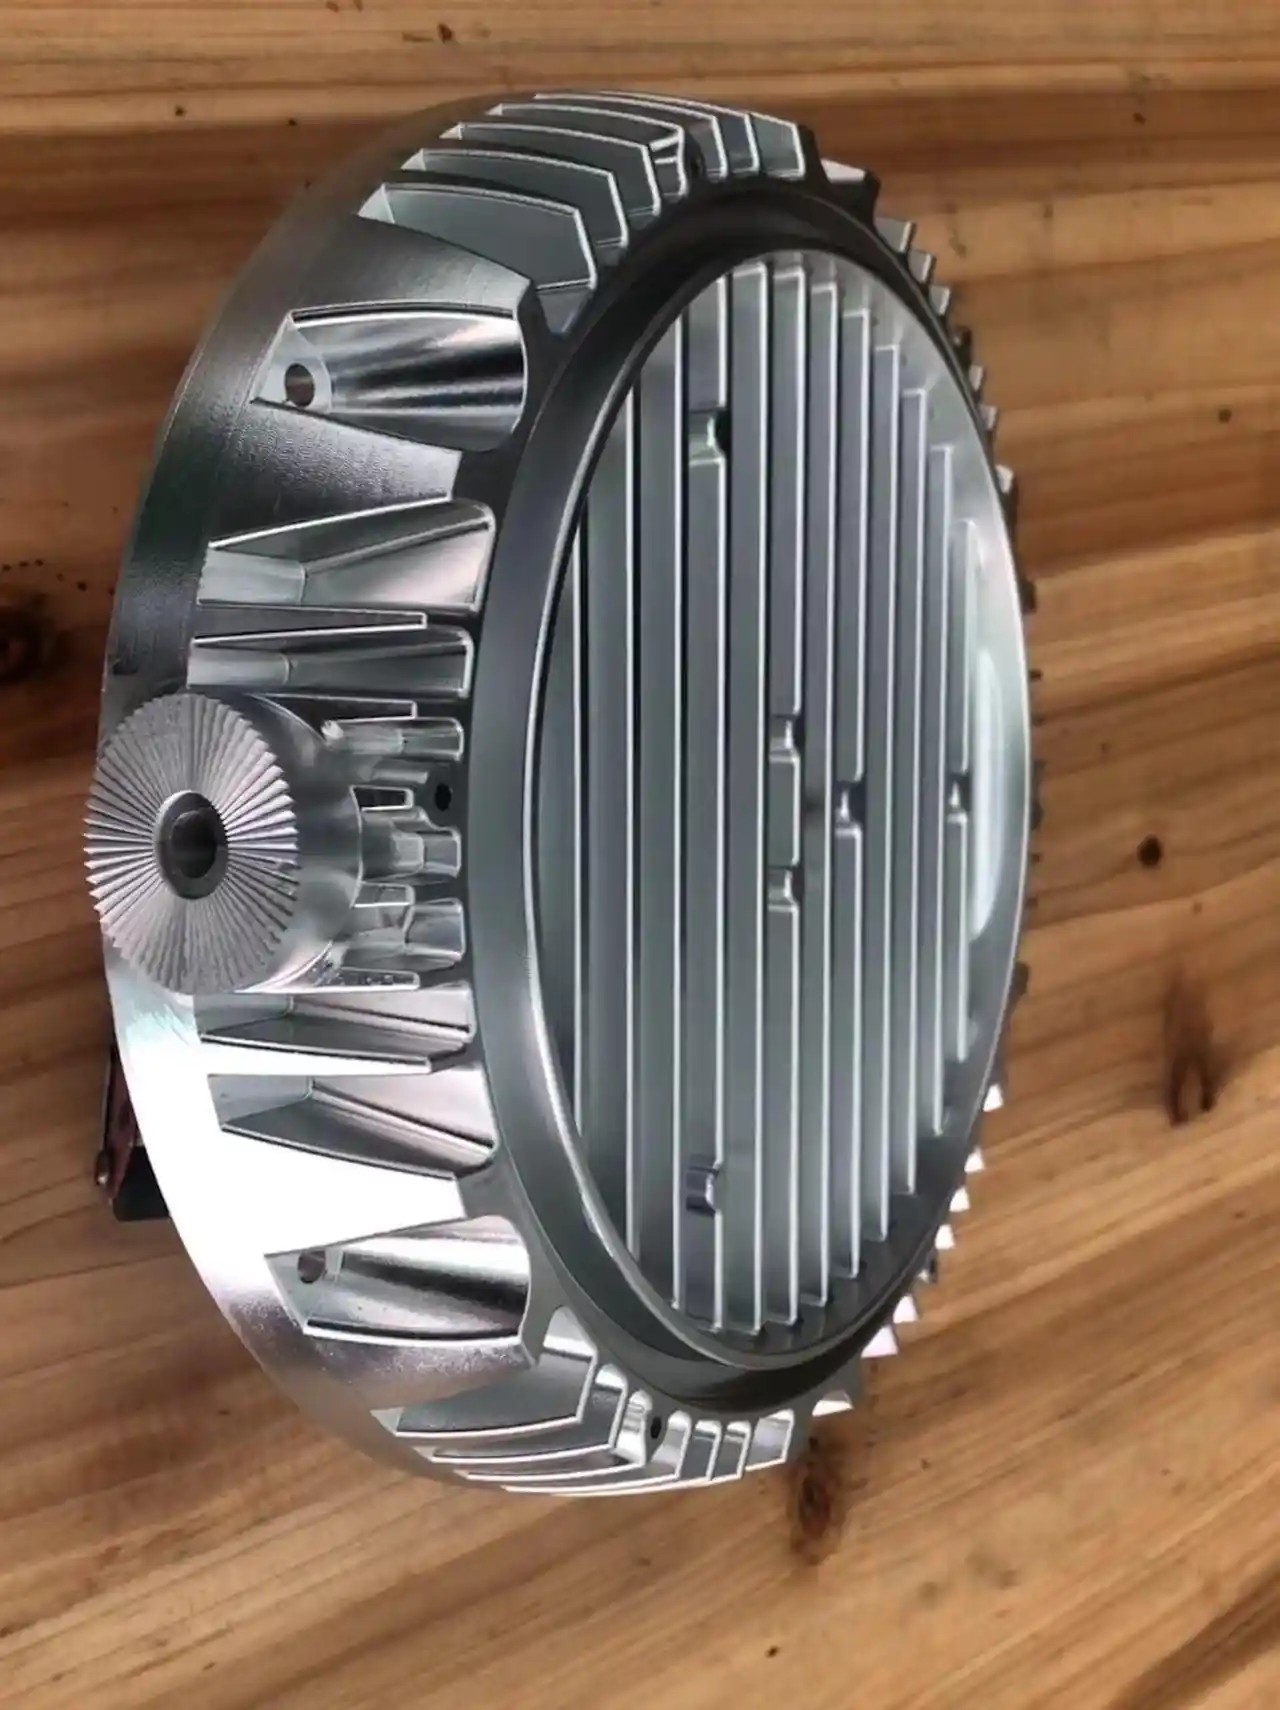
嘉兴地区的CNC手板加工,核心逻辑是“减材制造”:通过三轴、四轴甚至五轴数控机床,从一整块工程塑料或金属板材中,按照3D图纸的坐标路径逐层铣削出目标形状。与3D打印的“逐层堆积”不同,CNC是“逐层去除”,这决定了它在尺寸稳定性和表面质感上的先天优势。
具体流程通常分为五步:
1. 图纸评审与编程:工程师检查3D文件(通常为STEP或IGES格式)的拔模角、最小刀具半径和公差要求,再用CAM软件生成刀具轨迹。
2. 材料选型:嘉兴本地供应链常备ABS、PC、PMMA、POM、尼龙、铝合金6061、黄铜等。比如需要透明件就选PMMA,需要耐高温就选PEEK或电木。
3. 装夹与粗加工:将板材固定在机床工作台上,先用大直径刀具快速去除大部分余量,留出0.5-1mm的精加工余量。
4. 精加工与清角:换用小直径刀具(如φ1mm或φ0.5mm)走等高线,把曲面和窄槽加工到位。复杂结构可能需要翻面加工多次。
5. 后处理:去毛刺、打磨、喷砂、抛光、喷漆、丝印或电镀。嘉兴不少工厂配有恒温恒湿的喷漆房,能做出接近注塑件的表面效果。
优势一:地理与供应链密度。 嘉兴位于上海、杭州、苏州几何中心,两小时车程内覆盖了模具钢、工程塑料、刀具涂层和表面处理药水的完整供应链。这意味着你临时需要一块20mm厚的防静电POM板,或者指定色号的汽车漆,供应商当天就能送到。相比深圳或东莞,嘉兴在长三角内部的物流响应时间平均快4-6小时。
优势二:精度与一致性控制。 嘉兴中高端CNC手板厂的常规公差可做到±0.05mm,精密件可达±0.02mm。更重要的是,同一批次加工5-10件时,因为使用同一套程序、同一台机床、同一批材料,尺寸离散度通常小于0.03mm。这对需要做装配验证或功能测试的客户至关重要——3D打印的件往往因为收缩或层间结合力不同,导致每件手感都不一样。
优势三:材料性能真实。 注塑件常用的ABS、PC、尼龙,在CNC手板上可以直接使用同牌号的板材。这意味着你可以做真实的卡扣疲劳测试、螺丝攻牙测试、甚至过盈配合测试。嘉兴不少工厂还提供玻纤增强或碳纤增强的板材,弯曲模量接近最终注塑件,能提前暴露结构弱点。
优势四:小批量过渡能力。 如果你只需要20-50件用于试销或工程验证,嘉兴的CNC手板可以直接承接,无需开钢模。成本虽然比注塑高,但比3D打印的批量单价低,且强度更好。部分工厂还能用真空复模(硅胶模)做二次翻制,进一步降低50件以上的单件成本。
局限一:复杂内腔与倒扣结构成本陡增。 一个带有内部螺旋流道或深窄槽的零件,CNC需要定制加长刀具、多次翻面装夹,甚至拆成几块加工再拼接。拼接痕迹会影响密封性或外观。此时3D打印(SLM或SLA)反而更经济。
局限二:材料利用率低,板材成本高。 一个尺寸200x150x80mm的零件,可能需要一块220x170x100mm的板材,材料去除率超过80%。对于昂贵的PEEK或钛合金,材料成本可能超过加工费本身。嘉兴虽然供应链成熟,但特种板材仍需预订,交期可能延长2-3天。
局限三:表面纹理与透明件的细微瑕疵。 CNC加工会留下刀纹,透明PMMA或PC件在抛光后仍可能看到细微的螺旋纹或应力白化。而注塑透明件的光学纯度更高。如果你的产品是车灯透镜或光学导光柱,CNC手板只能做结构验证,不能做光学性能终判。
局限四:单件成本与批量经济的临界点。 以嘉兴市场价为例,一个巴掌大小的ABS手板,CNC单价约300-800元(含后处理)。如果数量超过200件,注塑模具(即使简易模)的摊薄成本可能更低。CNC手板的经济区间通常是1-50件,50-200件需对比真空复模。
第一步:明确验证目的。 只验证外观?选CNC+喷漆。验证装配?选CNC,公差±0.05mm。验证功能受力?选CNC+真实材料。验证光学?选CNC做结构,光学件另找注塑或抛光专厂。
第二步:评估零件几何特征。 如果零件有深腔(深度大于刀具直径5倍)、内螺纹、交叉孔或复杂倒扣,先问嘉兴工厂能否分件加工。不能分件的,转3D打印。
第三步:计算总拥有成本。 不要只看加工报价。加上后处理(喷漆、电镀)、快递费、以及如果修改设计重新加工的费用。嘉兴本地工厂通常提供“首件免费修一次”的政策,但修改超过3次会加收编程费。
第四步:锁定交期与验收标准。 常规CNC手板交期为3-5个工作日(含后处理)。加急可做到48小时,但需加收30%-50%。验收时重点检查:关键尺寸用卡尺或三次元测量;外观在自然光下45度角观察;装配件试装3次以上。
流程总结(可直接执行):
- 整理3D图纸(STEP格式)+ 2D标注关键公差
- 向2-3家嘉兴CNC手板厂询价,要求提供材料清单和后处理选项
- 确认是否分件加工、是否需要夹具
- 下单时注明“首件确认后批量”或“全检出货”
- 收到货后先测关键尺寸,再试装,最后做功能测试
- 若验证通过,用同一批CNC件作为检具或装配治具,再转注塑
最后提醒一句:嘉兴CNC手板模型的核心价值不是“便宜”,而是“快且准地暴露设计问题”。如果你的团队能在拿到手板后48小时内完成装配评审并反馈修改,那么整个研发周期可以压缩40%以上。反之,如果拿到手板后搁置一周才看,再快的CNC也救不了你的项目进度。
上一篇:cnc铝手板
下一篇:广东cnc手板模型原理

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。