时间:2026-10-15 访问量:372
在工业设计、产品开发乃至个人创客项目中,手板模型都是验证外观、结构与功能性的关键一环。当图纸上的三维数据需要变成实物时,选择哪一种加工方式,直接关系到项目的进度、成本与最终效果。目前,3D打印手板和CNC手板是两种最主流的方案,而它们的费用构成逻辑截然不同。很多客户初次接触时,往往只问一句“多少钱一个”,却忽略了背后的材料、精度、数量和后处理等因素。本文将从费用角度切入,逐一拆解两种工艺的优势与局限,并给出清晰的选择路径。
3D打印手板的费用通常不是按“个”简单报价,而是按照材料体积(克或立方厘米) 结合打印时间与后处理复杂度来核算。以最常见的SLA(光固化)和FDM(熔融沉积)为例:
- 材料成本:光敏树脂每公斤从几百元到上千元不等,工程塑料如尼龙粉末则更贵。一个拳头大小的手板,材料费可能仅几十元,但若使用高性能树脂(如耐高温、高韧性),费用会翻倍。
- 打印时间与机时费:3D打印是逐层堆积,高度越高、填充越密,耗时越长。工业级设备每小时机时费约20-80元,小批量时单个件可能分摊较高,但批量越大,单件机时成本越低。
- 支撑与后处理:复杂悬空结构需要支撑,去除支撑、打磨、清洗、二次固化都是人工成本。若要求抛光、喷漆、电镀,费用可能超过打印本身。
- 优势:无需开模,适合1-20件的小批量;能制造传统CNC难以加工的内部流道、复杂晶格、倒扣结构;数字化流程快,最快当天可取。
- 局限性:表面有层纹,精度通常±0.1mm左右(SLA可到±0.05mm),力学性能各向异性(Z轴强度弱);大尺寸件易变形;材料选择虽多,但长期耐候性和工程塑料级性能仍不及CNC的实心板材。
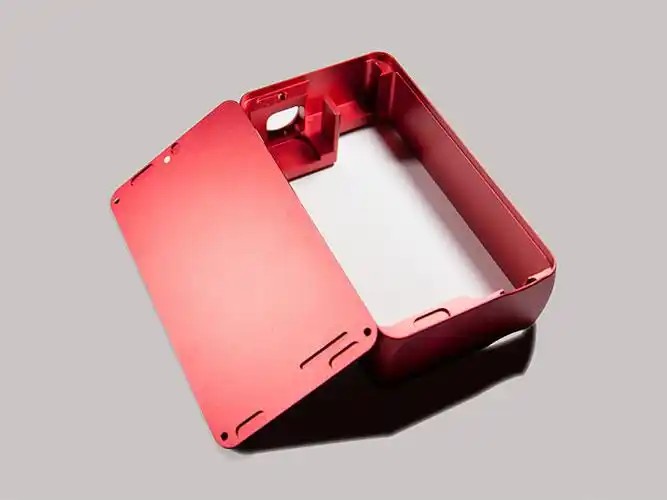
CNC手板是从整块板材上减材制造,费用核心是编程工时 + 机床工时 + 材料费 + 刀具损耗。
- 编程与夹具:复杂曲面需要CAM编程,简单件1-2小时,复杂件可能半天。若需专用夹具,额外增加几百到上千元。
- 机床工时:三轴CNC每小时约60-150元,五轴则300-800元。一个中等复杂度的外壳,粗加工+精加工可能耗时2-5小时。批量越大,单件工时越少,因为装夹和编程可分摊。
- 材料成本:ABS、POM、PC、铝合金、黄铜等板材按公斤计价。例如一块200x200x50mm的ABS板约几十元,而同等体积的铝合金板可能上百元。注意:CNC费用中材料利用率低,切屑浪费也算在成本里。
- 优势:精度高(±0.02mm常见),表面光洁度好,可直接攻丝、做螺纹;力学性能各向同性,接近注塑件;可加工真实工程塑料和金属,适合功能测试、装配验证。
- 局限性:复杂内腔、深槽、薄壁易变形或无法加工;小批量时单件成本高(编程费分摊少);刀具磨损和换刀增加隐性成本;加工硬金属时速度慢,费用陡增。
| 维度 | 3D打印手板 | CNC手板 |
|------|------------|---------|
| 1-5件 | 极低(几百元起) | 较高(编程费占比大) |
| 10-50件 | 中等,随数量线性增长 | 中等,单件下降明显 |
| 50件以上 | 单价下降慢,总价可能反超 | 单价持续下降,优势显现 |
| 复杂结构 | 便宜且容易 | 昂贵甚至无法加工 |
| 高精度配合 | 需后处理,可能不达标 | 直接达标 |
| 金属材质 | 间接(需脱脂烧结,贵) | 直接切削,选择多 |
关键结论:若你的手板需要装配测试、螺纹连接、承受载荷,或数量在10件以上且形状不太复杂,CNC往往总费用更可控。若你的手板形状极其复杂、有内部空腔、数量极少(1-3件),或者只做外观展示,3D打印费用优势明显。
无论选哪种,都要问清楚报价是否包含以下项目:
- 3D打印:去除支撑费、打磨费、喷漆费、快递包装费。若要求透明件抛光,可能比打印费还贵。
- CNC:编程费、夹具费、刀具损耗费、表面处理费(阳极氧化、喷砂、电镀)。尤其注意:小批量时,编程费可能占总价50%以上。
- 共同隐性项:加急费(通常加收30%-100%)、修改重做费(若图纸变更)、检测费(三次元测量)。
第一步:明确手板用途
- 外观验证 → 优先3D打印(SLA),后处理喷漆。
- 结构装配 → 优先CNC(ABS/PC),保证孔位精度。
- 功能测试(受力、耐温) → CNC工程塑料或金属,或3D打印高性能树脂(但需谨慎)。
第二步:确定数量与预算
- 1-5件,预算<1000元 → 3D打印。
- 5-20件,预算1000-5000元 → 比较两者报价,复杂件选3D,简单件选CNC。
- 20件以上 → 优先CNC,若形状极复杂可考虑3D打印+硅胶复模。
第三步:评估精度与表面要求
- 配合公差<±0.05mm → CNC。
- 表面Ra<1.6μm → CNC或3D打印后抛光。
- 允许层纹或可接受打磨 → 3D打印。
第四步:索取详细报价单
要求供应商分列:材料费、机时费、编程费、后处理费、运费。不要只接受“一口价”。
第五步:小批量试制验证
先做1件确认效果,再批量生产。3D打印可快速迭代,CNC首件确认后后续一致性好。
总结:没有绝对的“更便宜”,只有“更适合”。3D打印胜在复杂形状与极低数量,CNC胜在精度、强度与批量经济性。作为技术顾问,我建议你把手板的功能需求、数量、精度、预算四项列成清单,发给至少两家供应商分别报3D打印和CNC价格,再结合上述隐性费用做决策。通常,一个负责任的手板厂会主动告诉你:“这个件用CNC更划算”或者“这个结构3D打印能省一半钱”。记住,费用只是表象,一次做对才是最大的节约。
上一篇:东莞长安沙头手板厂招聘
下一篇:东莞哪个手板厂做的好点

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。