时间:2026-10-15 访问量:227
在医疗器械研发的漫长链条中,从图纸到实物、从概念到可测试样机,有一段无法绕开的关键环节——手板模型制作。尤其对于结构复杂、精度要求严苛、材料合规性敏感的医疗器械而言,选择一家专业的手板生产厂,往往直接影响到研发周期、验证数据可靠性乃至最终注册审批的进度。东莞作为全球制造业配套最密集的区域之一,聚集了大量手板模型企业,其中专注于医疗器械方向的工厂逐渐形成了一套独特的服务能力。但这是否意味着所有东莞医疗器械手板厂都适合你的项目?它们究竟强在哪里,又有哪些容易被忽视的局限?下面从几个维度展开分析。
1. 产业链配套的“半小时效应”
东莞及周边(深圳、广州、惠州)构成了全球最完整的电子、塑胶、五金、表面处理供应链。对于医疗器械手板而言,这意味着:需要医用级ABS或PC材料时,当天可调货;需要激光雕刻或超声焊接时,外协厂就在几公里内;需要小批量硅胶复模时,模具师傅可以当天沟通修改。这种物理距离上的密集,直接压缩了打样周期。通常,一个包含CNC加工、抛光、丝印、组装的功能性手板,在东莞可在3-5天内交付,而内地很多城市需要7-10天。
2. 对医用材料与工艺的深度积累
并非所有手板厂都懂医疗器械。东莞头部的手板厂通常具备以下能力:
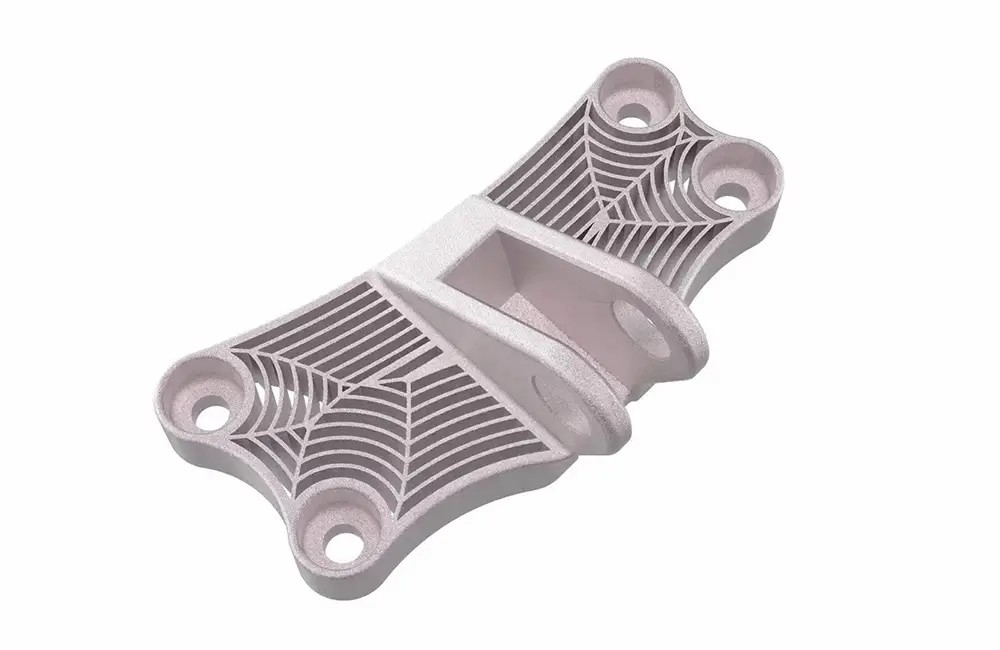
- 熟悉医用级材料如PC(聚碳酸酯)、PPSU(聚苯砜)、PEEK(聚醚醚酮)、医用硅胶(铂金硫化)的加工特性。例如PEEK的CNC加工需要专用刀具和切削参数,否则容易分层或烧焦。
- 掌握洁净环境下的后处理工艺,如无尘打磨、医用酒精擦拭、环氧乙烷(EO)灭菌适配性测试。部分工厂甚至可提供符合ISO 10993生物相容性预测试的样件。
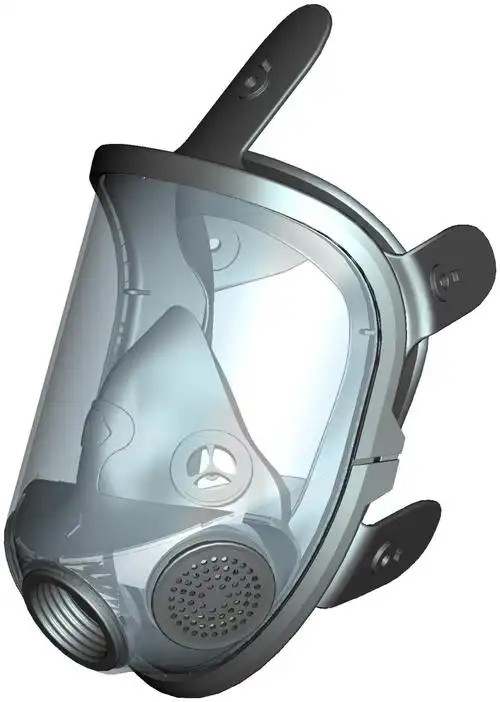
- 具备透明件(如内窥镜外壳、微流控芯片)的高抛光能力,能做到光学级透光且无划痕。
3. 从单件到小批量的柔性过渡
医疗器械研发常经历“原型验证→设计 freeze→小批量临床样机”三个阶段。东莞许多手板厂已打通“CNC手板+真空复模+简易注塑模”的连贯服务。例如,先用CNC做5-10件功能测试,确认无误后用硅胶模翻制50-200件用于动物实验或送检,最后用铝模或钢模做500件以上的临床样机。这种柔性切换减少了更换供应商带来的沟通成本与质量波动。
4. 成本与效率的平衡
相比苏州、上海等地的医疗器械手板服务,东莞在人工、厂房租金、外协加工上仍有15%-30%的成本优势。同时,由于竞争充分,多数工厂愿意接受“小单快反”,且报价透明(通常按材料费+加工工时+后处理费分项列出)。对于初创团队或预算有限的研发项目,这是很实际的吸引力。
1. 医疗合规资质参差不齐
绝大多数东莞手板厂持有的是ISO 9001质量管理体系认证,而并非ISO 13485(医疗器械质量管理体系)。这意味着它们可以制作“用于研发测试的样件”,但无法出具符合医疗器械注册要求的“生产质量协议”或“灭菌验证报告”。如果你的项目需要直接用于临床前安全性评价(如GLP实验室),手板厂提供的样件在材料溯源、批次一致性、洁净度记录上可能不被认可。此时需要选择同时具备ISO 13485的手板厂,或额外委托有资质的机构进行清洗灭菌与检测。
2. 超精密与微型化仍有瓶颈
东莞手板厂的主流CNC精度在±0.05mm左右,好的可达±0.02mm。但对于某些微流控芯片(通道宽度<50μm)、微型传感器外壳(壁厚<0.2mm)、或需要镜面火花纹的精密模具型腔,普通手板厂的能力不足。这类需求往往需要转向专业的微加工实验室或进口五轴设备,而东莞本地这类资源相对稀缺,常需外发到深圳或苏州。
3. 材料选择的“灰色地带”
虽然厂家宣称有“医用级”材料,但实际来源需要警惕。例如,医用级PC往往需要提供USP Class VI或ISO 10993测试报告。不少手板厂使用的是工业级材料仅做“生物相容性预测试”,或者将工业料与医用料混用。如果你对细胞毒性、致敏性有严格要求,必须要求厂家提供材料原厂COA(分析证书)及批次可追溯记录,否则风险很高。
4. 表面处理与灭菌兼容性容易被低估
医疗器械常需耐受高温高压蒸汽灭菌(134℃)、环氧乙烷、伽马辐照或等离子。手板厂常用的手工抛光、喷油、丝印等工艺,在多次灭菌后可能出现起皮、变色、开裂。例如,普通UV打印的标识在伽马辐照下会变黄。这类问题在打样阶段不易察觉,量产时才暴露。若你的器械需反复灭菌,务必提前告知厂家,并请其选用耐灭菌的油墨、胶水与涂层。
第一步:明确你的手板用途
- 仅用于外观评审/装配验证 → 可选性价比高的普通手板厂,重点看外观处理与尺寸匹配。
- 用于功能测试(如流体、密封、疲劳) → 要求材料真实、结构强度接近最终件,优先选有医疗项目经验的工厂。
- 用于临床前动物实验或送检 → 必须选择具备ISO 13485资质或至少能提供洁净生产环境、材料溯源、灭菌适配报告的厂家。
第二步:审核工厂的三个硬指标
1. 材料库:能否提供你所需医用材料(如PEEK、PPSU、铂金硅胶)的原厂COA?是否支持材料批次留样?
2. 设备清单:是否有五轴CNC、慢走丝、镜面火花机、二次元/三次元测量仪?精度承诺是否写进合同?
3. 医疗案例:要求提供过往医疗器械手板案例(可脱敏),特别是与你器械类型相近的(如骨科、IVD、内窥镜)。
第三步:打样合同中的关键条款
- 明确尺寸公差与外观标准(如Ra值、无划痕区域)。
- 约定材料品牌与牌号,禁止“同等替代”。
- 要求提供首件检测报告(FAI)和超声清洗记录。
- 若需灭菌,约定灭菌方式及灭菌后验收标准。
第四步:小批量验证与过渡
首件通过后,建议先做20-50件小批量复模或CNC,进行至少三次模拟使用或灭菌循环。确认稳定后,再考虑开简易模具。此时应与手板厂明确:模具所有权、修模次数、注塑材料切换(从手板料转到量产料)导致的缩水率变化补偿。
第五步:风险预案
东莞手板厂的优势在于快和灵活,但劣势在于合规与超精密。建议同时储备一家具备ISO 13485的医疗代工厂作为后备,或与手板厂约定:若其无法满足灭菌后性能要求,则退还部分费用并协助转产。
总结来说,东莞医疗器械手板生产厂是研发加速器,尤其适合概念验证、功能迭代和早期小批量试制。但它不是万能钥匙。你越早明确自己的合规底线、材料真实性要求和灭菌场景,越能避开“便宜但不能用”的陷阱。把东莞当作你研发链条上的“快速响应伙伴”,而非“最终生产责任人”,才能最大化利用它的产业优势。
上一篇:深圳高密度cnc手板模型厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。