时间:2026-10-14 访问量:361
在制造业新产品开发过程中,从图纸到实物之间的验证环节往往决定了整个项目的节奏与成本。对于塑胶类产品而言,东莞cnc塑胶手板是当前被广泛采用的一种快速成型方式。它既不同于大批量注塑,也区别于3D打印的层层堆叠,而是通过减材加工的方式,从整块塑胶板材中铣削出接近最终产品形态与性能的零件。下面从技术特点、优势、局限以及选择建议几个方面展开说明。
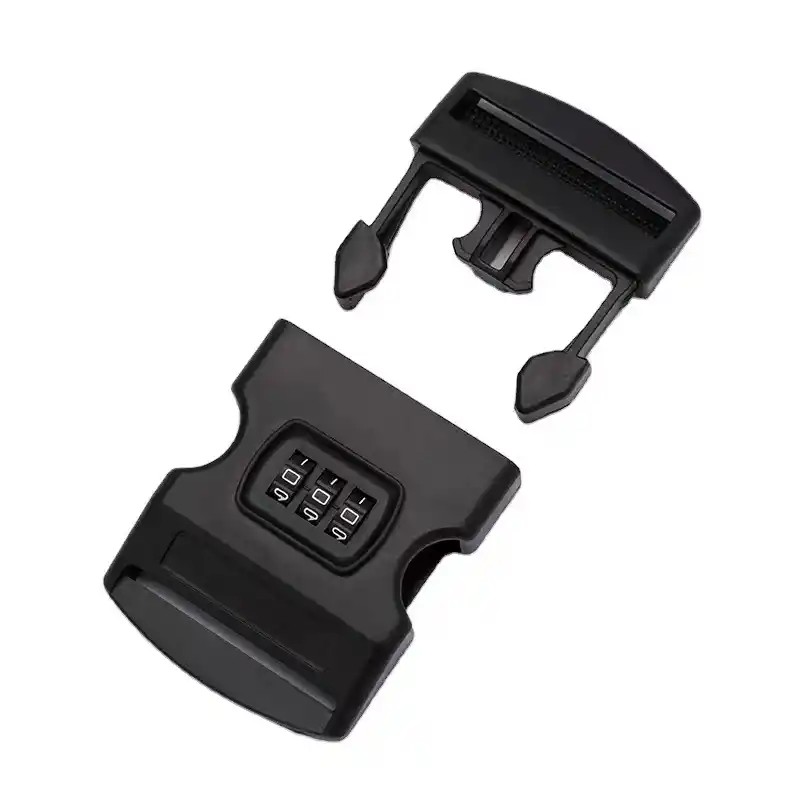
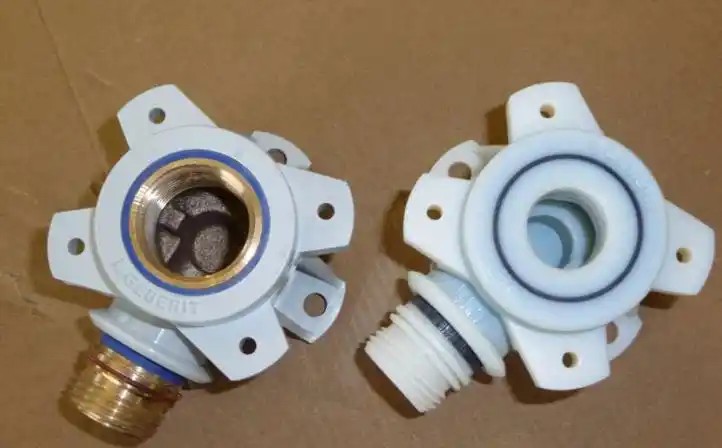
简单来说,CNC塑胶手板就是利用数控加工中心,按照3D模型数据,对ABS、PC、PMMA、POM、尼龙等工程塑胶板材进行切削、钻孔、攻牙等工序,最终得到单件或小批量的功能样件。东莞地区由于电子、家电、汽车配件产业链密集,配套的刀具、治具、编程和后处理资源非常成熟,因此成为国内CNC塑胶手板最集中的加工区域之一。与注塑模具相比,它不需要开钢模;与SLA或SLS 3D打印相比,它在材料密度、表面质感、螺纹强度和尺寸稳定性上通常更接近注塑件。
第一,材料选择真实。CNC可以直接使用与量产一致的塑胶牌号,比如透明PC、阻燃ABS、加玻纤尼龙等,这样能提前验证材料的实际强度、透明度和耐温表现。第二,尺寸精度较高。普通数控加工可以稳定做到±0.05~±0.1mm,精密设备配合研磨刀具还能更高,适合装配关系复杂的结构件。第三,表面处理灵活。可以抛光、喷砂、喷油、电镀、丝印、镭雕,做出接近注塑外观的效果,便于做外观评审或展会样机。第四,周期短。一般3~5天可以完成中小型零件的加工,没有模具等待时间,适合设计验证、功能测试和小批量试产。第五,可加工复杂结构。深腔、薄壁、螺纹、嵌件等特征,在合理设计刀具路径的前提下都能实现。
单价偏高。CNC是逐件加工,编程、装夹、换刀都分摊到每一件上,所以单件成本远高于注塑,只适合几十件以内的小批量。其次,效率随数量下降。如果需要几百件以上,加工时间和人工成本会迅速上升,这时开简易模具或铝模注塑更划算。第三,结构限制依然存在。刀具是圆柱形的,无法加工完全直角的内部角落,深窄槽、倒扣、内部复杂流道往往需要拆分或改设计。第四,材料利用率低。大块板材大部分被铣掉,浪费较多,对昂贵塑胶尤其明显。第五,批次一致性不如注塑。不同机床、不同操作员、不同刀具磨损都会带来细微差异,对于要求完全一致的批量零件,需要额外管控。第六,透明件和软胶件有难度。透明塑胶容易留下刀纹,需要大量抛光;软质TPU或硅胶类材料在CNC上装夹和切削都比较困难。
如果只做外观确认、结构不复杂、数量只有一两件,3D打印可能更快更便宜;如果要求材料性能真实、表面接近注塑、需要攻牙或装配受力,CNC塑胶手板更合适;如果数量超过50~100件,且形状适合模具,则应该考虑快速注塑或铝模注塑。东莞很多手板厂同时提供这三种工艺,可以按阶段搭配使用。例如,先用3D打印验证外形,再用CNC做功能测试件,最后用简易模具小批量试产。
建议在以下场景优先考虑:产品处于设计验证中后期,需要真实材料做跌落、装配、耐温或电气测试;外观要求较高,需要喷油、电镀、透明或纹理效果;零件数量在1~50件之间;结构包含螺纹、嵌件、卡扣、精密孔位;希望在一周内拿到样件并快速迭代。反之,如果只是看大体形状、数量超过100件、内部有复杂随形冷却流道、或者材料是软胶,则不建议首选CNC。
第一步,整理3D图纸和2D标注,明确材料、数量、表面处理和关键尺寸。第二步,向两到三家东莞CNC手板厂询价,要求提供类似案例和加工设备清单,比如三轴还是五轴、最大行程、精度报告。第三步,确认是否包含后处理,如去毛刺、抛光、喷油、丝印、组装。第四步,要求先做首件确认,检查装配和外观,再批量加工剩余件。第五步,收货时重点测量配合尺寸、螺纹通止规、表面色差和变形量。第六步,保留加工参数和刀具路径文件,方便后续修改或转注塑时参考。
东莞CNC塑胶手板是一种介于3D打印和注塑之间的高性价比验证手段。它的最大价值在于用真实塑胶材料、较高精度和接近注塑的表面,帮助你在开模前发现设计、装配和材料问题。但它不是万能方案,数量越大单价越不划算,直角内角、深腔和软胶结构也有天然短板。建议把项目分成三个阶段:概念阶段用3D打印,功能与外观验证用CNC塑胶手板,小批量试产用快速模具。这样既能控制成本,又能把风险降到最低。如果你手上有具体零件图,可以先让东莞的CNC手板厂做一次可制造性分析,再决定是否采用这一工艺。
上一篇:cnc手板专用机器
下一篇:河北cnc手板厂商

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。