时间:2026-10-13 访问量:488
在制造业产品开发流程中,手板模型是验证设计、评估外观与结构的重要环节。当设计师完成3D图纸后,如何将数字模型快速转化为实物,直接影响到研发周期与成本。在众多手板制作工艺中,CNC精雕凭借其独特的加工逻辑,占据了高精度、高表面质量需求场景下的核心位置。但它并非万能,理解其能力边界,才能做出更理性的工艺选择。
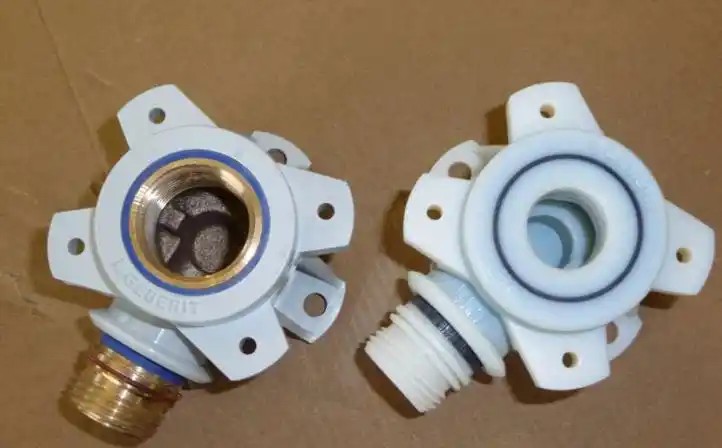
CNC精雕手板,本质是一种减材制造方式。它通过计算机数控系统控制高转速精密铣刀,从整块板材(如ABS、PC、PMMA、铝合金、铜等)上逐步去除多余材料,最终得到与图纸尺寸一致的零件。与常见的3D打印逐层堆积不同,CNC精雕是从整块材料中“雕刻”出形状,因此工件内部组织连续、致密,没有层间结合面。
精雕与普通CNC加工的区别主要在于设备精度和刀具路径策略。精雕机通常主轴转速更高(可达20000-40000转/分),刀具直径更小(可细至0.2mm),配合更精细的步距,能够在一刀之内完成复杂曲面和细微特征的加工。这使得它在小型化、高细节手板领域优势明显。
第一,精度与表面质量领先。CNC精雕手板的尺寸公差通常可控制在±0.02mm以内,部分精密件甚至达到±0.01mm。加工后的表面粗糙度Ra值可低至0.4μm,经过简单抛光即可达到镜面效果。对于需要透明件、高光外观件或精密装配验证的手板,这种表面质量是3D打印难以直接达到的。
第二,材料选择广泛且性能真实。CNC精雕可使用工程塑料、铝合金、黄铜、不锈钢等多种板材。这意味着手板的力学性能、耐温性、化学稳定性与最终量产件高度接近。例如用PC板精雕的透明灯罩,不仅透光率接近注塑件,而且抗冲击强度真实可测。
第三,真实反映设计缺陷。由于材料是实心去除,CNC精雕能暴露出薄壁变形、尖角应力集中、装配干涉等在实际注塑或压铸中同样会出现的问题。设计师拿到精雕手板后,往往能发现3D打印因材料差异而掩盖的隐患。
第四,适合小批量快速响应。对于10-50件的小批量试制,CNC精雕无需开模,编程后即可连续加工。同一程序可重复使用,一致性较好,适合功能测试、展会样品或客户确认。
首先是加工效率与成本问题。CNC精雕是逐点切削,加工一个复杂曲面可能需要数小时甚至十几小时。对于内部有深腔、窄槽或复杂流道的零件,刀具长度和刚性受限,可能无法加工或需要拆件拼接。单件成本通常高于3D打印,尤其当零件体积大、结构复杂时,材料去除率低导致浪费严重。
其次是设计约束明显。CNC精雕无法加工完全封闭的内腔(如空心球体内部),刀具半径决定了内直角最小圆角。如果设计图上存在尖角内腔,实际加工必须改为圆角,否则需要电火花等后续工艺。薄壁件(壁厚小于0.5mm)在切削力下容易变形,需要设计专用夹具或分步加工。
第三是表面质量并非一步到位。虽然精雕后表面较好,但刀具路径会留下刀纹,透明件或高光件仍需人工抛光。抛光过程可能改变微小尺寸,对于精密配合面需要预留抛光余量。同时,加工过程中使用的切削液、夹具压痕也可能影响外观。
第四,材料利用率低。一块板材加工一个零件,去除率常达70%-90%,尤其对于复杂外形,材料浪费显著。虽然废料可回收,但增加了材料成本占比。
与SLA/DLP光固化3D打印相比,CNC精雕在精度、表面质量、材料真实性和各向同性上全面占优,但速度慢、成本高、无法制造极复杂内腔。与SLS尼龙打印相比,CNC精雕的塑料件强度更高、耐温更好,但尼龙打印可一体成型复杂结构。与真空复模相比,CNC精雕适合单件或极小批量,真空复模适合20件以上且需要硅胶模具的复制,但复模精度通常低于精雕。
一个实用的判断逻辑是:如果手板需要真实材料性能、高尺寸精度、高表面质量,且结构不过于复杂,优先选CNC精雕。如果结构极其复杂、内部有悬空或迷宫流道、对成本敏感且可接受层纹,则选3D打印。如果需要20-100件小批量,可考虑CNC精雕首件+真空复模复制。
对于潜在客户,建议按以下步骤决策:
第一步,明确手板用途。外观验证优先看表面质量,选CNC精雕+抛光;结构装配验证优先看尺寸精度,选CNC精雕;功能测试优先看材料性能,选CNC精雕或金属精雕。若仅用于概念展示且预算有限,可考虑3D打印。
第二步,评估零件特征。检查是否有深腔、内直角、薄壁、透明、螺纹等。深腔和窄槽可能需要拆件设计,内直角需改为圆角,薄壁需增加临时支撑。如果无法修改设计,CNC精雕可能不适用。
第三步,确定数量与交期。1-10件且交期3-5天,CNC精雕是合理选择。10-50件可评估精雕+复模组合。超过50件且长期需求,建议直接开简易模具注塑。
第四步,选择加工商时关注三点:设备主轴转速与刀具库、是否有三坐标测量仪、能否提供后处理(抛光、喷砂、电镀、丝印)。要求对方提供类似零件的加工案例和检测报告。
一个标准的CNC精雕手板流程为:审图与DFM反馈→编程与夹具设计→板材下料→粗加工→半精加工→精加工→去毛刺→检测→后处理→终检包装。其中DFM反馈常被忽视,但专业加工商会提前指出无法加工或易变形之处,避免后期返工。
总结来说,CNC精雕手板是高精度、真实材料手板的首选,但它不是效率工具,也不是复杂内腔的解决方案。理解其“减材”本质带来的优势与约束,结合具体需求选择,才能用合理成本获得可靠的手板验证结果。
上一篇:福州cnc手板加工批发
下一篇:cnc手板打样厂商

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。