时间:2026-10-13 访问量:318
在制造业的产品开发链条中,从图纸到实物之间往往横亘着一段关键的验证期。无论是消费电子、汽车零部件还是医疗器械,设计师和工程师都需要一个能够快速、精准反映设计意图的物理模型,用来评估外观、装配和功能。在广东珠三角地区,围绕这一需求形成了极为成熟的配套体系,其中CNC手板与复模工艺的组合,是应用最广泛、性价比最高的解决方案之一。如果你正打算把手里的三维数据变成小批量成品,不妨花几分钟了解这套工艺的来龙去脉。
要理解这套工艺,先要拆开来看。CNC手板,指的是通过计算机数控机床对整块材料进行减材加工,直接铣削出单个或少数几个零件。常用的材料包括ABS、PC、PMMA、铝合金、铜等。它的核心价值在于“快”和“准”——不需要开模具,直接从板材或棒料上切削出形状,尺寸精度通常可以控制在±0.05mm到±0.1mm之间,表面经过打磨、喷漆或电镀后,几乎可以达到注塑件的视觉效果。
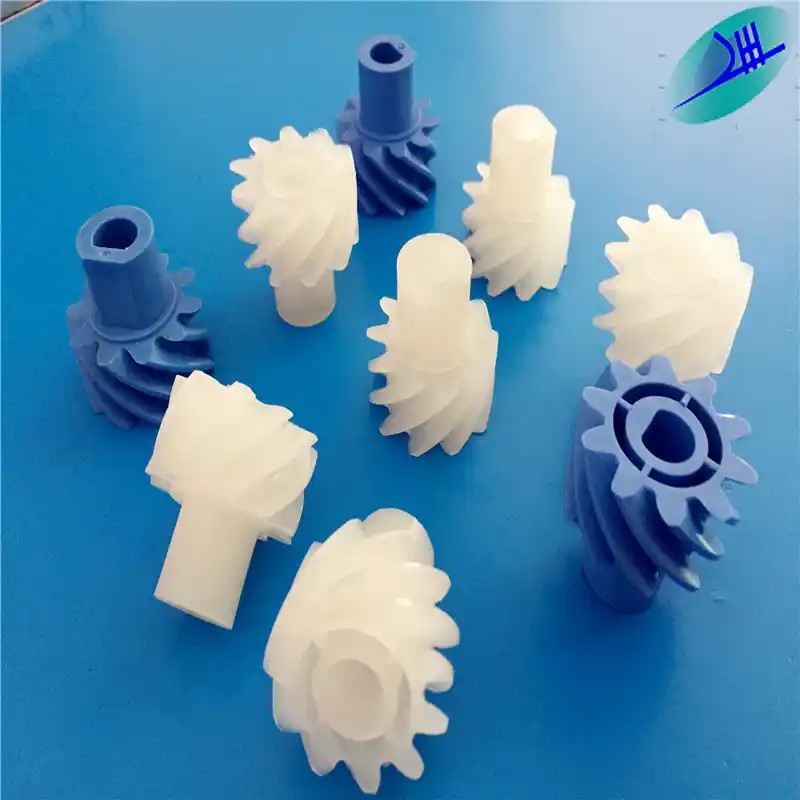
而复模,全称真空复模或硅胶复模,是在CNC手板的基础上做“翻版”。先用CNC加工出一个完美的主模(也叫原型),然后用硅胶包裹这个原型制作出硅胶模具,再在真空环境下将液态树脂(如聚氨酯)浇注进硅胶模腔,固化后脱模得到复制件。一套硅胶模具通常可以复制20到50件,复杂结构或大尺寸件则可能降到10到20件。
第一,速度优势非常明显。 从收到3D图纸到交付CNC手板,一般只需2到5天;如果直接进入复模,首件确认后,小批量复制通常3到5天就能完成。对于赶展会、赶评审、赶众筹节点的团队来说,这个节奏几乎是救命的。
第二,成本结构对小批量极度友好。 开一套钢模注塑,费用动辄几万到几十万,周期三四周起步。而CNC手板加复模,几百到几千元就能起步,特别适合50件以内的需求。即便加上表面处理(喷油、丝印、电镀、拉丝),单件成本依然远低于正式模具分摊后的价格。
第三,材料选择灵活,外观还原度高。 复模用的聚氨酯树脂可以调配出接近ABS、PP、PC甚至软胶的硬度和韧性,还能通过添加色浆实现多种颜色。配合CNC手板的高精度母模,复模件能够保留精细的纹理、卡扣和装配结构,足以进行真实的结构验证和功能测试。
第四,广东本地产业链高度集中。 深圳、东莞、广州、佛山等地聚集了大量手板厂和复模作坊,配套的打磨、喷漆、电镀、镭雕等后处理工序步行可达。这意味着沟通成本低、物流时间短、试错迭代快,工程师甚至可以当天送样、当天修改、第二天再试。
复模件的力学性能不等于注塑件。 聚氨酯树脂的韧性、耐温性、抗老化性能通常弱于工程塑料。比如ABS注塑件可以承受80℃左右的环境,而复模树脂件在60℃以上就可能软化变形。如果产品要经历高温测试或长期户外使用,复模件只能做外观和装配验证,不能替代最终的可靠性测试。
其次,硅胶模具寿命有限,且尺寸会漂移。 随着复制次数增加,硅胶模腔会逐渐磨损、变形,导致后续复制件尺寸偏大或表面变粗。通常第1到第10件质量最稳定,第20件之后就需要留意关键尺寸是否还在公差内。对于精度要求±0.1mm以内的配合面,复模件需要逐个测量筛选。
第三,CNC手板本身也存在材料浪费和刀具限制。 深腔、窄槽、内直角等特征,CNC刀具可能无法完全加工到位,需要拆件或用电火花、线切割辅助。复杂曲面上的刀纹也需要大量手工打磨,人工成本会显著上升。
第四,小批量复模的单件成本并不低。 如果数量超过100件,复模的单件成本下降幅度会变缓,此时反而应该考虑快速模具(如铝模、软钢模)或小批量注塑。复模的经济区间通常落在10到50件之间,超出这个范围就需要重新算账。
如果你符合以下特征,CNC手板加复模是当前阶段的最优解:产品处于设计验证或小批量试产阶段,数量在20到50件以内;需要真实材料质感和装配手感,但不需要通过严格的可靠性认证;交期紧迫,希望在两周内拿到一批外观和结构都过得去的样件;预算有限,不想在模具上投入过多。
具体操作流程可以总结为六步:第一步,提供3D图纸(STEP或IGES格式)和外观要求(颜色、纹理、光泽度);第二步,工程师评估结构是否适合CNC加工,必要时提出拆件或修改建议;第三步,CNC加工出1到3个母模,进行尺寸和外观确认;第四步,母模确认后制作硅胶模具,通常需要1到2天;第五步,真空浇注复制件,固化后脱模、去毛边;第六步,按照要求进行喷漆、丝印、电镀等后处理,最终检验出货。
如果你需要超过100件,或者产品要经历跌落、高温、长期疲劳等测试,建议直接咨询快速模具或注塑方案。如果你只是要一个能拿在手里看、能装起来试的样件,那么广东的CNC手板复模体系,大概率能让你在最短时间内、用最合理的成本,把想法变成现实。
上一篇:黑龙江cnc手板设计
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。