时间:2026-10-13 访问量:216
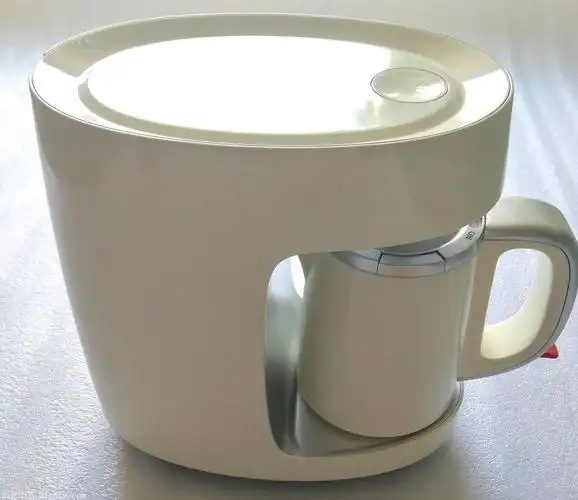
在制造业产品开发流程中,手板打样是验证设计可行性、优化产品结构的关键环节。而在众多手板加工方式中,CNC机床加工凭借其独特的材料适应性和精度表现,成为结构手板、功能手板制作的主流选择。无论是消费电子外壳、汽车内饰件,还是医疗器械结构件,CNC手板都能在短时间内将三维图纸转化为可触摸、可装配、可测试的实物。但很多初次接触手板打样的工程师或产品经理,对CNC机床的能力边界、适用场景以及如何高效对接加工方并不清楚。本文将从设备原理、优势、局限性以及选择建议四个维度,帮你建立清晰的认知框架。
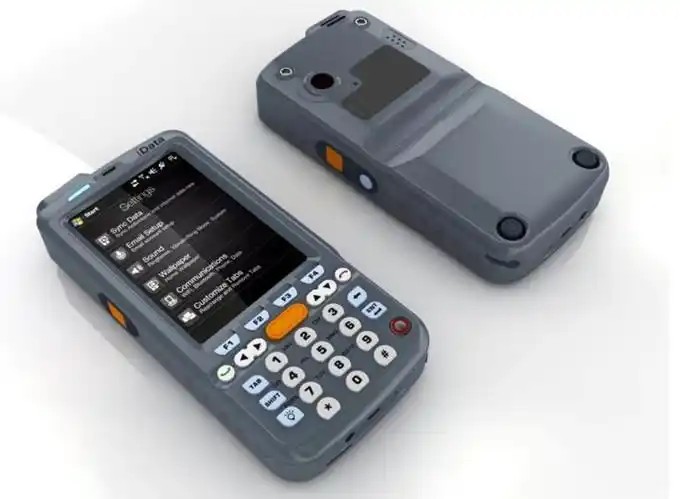
CNC(Computer Numerical Control)机床的核心逻辑是“减材制造”:通过计算机读取CAD模型生成的G代码,控制高速旋转的铣刀在整块材料上逐层切除多余部分,最终得到与图纸一致的零件。在手板打样场景中,常用的CNC设备包括三轴加工中心、四轴及五轴联动铣床,以及用于精修的小型高速雕铣机。
与3D打印的“增材”思路不同,CNC是从实心块料中“雕刻”出形状,因此它天然具备两个特点:一是材料选择几乎不受限制,二是加工后的零件密度和力学性能接近甚至等同于最终量产件。这也是为什么当手板需要承受装配应力、螺纹连接、跌落测试或高温环境时,工程师往往会优先选择CNC而不是3D打印。
1. 材料真实性强,功能验证可靠
CNC可以直接加工ABS、PC、PMMA、POM、尼龙、铝合金、黄铜、不锈钢甚至钛合金。这意味着手板的重量、刚性、表面质感、耐温性都与后续注塑件或压铸件高度接近。例如,一个需要卡扣装配的塑料外壳,用CNC加工PC板料后,卡扣的弹性变形和扣合手感可以真实模拟,而3D打印的树脂件往往偏脆或偏软,无法替代。
2. 尺寸精度高,表面质量可控
工业级CNC机床的定位精度通常在±0.01mm以内,重复定位精度可达±0.005mm。对于手板打样中常见的配合孔、定位槽、密封面,CNC可以轻松达到IT7~IT8级公差。表面处理方面,通过调整刀具路径和切削参数,可以直接获得镜面、哑光或咬花纹理;后续配合喷砂、抛光、阳极氧化、电镀等工艺,外观效果接近量产水平。
3. 适合大尺寸和复杂结构的一体加工
虽然3D打印在超大尺寸上也有优势,但CNC对于长度超过500mm的结构件、薄壁深腔件、多面异形件依然更稳定。五轴联动CNC可以一次装夹完成五个面的加工,避免多次翻面带来的累积误差,特别适合汽车保险杠、仪表盘、无人机机身等大型手板。
4. 小批量复制的经济性
当手板需求不是1件而是5~50件时,CNC可以通过制作简易夹具或真空吸附台实现快速换件。虽然单件工时比注塑长,但省去了开钢模的费用和周期。对于年销量预期不高、或处于设计验证阶段的产品,CNC小批量手板是成本与速度的平衡点。
1. 加工成本随复杂度急剧上升
CNC按加工时间计费,而加工时间取决于零件几何特征。一个带深窄槽、细小文字、密集孔阵的零件,可能需要多次换刀、使用微型刀具、降低进给速度,加工时间从几十分钟飙升到十几个小时。五轴机床的每小时费率通常是三轴的2~3倍。如果手板仅用于外观评审,且不需要真实材料,3D打印或硅胶复模可能更划算。
2. 刀具干涉与内直角限制
铣刀是圆柱形,无法加工出绝对的内直角。所有内腔拐角都会留下刀具半径的圆角。如果设计图纸要求清角,必须提前与工程师沟通,要么修改圆角半径,要么增加放电加工或手工修整。深腔加工时,刀具长径比过大容易产生振刀,影响表面光洁度和精度。
3. 材料浪费与装夹变形
CNC从整块料中去除大量材料,尤其对于薄壁件或镂空结构,材料利用率可能低于30%。同时,薄壁件在切削力和夹紧力作用下容易变形,需要设计专用夹具或采用真空吸附、蜡模固定等辅助手段。这些额外准备会延长交期。
4. 表面处理存在手工痕迹
虽然CNC能加工出光滑表面,但刀纹是不可避免的。对于外观要求极高的手板,需要后续手工打磨、抛光。这一环节依赖技师经验,不同批次或不同师傅处理的效果可能存在细微差异。如果产品最终是透明件或高光镜面,手工抛光的一致性风险需要提前评估。
优先选择CNC的情况:
- 需要真实材料进行功能测试(装配、跌落、耐温、耐化学腐蚀)
- 零件尺寸较大,或包含多个配合面、螺纹孔、精密定位结构
- 手板数量在3件以上,且后续可能小批量试产
- 外观要求高,需要电镀、阳极氧化、喷油等后处理
- 壁厚较厚(大于1.5mm),结构刚性要求高
建议考虑其他工艺的情况:
- 纯外观评审,不要求真实材料,且形状极其复杂(如晶格、内部流道)
- 零件尺寸小于10mm且细节密集,CNC刀具无法进入
- 需要一次性制作20件以上,且材料为塑料——硅胶复模或快速注塑可能更经济
- 预算极低,且对精度和强度要求不高——3D打印FDM或SLA是入门选择
第一步:明确需求优先级
在询价前,先问自己:最看重的是精度、材料、外观还是交期?如果精度第一,接受较高费用;如果交期第一,可能需要简化结构或接受分件加工。将优先级告知工程师,对方才能给出针对性方案。
第二步:提供完整3D图纸与技术要求
STEP或IGES格式的三维模型是基础,同时附上2D图纸标注关键公差、表面粗糙度、材料牌号、热处理或表面处理要求。不要只给一个STL文件,因为STL会丢失曲面精度和特征信息。
第三步:与工程师进行可制造性沟通
主动询问:内直角是否可改为圆角?深腔是否需拆分?薄壁是否需增加工艺支撑?螺纹孔是直接攻丝还是预埋铜螺母?这些讨论能避免报价后反复修改。
第四步:确认报价明细与交期
正规报价应包含材料费、加工费、表面处理费、运费和税费。交期要区分“加工时间”和“后处理时间”,并预留1~2天缓冲。如果交期紧张,可询问是否支持加急或分件并行加工。
第五步:首件检验与反馈
收到手板后,先做尺寸抽检和装配试装。如果发现超差或干涉,及时提供实测数据和照片,与工程师分析是编程问题、装夹问题还是刀具磨损。大多数CNC手板厂愿意免费返修一次,但前提是问题归因清晰。
第六步:小批量阶段固化工艺
如果手板验证通过并准备小批量试产,建议让同一家供应商继续加工,并保留首件程序、夹具和刀具清单。这样能保证批次一致性,也为后续转向注塑或压铸提供参考数据。
总结来说,CNC机床在手板打样中不是万能工具,但它在材料真实性、精度和结构强度上的优势,使其成为功能验证和高端外观手板的首选。理解它的能力边界,并在设计阶段就与加工方协同优化,才能用合理的成本获得最有价值的手板。
上一篇:cnc塑料手板怎么做的
下一篇:3d打印手板模型玩具设计与制作

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。