时间:2026-10-11 访问量:399
在天津寻找仪器外壳CNC手板供应商时,很多客户的第一反应是问“哪家快”。但“快”是一个相对概念,背后牵扯到刀具路径策略、装夹方案、编程效率、材料库存、后处理排期甚至物流响应等一系列变量。作为一名在手板模型行业摸爬滚打十余年的技术顾问,我见过太多客户因为只盯着“交期”而忽略了精度、表面质量和可制造性验证,最终导致批量生产时付出更大代价。下面我从加工能力、地域特点、速度真相、潜在局限以及选择流程五个维度,帮你理清思路。
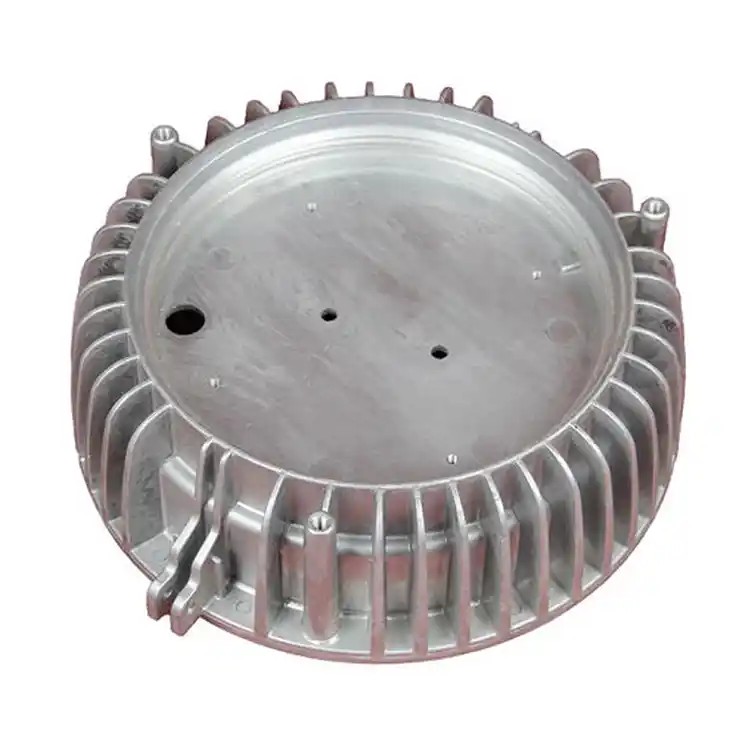
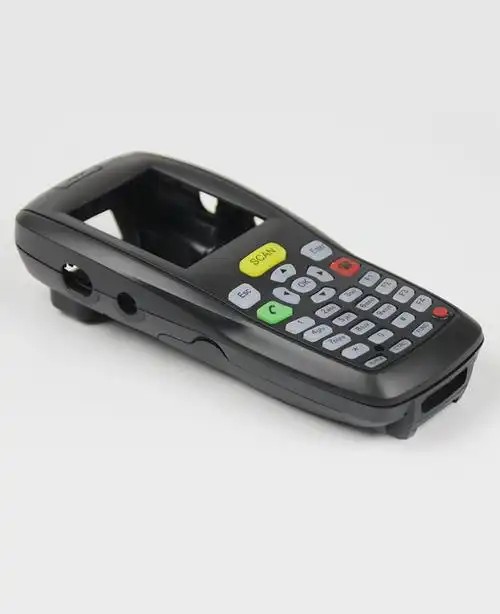
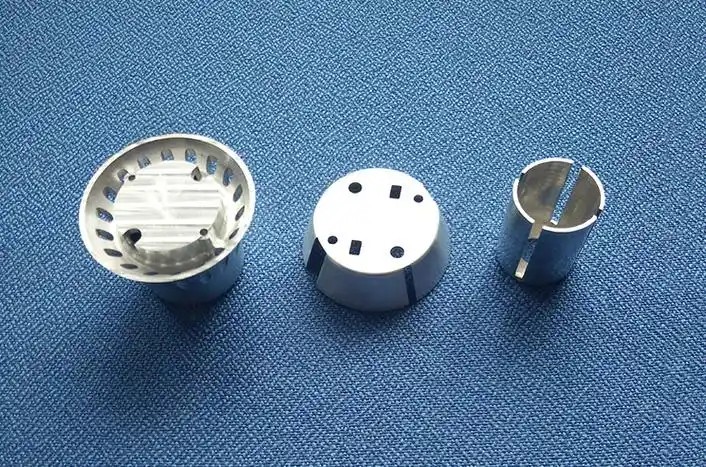
天津拥有北方重要的装备制造和仪器仪表产业带,特别是围绕滨海新区、西青开发区和北辰区,聚集了大量做分析仪器、检测设备、工业控制器的企业。这些企业的外壳手板往往有共同特征:中小尺寸(200mm×300mm以内居多)、薄壁结构(1.5~3mm)、多孔位阵列、表面要求拉丝或喷砂后氧化。本地CNC手板厂为了服务这类客户,普遍在高速雕铣机和三轴加工中心上做了针对性配置。
但要注意:天津本地的纯手板厂数量其实少于深圳和苏州。大量订单实际是流向北京、河北甚至广东的。因此当你问“天津仪器外壳CNC手板哪家快”时,如果对方承诺“24小时出货”,你要先分清他是自有产能还是外协转包。自有产能的工厂,从收到3D图纸到编程、备料、粗精加工、去毛刺,最快也要36~48小时。外协转包的“快”往往牺牲的是沟通效率和异常处理能力。
第一,看编程与装夹方案是否并行。 真正快的工厂不会等编程完成才去找料。资深工艺员会在收到STEP文件后半小时内判断:是否需要设计专用夹具?哪些面可以一次装夹完成?如果仪器外壳有多个侧面需要加工,三轴机就需要多次翻面,每次翻面都会引入定位误差和额外工时。而具备四轴或3+2定位的五轴设备,可以在一台机上完成除底面外的所有特征,速度提升30%以上。你在询价时可以直接问:“这个外壳你们打算几次装夹?”如果对方支支吾吾,快不到哪里去。
第二,看刀具库是否针对仪器外壳优化。 仪器外壳常见铝合金6061或ABS、PC类工程塑料。铝合金薄壁件最怕颤刀,需要高转速小切深快进给的策略,配合整体硬质合金涂层刀具。如果工厂的刀具库还是以加工钢模具的粗刀具为主,那你的外壳要么表面粗糙度不达标,要么必须降低进给速度,工期自然拉长。
第三,看后处理是内部闭环还是外发。 拉丝、喷砂、氧化、丝印这些工序,如果工厂自己能做其中两项以上,整体交期可缩短1~2天。天津本地有不少小厂只做CNC切削,后处理全部外发到河北霸州或天津静海,来回物流加上排队,3天就没了。你可以在询价时问:“氧化和拉丝是你们自己做还是外协?外协平均排队多久?”
第四,看是否有夜间无人值守加工能力。 这是很多客户忽略的一点。高速雕铣机配上自动换刀和在线检测,可以在夜间无人值守下完成精加工。有这种配置的工厂,实际上是24小时在运转,而普通工厂只有白班10小时。如果你下午5点确认图纸,前者第二天早上就能看到成品,后者要到第三天下午。
局限一:薄壁变形风险。 为了快,有些工厂会加大切削用量,导致1.5mm壁厚的仪器外壳在加工后发生翘曲。你拿到手时尺寸合格,但装配时发现面板装不进去。这种“快”是无效的。
局限二:表面质量妥协。 高速切削如果刀具路径不够优化,会在拐角处留下振纹。对于需要喷哑光漆或做导电氧化的仪器外壳,这些振纹在后处理后会放大,变成肉眼可见的瑕疵。快出来的几小时,可能换来几天的返工。
局限三:小批量一致性差。 如果你需要5~10件手板用于内部测试或展会,很多快厂会分别编程、分别装夹,导致每件之间都有微小差异。这对仪器外壳的互换性装配是致命的。真正专业的做法是设计一次装夹多件的夹具,但夹具制作本身需要时间,反而可能比单件加工慢半天。
局限四:材料库存的隐性等待。 天津本地库存充足的往往是6061铝板和POM、ABS棒材。如果你指定的是5052铝板或PEI(聚醚酰亚胺)这种特种工程塑料,快厂也要等材料商发货。这时候“快”取决于供应链,而不是加工能力。
场景A:单件验证,结构复杂,交期48小时。 建议选天津本地有深夜班的中型工厂,优先确认对方有四轴或3+2设备,并要求提供上一次加工的同类仪器外壳照片。不要选只做手板不碰批量的小作坊,因为他们的编程习惯不适合后续量产。
场景B:小批量5~20件,需要表面处理。 建议把CNC和后处理打包给同一家能做氧化和拉丝的工厂。天津西青区有几家从模具厂转型的手板厂,后处理车间就在隔壁,物流时间几乎为零,整体交期可以控制在3~4天,比纯手板厂外发快1天以上。
场景C:超大尺寸或超薄壁仪器外壳。 不要追求“最快”。这类零件需要慢走丝或电火花配合,甚至要分体加工再焊接。强行求快会导致报废率飙升。建议留出5~7天,并要求工厂先做一件首件确认。
第一步,整理你的3D图纸和2D公差要求,标注清楚哪些面是外观面、哪些孔是装配基准孔。第二步,同时向3~5家天津本地CNC手板厂询价,但不要只问“多少钱、几天”。你要问四个问题:几次装夹?后处理是否内部完成?夜间是否无人加工?最近三个月做过哪些仪器外壳案例?第三步,收到回复后,优先选择能给出具体工艺路线的那一家,而不是报价最低或承诺最快的。第四步,下单前要求提供首件检测报告,重点看平面度、孔位公差和表面粗糙度。第五步,如果首件合格,再谈批量。如果首件就不合格,所谓“快”毫无意义。
在天津,仪器外壳CNC手板的“快”是一个系统工程。真正专业的供应商不会只强调速度,而是会告诉你:在保证尺寸稳定和表面达标的前提下,如何通过工艺优化把交期压缩到极限。作为客户,你要找的是那个愿意花十分钟跟你讨论装夹方案的人,而不是那个在电话里喊“三天出货”的人。
上一篇:深圳那些手板厂在招工
下一篇:佛山市3d打印手板模型

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。