时间:2026-10-06 访问量:287
在制造业产品研发与小批量生产环节,手板模型是验证设计、测试功能、参展样机不可或缺的一环。当您搜索“手板cnc加工厂家直销”时,背后往往是对成本、交期与品质的三重权衡。作为行业技术顾问,我常遇到客户问:直接找厂家做CNC手板,到底比通过中间商或传统开模划算在哪?又有哪些坑需要避开?下面从七个维度展开,帮您一次看清。
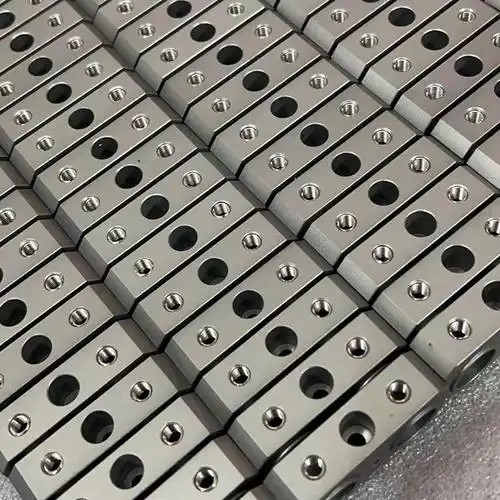
所谓“厂家直销”,指您直接对接拥有CNC加工设备与编程团队的实体工厂,而非贸易商或设计公司转包。传统链条中,一单手板可能经过“客户→设计公司→贸易商→工厂”三层传递,每层加价15%~30%。直销模式下,您与工厂工程师直接沟通图纸、公差和表面要求,中间只有一次报价。省下的不仅是管理费与转包利润,更关键的是沟通损耗——中间商常因不懂加工工艺而承诺无法实现的倒扣或薄壁结构,导致后期扯皮。
尽管3D打印发展迅速,CNC在以下场景仍不可替代:
- 材料真实:可直接使用ABS、PC、PMMA、铝合金、黄铜等与最终产品一致的材质,力学性能与外观质感接近注塑件或压铸件。
- 精度稳定:普通数控铣床可达±0.05mm,高精高速机可达±0.01mm,远优于多数桌面级3D打印的±0.2mm。
- 表面处理丰富:可打磨、喷油、电镀、阳极氧化、拉丝、丝印,做出真正的“量产级”外观。
- 尺寸范围广:小至指甲盖的精密零件,大至1.5米以上的汽车保险杠、医疗器械外壳,均可整体加工或拼接。
1. 报价透明:直销工厂通常按“材料费+编程费+机时费+后处理费”分项列出,您能清楚知道钱花在哪。例如一块200×150×50mm的ABS手板,材料约80元,机时约3小时,后处理打磨喷漆另计。
2. 交期压缩:常规单件手板,工厂收到3D图后24小时内可上机,48~72小时出货;复杂多件套或需电镀的,5~7天。中间商模式常因排单转包多耗2~3天。
3. 改图响应快:直销厂家的编程员可直接与您电话确认拔模角、刀具半径、装夹方式,改图后几小时内重新出刀路,不额外收“沟通费”。
- 复杂内腔与倒扣:CNC刀具是减材制造,无法加工封闭内腔或深度大于5倍刀径的窄槽。此时需拆件或改用电火花、3D打印。
- 小批量成本拐点:当同一零件需求超过50~100件时,CNC单件机时费叠加后可能超过简易硅胶模或钢模注塑。例如100件ABS手板,CNC总价约4000~6000元,而硅胶复模可能只要2000元(但精度和材料选择受限)。
- 软材料与超薄壁:加工橡胶、软胶(TPU/TPE)时易变形,壁厚小于0.8mm的ABS件也容易颤刀。这类需求更适合真空复模或SLA。
- 表面细节极限:CNC无法直接做出0.1mm以下的精细纹理(如皮革纹、CD纹),需要后续蚀纹或激光雕刻,增加成本与时间。
- 看设备清单:至少有3台以上数控铣(含高速机),最好有精雕机做小件。只有1台旧机床的“厂家”其实是接单转包。
- 问编程与夹具:能否提供刀路截图或装夹方案?专业厂会主动指出您的图需要加辅助面或翻面加工。
- 验材料库:是否有ABS、PC、POM、铝、铜等常备板材?若说“什么材料都现买”,交期会拖。
- 查后处理能力:喷漆房、电镀槽、打磨台是自有还是外发?外发电镀常导致色差和延期。
- 要保密协议:正规厂家可签NDA,且车间有分区管理,避免您的设计图泄露给竞品。
1. 发图与要求:提供STEP/IGES格式3D图,注明材料、数量、公差、表面处理、颜色(如潘通色号)。
2. 工艺评估:厂家工程师检查倒扣、薄壁、深腔,给出拆件或改图建议,并报价。
3. 确认与付款:通常预付50%~70%,长期客户可月结。确认交期与质检标准(如是否提供三次元报告)。
4. 编程与加工:编程员出刀路→操机员装夹→粗加工→精加工→去毛刺。
5. 后处理与检验:打磨、喷油、丝印、组装,QC按图纸抽检关键尺寸。
6. 发货与售后:拍照或视频确认,快递发货。若尺寸超差,正规厂会免费重做或修模。
- 推荐直销:单件或5件以内、材料为硬质塑料或金属、精度要求±0.05mm以内、需真实外观验证、交期3~5天。
- 可考虑中间商:您完全不懂加工工艺,且愿意为“一站式翻译图纸+跟单”支付20%溢价。
- 不建议CNC直销:需要100件以上、软胶材料、极复杂内腔、或对成本极度敏感且能接受3D打印的层纹。
最后给一个决策口诀:“单件急件高精度,直接找厂最划算;批量软胶复杂腔,先问复模或打印。” 手板CNC厂家直销的本质是用您的工程沟通能力换取成本与速度。只要您能提供清晰的3D图和关键要求,跳过中间环节,往往能在3天内拿到媲美量产品质的手板,为您的产品开发抢下宝贵时间。
上一篇:河北cnc钣金手板哪里便宜
下一篇:东莞有几家手板厂

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。