时间:2026-10-05 访问量:529
在制造业快速迭代的今天,产品研发周期不断压缩,手板模型作为验证设计、测试功能的关键环节,其制作方式也在悄然变革。在深圳,越来越多的硬件团队开始把目光投向金属3D打印手板厂。但这项技术到底能解决什么问题,又有哪些绕不开的局限?作为长期服务手板行业的顾问,我结合深圳本地的产业实情,为你系统梳理一遍。
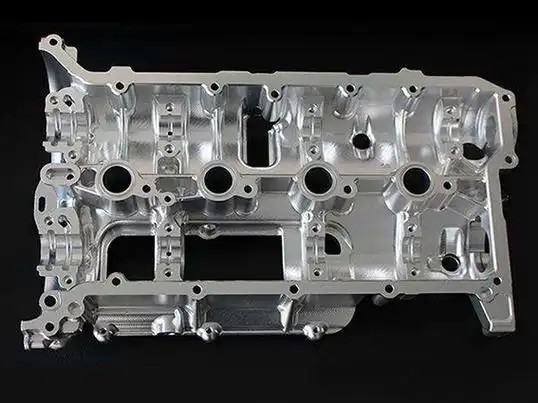
深圳拥有全国最密集的消费电子、汽车零部件、医疗器械和精密模具产业链。这意味着,当你需要一个金属手板时,深圳的供应商不仅能在几十公里范围内找到原材料、后处理设备和检测资源,还能快速理解你的应用场景。
从技术路线看,深圳金属3D打印手板厂主要采用激光粉末床熔融技术,包括选择性激光熔化(SLM)和直接金属激光烧结(DMLS)。它们能处理的材料涵盖不锈钢、铝合金、钛合金、模具钢、铜合金甚至贵金属。对于手板阶段最常出现的复杂内部流道、随形冷却、轻量化点阵结构,这些工厂有成熟的工艺参数库。
第一,设计自由度极高。传统CNC加工需要刀具可达,而金属3D打印是逐层堆积,能直接成型传统工艺无法加工的内腔、螺旋流道、异形曲面。对于需要做热管理分析或流体测试的手板,这一点几乎是不可替代的。
第二,无需开模,单件成本可控。手板阶段通常只需要几件到几十件。如果走传统压铸或锻造路线,模具费用动辄数万元,周期两三周起。金属3D打印按克计价,单件成本虽然高于批量生产,但省去模具费后,小批量总成本反而更低。
第三,材料选择灵活。同一台设备可以切换不同金属粉末,意味着你可以在一周内测试不锈钢、铝合金和钛合金三种方案,而不必为每种材料单独寻找供应商。
第四,快速迭代。深圳本地工厂通常承诺48-72小时交货。设计修改后,只需重新切片打印,不需要修改模具或夹具。对于抢占市场窗口的创业团队,时间价值远超单件成本差异。
第一,尺寸和精度限制。深圳多数金属3D打印手板厂的成型幅面在250mm×250mm×300mm左右,超出这个尺寸需要分段打印再焊接,精度和强度都会受影响。精度方面,虽然设备标称±0.05mm,但实际受粉末粒径、热变形和支撑去除影响,关键配合面往往需要后续CNC精加工。
第二,表面质量与后处理依赖。打印态表面粗糙度通常在Ra 8-15μm,无法直接用作外观件或滑动配合面。要获得镜面或磨砂效果,需要打磨、喷砂、抛光、电镀等后处理。深圳的后处理资源丰富,但每增加一道工序,交期和成本都会增加。
第三,力学性能各向异性。逐层堆积导致Z轴方向的强度和延伸率通常低于XY方向。对于承受交变载荷或冲击的手板,如果直接按打印态测试,数据可能偏乐观或偏保守,需要结合热处理和方向优化。
第四,材料认证与成本。医疗、航空等受监管行业,对金属粉末的批次追溯和打印工艺认证要求严格。深圳能提供完整认证文件的工厂不多,且认证成本会推高单价。钛合金、铜合金等粉末价格远高于不锈钢,手板阶段可能比CNC铝合金贵3-5倍。
第五,批量经济性拐点。当手板数量超过200-500件时,传统压铸或MIM(金属注射成型)的单件成本会迅速下降并反超3D打印。金属3D打印手板更适合验证阶段和极小批量试产,而不是直接替代批量制造。
建议按以下流程决策:
第一步,明确手板用途。如果只是外观评审,优先考虑表面后处理能力强的工厂;如果需要功能测试,重点考察材料性能和热处理工艺;如果是小批量试产,要求工厂提供一致性和重复性数据。
第二步,验证设备与材料。询问工厂使用的设备品牌(如EOS、SLM Solutions、汉邦、铂力特等)和粉末来源。要求提供同材料的拉伸测试报告和密度数据。深圳有些工厂会混用回收粉末,比例过高会导致性能下降。
第三步,评估后处理能力。金属3D打印手板的价值一半在打印,一半在后处理。了解工厂是否具备CNC精加工、线切割、热处理、表面处理等配套能力。如果全部外协,交期和品质波动风险会增大。
第四步,小批量试单。不要一上来就下大单。先打2-3件,检查尺寸精度、表面缺陷、内部致密度(可要求CT检测)。同时记录实际交期和沟通效率。
第五步,建立长期协作。深圳的金属3D打印手板厂水平参差不齐,但一旦找到匹配的伙伴,可以将其纳入产品开发流程,甚至共同优化设计以降低打印成本。
金属3D打印手板在深圳已经是一条成熟且活跃的供应链。它的核心价值在于:用可接受的成本,在极短时间内把复杂金属设计变成实物。但它不是万能钥匙。对于尺寸超大、精度要求极高、批量超过数百件、或需要严格认证的手板,传统CNC、压铸或MIM仍然更合适。
给你的最终建议是:先明确手板要验证什么——是形状、装配、热性能还是力学性能。然后带着具体需求去深圳工厂实地考察,要求看设备、看粉末、看后处理线。不要只看报价,交期、一致性和工程支持能力同样关键。选对了伙伴,金属3D打印手板能帮你把研发周期缩短一半以上;选错了,可能连基础尺寸都对不上。
上一篇:rp手板和cnc
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。