时间:2026-10-05 访问量:587
在制造业的研发与试产链条中,手板模型扮演着“承上启下”的关键角色。而谈到手板,尤其是对强度、韧性、耐温或耐磨有要求的零件,尼龙材料几乎是绕不开的选项。东莞作为全球制造业配套最密集的区域之一,聚集了大量尼龙手板加工厂。但“多”不等于“好选”,不同工厂在设备、工艺、材料理解和品控上差异巨大。下面我从技术顾问的视角,帮你系统拆解东莞尼龙手板厂的核心能力、真实局限以及决策路径。
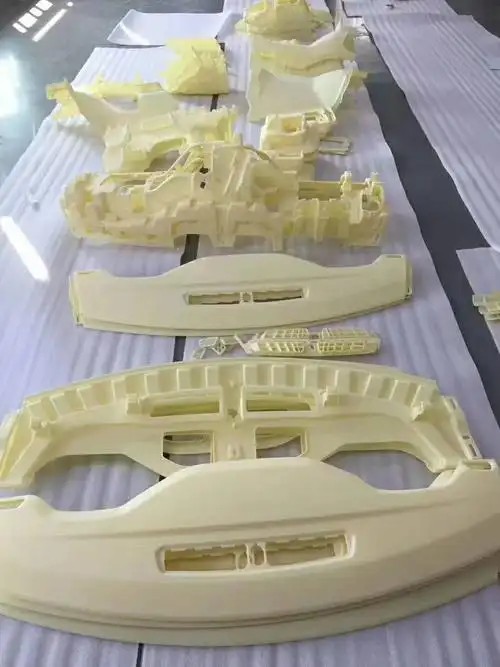
尼龙(PA)是一类半结晶聚合物,常见的有PA6、PA66、PA12、PA612,以及玻纤增强、碳纤增强、增韧、耐高温等改性牌号。它的加工窗口比ABS、PMMA、POM窄得多。普通手板厂如果只做CNC雕刻ABS,接到尼龙订单时容易出现以下问题:
- 吸水率高:PA6/PA66在空气中会吸湿,尺寸随湿度变化,加工前必须做干燥处理,否则加工后放置几天尺寸就跑掉。
- 切削粘刀:尼龙韧性大,切削时容易粘刀、排屑难,转速与进给参数不对,表面会烧焦或出现“熔边”。
- 内应力大:尼龙对加工应力敏感,薄壁件或大面积平板CNC后容易翘曲。
- 后处理复杂:尼龙件往往需要退火去应力、调湿处理,普通厂没有这些工序。
所以,真正有能力的东莞尼龙手板厂,通常会在CNC设备之外,配套干燥箱、退火炉、恒温恒湿房,并且有专门针对PA材料的切削数据库。这是第一层筛选标准。
1. 材料供应链成熟,牌号选择多
东莞本地及周边有大量工程塑料代理商,PA6、PA66、PA12、PA46、PA9T以及玻纤/碳纤增强料基本都能现货或短周期调货。专业厂通常备有常用尼龙板、棒材,甚至能根据客户要求小批量改性(如加二硫化钼、加PTFE、加抗UV剂)。这一点是很多内地手板厂不具备的。
2. CNC加工精度与表面处理能力强
东莞头部尼龙手板厂普遍配备三轴、四轴甚至五轴CNC,主轴转速可达20000-30000rpm,配合金刚石涂层刀具或专用铣刀,能稳定加工公差±0.05mm以内的尼龙件。表面处理方面,可做喷砂、滚抛、振动研磨、染色、喷油、丝印,甚至超声波焊接和激光雕刻。对于外观验证件,能做到接近注塑件的质感。
3. 小批量与快速交付的平衡
手板的核心价值是“快”。东莞专业厂通常承诺3-5天出样,复杂件7天左右。对于尼龙件,他们能把干燥、加工、退火、调湿这几个环节串成标准流程,而不是等客户催了才临时处理。同时,他们能承接1-500件的小批量,适合试产前的小规模验证。
4. 工程支持与DFM反馈
这是很多客户忽略的一点。好的尼龙手板厂不只是“来图加工”,他们会主动指出:这个壁厚太薄,尼龙CNC容易变形;这个圆角太小,刀具下不去;这个卡扣结构建议改CNC+粘接,否则整体加工成本翻倍。这种DFM(面向制造的设计)反馈,能帮你省下大量试错成本。
1. 尼龙手板≠注塑尼龙件
这是最大的认知误区。CNC尼龙手板的力学性能是各向异性的——沿板材轧制方向和垂直方向强度不同。而注塑件是各向同性的。所以手板件拿去测拉伸强度、冲击强度,数据只能参考,不能直接等同于量产件。如果产品最终是注塑,手板阶段最好只验证装配、外观和基本功能,不要过度依赖手板的极限力学数据。
2. 复杂结构受限
尼龙CNC无法加工真正的内部流道、倒扣、封闭空腔。虽然可以用分体加工+焊接/粘接解决,但接缝处的强度永远不如一体成型。对于内部结构极其复杂的零件,东莞部分厂会推荐你走SLA/SLS 3D打印尼龙,但打印件的致密度和表面质量又不如CNC。这是工艺本身的边界。
3. 成本并不低
尼龙板材本身比ABS贵,加上刀具损耗快、退火调湿耗时,尼龙手板的单价通常是ABS手板的2-4倍。如果零件尺寸大、结构复杂,费用可能过万。很多客户第一次询价会觉得“贵得离谱”,但这恰恰是专业厂和普通厂的分水岭——便宜报出来的,往往省略了干燥和退火,后期变形风险极高。
4. 交期受材料库存影响
PA12、PA46等特种尼龙不是每家厂都有现货。如果指定牌号,可能需要等材料到货,交期从3天变成7-10天。而普通PA6虽然现货多,但性能未必满足你的耐温或耐磨要求。
第一步:明确你的核心需求
- 是外观验证、装配验证,还是功能测试?
- 对耐温、耐磨、韧性有无硬性指标?
- 最终量产工艺是注塑、CNC还是3D打印?
第二步:筛选工厂的四个硬指标
1. 是否问你要尼龙牌号? 如果对方直接说“我们有尼龙板,随便做”,基本可以排除。
2. 是否有干燥和退火设备? 要求看车间照片或视频,干燥箱、退火炉是尼龙专业厂的标配。
3. 能否提供同类案例? 让他发之前做过的尼龙手板照片,重点看薄壁件和长条件是否平直。
4. 报价单是否列明后处理? 专业报价会分项:材料费、CNC加工费、退火费、调湿费、表面处理费。打包一口价的要警惕。
第三步:小批量试单验证
先做一个中等复杂度的零件,不要一上来就下大单。收到货后做三件事:
- 放置48小时后再测关键尺寸,看是否稳定。
- 做装配测试,看孔位、卡扣是否匹配。
- 如果要做力学测试,记录方向(沿板材方向还是垂直方向)。
第四步:确认批量一致性
如果你后续需要小批量复模或注塑,提前问清楚:手板厂能否提供完整的工艺参数记录?能否配合复模厂做缩水率补偿?这一点决定了手板到量产的衔接是否顺畅。
1. 定义需求:明确材料牌号、关键尺寸、功能要求、预算和交期。
2. 初筛3-5家:按上述四个硬指标过滤,优先选有尼龙专线或工程塑料加工经验的厂。
3. DFM沟通:发3D图,要求对方给出加工方案、风险点和报价明细。
4. 试单验证:做1-2件,重点验证尺寸稳定性和装配。
5. 批量交付:确认一致性和后处理标准,保留检测报告。
6. 衔接量产:如果后续注塑,让手板厂与注塑厂对接缩水率和模具设计要点。
东莞尼龙手板厂的整体水平在国内是第一梯队,但“第一梯队”里也有分层。选对了,你是花合理的钱买到稳定的验证件;选错了,你是在为反复返工和装配不上而买单。希望这份拆解能帮你少走弯路。
上一篇:深圳电路板手板打样厂
下一篇:cnc手板加工用几轴

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。