时间:2026-10-05 访问量:389
在制造业产品开发流程中,手板模型是验证设计可行性、规避开模风险的关键环节。佛山作为珠三角重要的制造业基地,聚集了大量CNC手板加工服务商,价格差异显著。本文从技术顾问视角,系统梳理佛山精密手板模型CNC加工的价格构成、优势、局限及选择逻辑,帮助您建立清晰的决策框架。
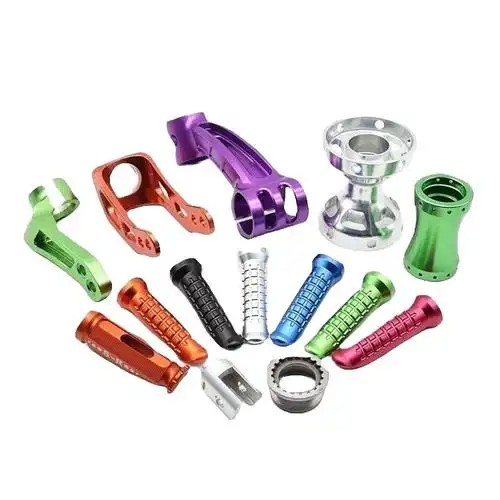
CNC手板模型是指通过数控机床对整块材料(如ABS、PC、PMMA、铝合金、铜等)进行减材加工,得到接近最终产品外观与结构性能的样件。佛山地区该服务的平均价格并非单一数字,而是由材料成本、加工工时、后处理难度、精度要求、订单数量五个变量共同决定。
通常,单件CNC手板的价格区间在200元至3000元不等。简单外壳类(如手机保护壳、小型面板)可能低至200~500元;中等复杂度的结构件(如带卡扣、螺丝柱、装配位的双色外壳)约800~1500元;高精度、多面加工、微细特征或金属材质的手板,则常超过2000元。批量(5~20件)时单件价格可下降20%~40%,但超过50件后与注塑模具的成本对比会发生逆转。
1. 材料真实性与性能验证
与3D打印(SLA/SLS)不同,CNC手板直接使用工程塑料或金属板材,其密度、韧性、耐温性、表面质感与量产件高度一致。例如PC手板可真实测试卡扣的疲劳寿命,铝合金手板可验证散热与结构强度。这是佛山精密手板被汽车、医疗、消费电子客户广泛采用的根本原因。
2. 高精度与表面质量
佛山多数专业厂商配备三轴、四轴甚至五轴CNC,定位精度可达±0.01mm,重复定位精度±0.005mm。配合抛光、喷砂、阳极氧化、丝印、电镀等后处理,手板可达到镜面或精细纹路效果,满足展会、装配测试或小批量试产需求。
3. 灵活的修改与快速响应
设计变更只需修改程序,无需重开模具。佛山供应链成熟,常规手板3~5天可交付,加急24~48小时也能实现。对于迭代频繁的智能硬件、可穿戴设备,这一优势显著降低时间成本。
4. 小批量经济性
当需求在1~100件之间时,CNC手板的单件成本通常低于硅胶复模或简易注塑。尤其对于大尺寸、厚壁或高强度的零件,CNC几乎是唯一可行的快速制造方式。
1. 刀具干涉与结构限制
CNC为减材加工,深槽、内直角、倒扣、封闭空腔等特征需要特殊刀具或拆分加工。例如内直角必须做成圆角(最小R0.5~R1),否则需电火花辅助,成本骤增。复杂内流道或薄壁(<0.5mm)良率低,报价可能翻倍。
2. 材料浪费与装夹变形
一块200mm×200mm×50mm的ABS板价格约80~150元,但加工后可能只剩30%的重量。薄壁件在夹持力下易变形,需要多次翻面、慢走丝或定制夹具,工时增加直接推高价格。佛山地区人工与机床折旧约为80~150元/小时,一个中等复杂度手板常需3~8小时。
3. 表面处理的一致性风险
手工抛光依赖技师经验,不同批次或不同面的光泽度可能有细微差异。对于高光透明件(如PMMA导光条),抛光痕迹、刀纹或应力发白难以完全避免,往往需要多次返工。
4. 价格不透明与隐性加价
部分佛山小型作坊报价极低(如100元/件),但可能使用回收料、简化后处理、忽略公差要求。收到实物后出现装配不上、表面划伤、尺寸超差等问题,返工成本反而更高。因此“平均价格”必须结合精度承诺、检测报告和售后条款来评估。
1. 材料类型与规格
ABS约30~60元/kg,PC约50~90元/kg,POM约40~70元/kg,铝合金6061约35~60元/kg,铜合金约80~120元/kg。板材越厚、尺寸越大,材料成本非线性上升。
2. 加工面积与加工时间
机床按小时计费,粗加工、半精加工、精加工、清角分别耗时。一个100mm×100mm×50mm的铝件,若需五轴联动加工曲面,工时可能达6~10小时,仅加工费就600~1500元。
3. 精度与公差要求
普通公差±0.1mm与精密公差±0.02mm,价格可能相差30%~50%。需要三坐标测量或光学检测的,另加检测费。
4. 后处理复杂度
去毛刺、打磨、抛光、喷油、丝印、镭雕、电镀、阳极氧化等每项单独计价。例如透明PC抛光到光学级,单件加价100~300元;铝合金阳极氧化按面积和颜色加价50~200元。
5. 订单数量与重复性
单件编程与装夹成本高,5件以上可分摊。但超过50件后,建议评估硅胶复模或快速注塑,此时CNC单价不再具有优势。
6. 交期紧迫程度
24小时加急通常加收30%~100%;正常3~5天交期价格最平稳。佛山地区周末与节假日加班费也需计入。
第一步:明确需求边界
提供3D图纸(STEP/IGES格式)、2D图纸(标注关键公差与外观要求)、材料牌号、数量、交期、后处理说明。若只给一个STL文件,厂商只能凭经验估算,报价偏差大。
第二步:同时询价3~5家佛山厂商
优先选择有同行业案例(如医疗、汽配、消费电子)的供应商。要求对方提供:分项报价(材料、加工、后处理、检测、运费)、加工设备清单、精度承诺、过往类似零件实物照片。
第三步:验证报价合理性
对比材料重量×单价 + 预估工时×小时费率 + 后处理费用。若某家报价低于行业均值40%以上,需警惕偷工减料。可要求先做一件首件,确认尺寸与外观后再批量。
第四步:签订技术协议
明确验收标准:关键尺寸公差、表面粗糙度、颜色色差(如Pantone号)、装配功能测试方法。约定返工责任与时限。
第五步:小批量试产再放大
首件合格后,先做3~5件验证一致性。若需100件以上,重新评估CNC、硅胶复模与简易注塑的成本曲线。通常CNC经济区间为1~50件,50~500件考虑硅胶复模,500件以上直接开模注塑。
选择建议速查表
- 预算有限、外观要求低、结构简单 → 选佛山小型作坊,单价200~500元,但需自行承担质量风险。
- 精度要求±0.05mm以内、材料性能关键、需装配测试 → 选专业CNC厂商,单价800~2000元,要求提供检测报告。
- 复杂曲面、五轴加工、透明件光学抛光 → 单价2000~5000元,建议实地考察设备与技师水平。
- 数量超过30件且形状适合复模 → 比较CNC总价与硅胶模具+复模单价,通常后者可降本30%~60%。
总结而言,佛山精密手板模型CNC的平均价格是技术能力、材料真实性与服务深度的综合映射。没有“最便宜”,只有“最匹配”。建议您带着具体图纸与功能要求,向至少三家厂商索取分项报价,并用首件验证替代单纯比价。这样才能在控制成本的同时,获得真正可用于设计验证与市场推广的高质量手板。
上一篇:cnc手板和3d哪个好
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。