时间:2026-10-02 访问量:527
在硬件产品从图纸走向量产的过程中,手板模型是验证设计、测试功能、参展演示乃至小批量试产的关键环节。当涉及金属材质、复杂折弯或较高结构强度要求时,中国台湾地区的CNC钣金手板模型常被工程团队和采购方纳入考虑范围。它既不同于大陆地区常见的大规模钣金冲压,也区别于纯粹的CNC切削块体,而是结合了数控加工与钣金工艺的一种快速制造方案。以下从技术特点、实际优势、客观局限以及选择建议四个维度展开说明。
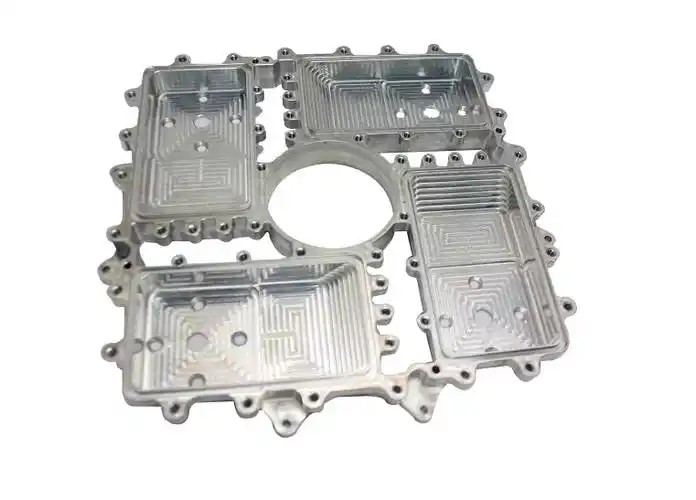
严格来说,这并不是一种单一工艺,而是指在中国台湾地区供应链体系下,采用CNC加工中心完成钣金件的下料、钻孔、攻丝、沉孔、局部铣削,再配合折弯机、焊接、铆接、表面处理等工序,最终得到与设计图纸一致的金属手板。典型材料包括SPCC、SECC、SUS304、AL5052、AL6061等。常见产品有服务器机箱、工控设备外壳、医疗仪器支架、自行车配件、汽车内饰金属件等。
与单纯用CNC从整块铝板切削出复杂形状不同,钣金手板更强调等料厚、折弯补偿、展开图准确性和后处理一致性。中国台湾地区在此领域的积累,主要源于其数十年消费电子、半导体设备与精密机械的代工经验,形成了较为成熟的协作网络。
1. 折弯与展开精度控制较好
钣金手板最怕折弯后孔位偏移、折弯角度回弹。中国台湾地区的中小加工厂通常使用带挠度补偿的数控折弯机,并配有专门的展开软件,对K因子、折弯扣除的数据库积累较完整。对于1.0~3.0mm厚度的冷轧板和不锈钢,首件折弯角度公差可控制在±0.5°以内,孔到折弯边距离误差常能做到±0.1mm。
2. 表面处理选项丰富且稳定
钣金手板往往需要模拟量产外观。中国台湾地区供应链可提供拉丝、喷砂、阳极氧化、电镀锌、镀镍、喷涂、丝印、雷雕等多种处理。尤其铝阳极氧化,颜色一致性和膜厚均匀性较好,适合外观验证件。
3. 与CNC结合处理复杂特征
纯钣金难以做出局部加厚、沉头孔、散热齿、密封槽等特征。中国台湾的CNC钣金手板通常会在折弯前或折弯后,用CNC加工中心完成这些局部结构。例如先CNC铣出沉孔和凸台,再折弯成型,避免折弯干涉。
4. 小批量与打样衔接顺畅
对于50~500件的小批量试产,中国台湾地区有不少工厂采用“CNC下料+简易折弯模+激光切割”的混合模式,不必开正式冲压模。这样既能验证装配,又比大陆纯钣金冲压打样周期更短,适合产品定型前的最后一轮工程验证。
5. 文件沟通与品质文档规范
多数中国台湾地区手板厂能熟练读取STEP、DXF、STP、IGES等格式,并提供FAI(首件检验报告)、材质证明、膜厚测试报告。对于需要走ISO或IATF流程的客户,这一点可以减少沟通成本。
1. 单件成本高于大陆普通钣金手板
同样一个1.5mm SECC机箱手板,大陆普通钣金厂报价可能在300~600元人民币,而中国台湾地区CNC钣金手板常因人工、管理、物流分摊,报价在800~2000元人民币区间。如果只是验证折弯尺寸,且对表面要求不高,大陆方案性价比更明显。
2. 厚度与材料限制
CNC钣金手板最适合0.5~6.0mm的板材。超过6mm后,折弯力急剧上升,CNC局部加工也失去成本优势,不如直接CNC切削或铸件。另外,纯钣金难以实现壁厚突变、内部流道、复杂曲面,这些仍需CNC或3D打印。
3. 折弯回弹与焊接变形仍存在
即便控制较好,不锈钢和铝板的回弹仍比碳钢明显。焊接件(如机箱框架)在焊后可能产生0.2~0.5mm的变形,需要矫形或预留余量。对于高精度配合面(如导轨安装面),往往还要在焊接后进行一次CNC精铣。
4. 交期受两岸物流影响
从中国台湾地区寄送手板到大陆或欧美,通常需要3~7天物流时间。若遇到报关高峰或特殊材质(如带磁性的不锈钢),可能额外延误。相比之下,大陆本地手板厂可实现次日达或当日达。
5. 不是所有厂商都擅长“CNC+钣金”混合
部分中国台湾地区工厂只做纯CNC或纯钣金,真正能在一厂内完成CNC局部加工、折弯、焊接、表面处理的不多。若客户需要多次外协,品质一致性和交期反而下降。
建议一:先明确手板用途
- 若用于结构装配验证,且对表面要求一般,优先选大陆本地CNC钣金,成本低、沟通快。
- 若用于外观评审、展会展品、医疗或汽车客户验收,且需要稳定阳极氧化或拉丝效果,可考虑中国台湾地区CNC钣金手板。
- 若零件有局部厚壁、复杂内腔、高精度孔系,应直接选CNC切削或“CNC+钣金”混合,不必强行全钣金。
建议二:确认厂商是否具备完整工序
询问对方:能否自己折弯?最大折弯长度多少?是否有CNC加工中心做沉孔和局部铣削?表面处理是自营还是外协?要求提供类似案例的FAI报告。
建议三:提供完整3D+2D图纸
3D用于CNC编程和折弯模拟,2D标注关键尺寸、折弯方向、毛刺要求、表面处理等级。若只给3D,厂商可能忽略折弯补偿和孔位公差。
流程总结(从询价到验收)
1. 整理STEP/DXF文件,标注材料、厚度、表面处理、关键公差。
2. 向2~3家中国台湾地区手板厂询价,说明用途和交期。
3. 确认DFM反馈:折弯半径是否过小?孔到折弯边是否够?焊接是否会导致变形?
4. 下单后要求提供展开图确认,避免折弯后孔位错。
5. 首件完成后,检查折弯角度、孔位、表面色差、焊接打磨痕迹。
6. 若合格,再批量50~200件;若不合格,优先调整折弯补偿或增加CNC后精铣。
7. 收货时核对材质证明、膜厚报告和FAI。
总体而言,中国台湾CNC钣金手板模型在折弯精度、表面处理稳定性和小批量衔接上有其独到之处,但并非所有项目都值得跨海合作。建议将“精度要求、外观等级、预算、交期”四个维度打分,若外观和精度权重高,且预算允许上浮30%~50%,则可以优先考虑;否则,大陆本地成熟的CNC钣金供应链已能满足绝大多数手板需求。
上一篇:淮安cnc手板模型生产
下一篇:深圳坪山手板厂排名榜

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。