时间:2026-10-01 访问量:422
在制造业快速迭代的今天,产品从图纸到实物之间的那座桥,往往决定了创意能否高效落地。手板模型作为连接设计与量产的中间验证环节,其重要性在消费电子、汽车零部件、医疗器械等领域尤为突出。深圳作为全国手板产业最密集的区域之一,聚集了大量供应商,而“深圳万丰手板厂”是不少硬件创业者和研发工程师在询价阶段会遇到的名字。以下从技术能力、交付特点、适用边界等角度,为潜在客户做一次相对完整的梳理。
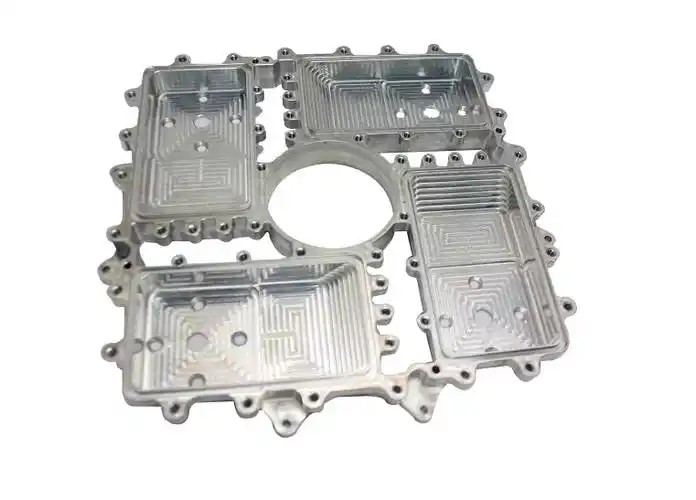
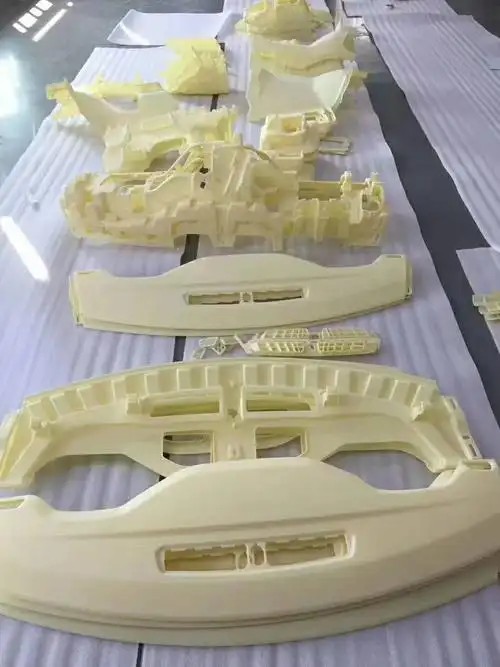
手板,俗称“首板”或“样件”,核心价值在于用最快的速度、较低的成本,把三维数据变成可触摸、可装配、可测试的物理对象。它不直接等同于量产,但承担着验证外观、结构、装配干涉、散热风道、人机尺寸等多项任务。一个成熟的手板厂,需要同时具备CNC精密加工、真空复模、快速模具、3D打印以及后处理表面工艺等能力。深圳万丰手板厂正是在这个环节中,为大量中小型硬件团队和部分大型企业提供从单件到小批量的过渡性制造服务。
1. 地理与供应链响应优势
万丰位于深圳,周边半小时到一小时车程内可覆盖刀具、板材、标准件、表面处理药剂等几乎全部上游物料。这意味着当客户临时更改材料或追加急件时,原料补给的滞后时间可以被压缩到极短。对于研发阶段频繁改版的项目,这种“当天提需求、当天调物料”的能力,远比内陆城市的手板厂有优势。
2. 多工艺组合的灵活性
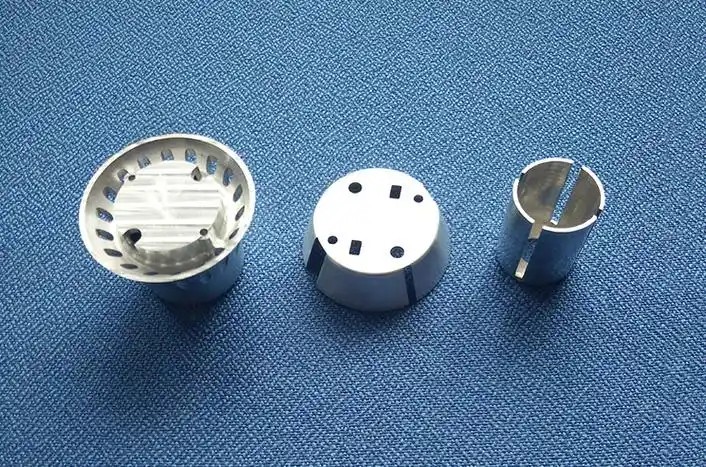
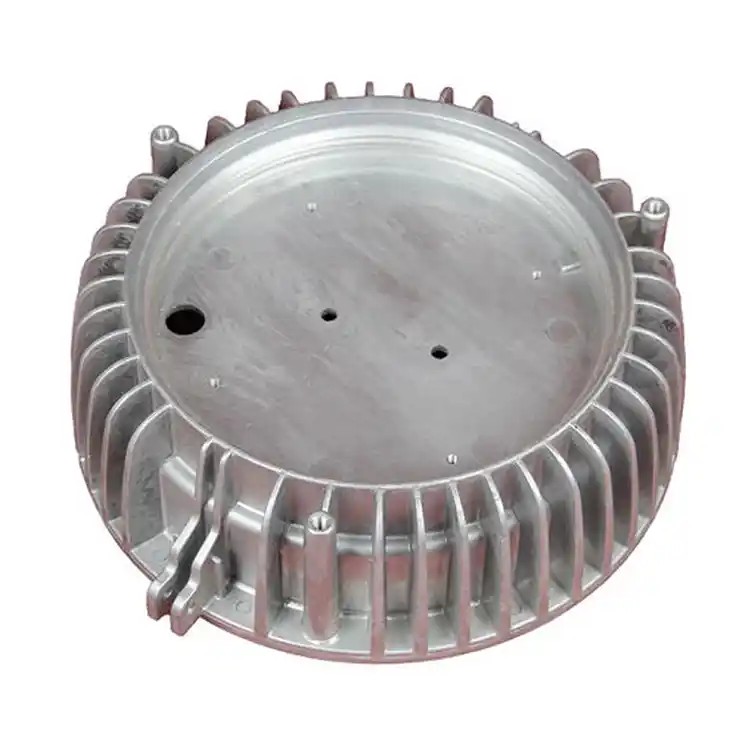
该厂并非只做单一CNC雕刻,而是根据零件特征在CNC、复模和3D打印之间做组合。例如外观验证件优先用CNC加工ABS或PC板材,再做打磨喷油;需要软胶包覆的零件,则通过真空复模实现类橡胶手感;对内部结构验证件,可能直接用SLA或SLS打印以节省成本。这种“不迷信单一工艺”的做法,有助于客户在精度、成本和交期之间找到平衡点。
3. 对小批量试产的衔接能力
不少手板厂只做1到10件,再往上就推给模具厂。万丰在50到500件的小批量阶段,可以用简易模具或复模工艺承接,帮助客户在开钢模之前先做小规模市场测试或工程验证。对于众筹项目或试销订单,这种过渡产能非常实用。
4. 表面处理经验相对成熟
手板件能否“像量产件”,很大程度取决于后处理。该厂在打磨、抛光、喷油、丝印、电镀、氧化等环节积累了一定案例,尤其在外观要求较高的消费电子类手板中,能做出接近注塑效果的表面。对于需要拍产品图或参加展会的客户,这一点比单纯尺寸精度更直观。
1. 精度与量产模具仍有差距
手板加工的公差通常控制在±0.05~0.1mm左右,具体取决于零件尺寸和材料。而精密注塑模具的公差可能要求±0.01~0.02mm。手板验证通过不代表模具试模一定顺利。客户若拿手板件直接做装配极限测试,需提前与工程师确认关键尺寸的检测报告。
2. 材料性能不等于量产材料
CNC手板常用的ABS、PC、PMMA、POM等板材,其分子取向、内应力和注塑件不同。复模用的PU材料在韧性、耐温、耐候性上也与ABS、PC/ABS合金有差异。如果产品涉及高温环境、长期受力或化学接触,手板的测试结论只能作参考,不能完全替代正式材料验证。
3. 批量越大,单价优势越不明显
当数量超过500件时,手板工艺的边际成本下降有限,而钢模注塑的单价会快速摊薄。此时继续用手板或简易模具,单件成本可能反超正式模具。客户需要根据预计总需求量和可接受的前期模具投入,理性判断切换节点。
4. 依赖沟通质量,并非“黑盒交付”
手板行业普遍存在“图纸给过去,结果靠运气”的情况。万丰同样需要客户提供清晰的3D图、2D标注、材料要求、表面效果参考和装配关系。若只给一个STL文件且无明确说明,最终成品可能在外观或配合上出现偏差。好的手板厂会主动做DFM反馈,但客户仍需参与关键节点的确认。
- 产品处于研发中期,需要5~50件功能与外观兼备的验证件;
- 外观要求较高,需要喷油、丝印、电镀等后处理配合;
- 交期紧张,希望珠三角供应链快速响应,甚至驻厂跟进;
- 计划做小批量试产(50~500件),但暂不想投入钢模;
- 需要同时尝试CNC、复模、3D打印多种工艺做对比验证。
如果你决定联系深圳万丰手板厂或类似供应商,建议按以下步骤推进,以降低沟通成本和返工风险:
第一步:明确需求层级
先区分“外观验证件”“结构装配件”“功能测试件”还是“小批量试产件”。不同层级对材料、精度、后处理的要求完全不同。
第二步:准备完整技术资料
提供STL/STEP格式3D图、关键尺寸2D图、材料建议、表面处理要求、装配关系说明。若有参考样品,最好寄送实物。
第三步:要求DFM反馈与报价明细
让工程师指出薄壁、深腔、倒扣、尖角等可能影响加工的问题,并确认报价是否包含后处理、检测和运费。
第四步:确认交期与验收标准
手板行业交期波动大,建议书面确认“工作日”而非“自然日”,并约定尺寸抽检比例和外观验收条件。
第五步:小批量试产前做工艺切换评估
当数量接近500件时,主动询问简易模具与钢模的成本对比,避免惯性下单导致总成本上升。
总结来说,深圳万丰手板厂在快速响应、多工艺组合和小批量衔接方面具备明显优势,适合研发验证和试产过渡阶段。但它并非万能,精度、材料性能和批量经济性都有边界。理性做法是:把它当作研发链条中的“加速器”,而不是量产替代方案。带着清晰的需求和验收标准去合作,才能让手板真正为产品落地节省时间与成本。
上一篇:昆山cnc手板打样生产厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。