时间:2026-09-30 访问量:509
在工业设计与产品开发流程中,手板模型是验证外观、结构与功能的关键环节。当产品涉及软硬结合、防滑握持或密封缓冲等需求时,“包胶”工艺便成为手板制作中绕不开的技术选项。广州作为国内手板模型产业链最成熟的地区之一,聚集了大量具备包胶CNC加工能力的服务商。但包胶手板究竟适合什么场景?它的精度、材料与成本边界在哪里?以下从技术顾问视角,分点拆解广州包胶手板CNC加工的核心信息,帮助您做出务实判断。
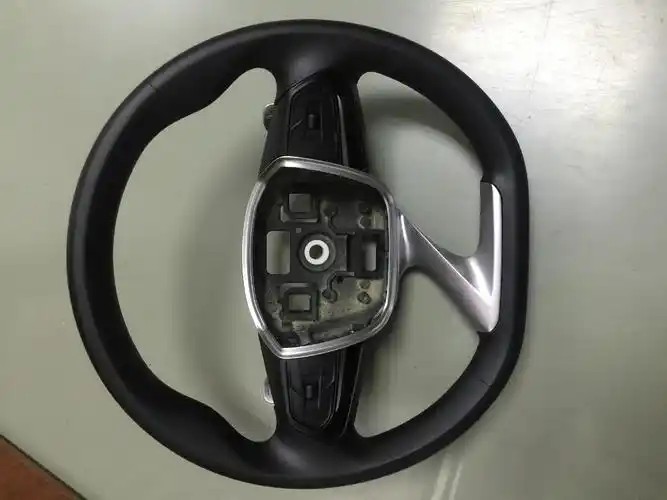
包胶手板,通俗讲就是在已有硬质基体(通常为ABS、PC、PMMA或铝件)的局部或整体表面,再包覆一层软胶材料(如TPU、TPE、硅胶或软PVC)。与普通CNC手板不同,它需要两次或多次成型:先加工硬胶主体,再通过二次注塑、复模或CNC直接加工软胶部分,最后将两者结合。
它解决的核心问题有三个:一是人机交互需求——比如电动工具手柄、医疗设备握把、耳机头梁,需要软胶提供防滑与舒适触感;二是密封与缓冲——如防水壳体接缝处的软胶圈、跌落缓冲垫;三是双色外观验证——产品设计包含硬胶外壳+软胶装饰条时,包胶手板能提前暴露分色与结合问题。
1. 材料选择灵活,接近量产性能
广州手板厂普遍备有邵氏硬度从30A到95A的TPU、TPE板材与棒材,可模拟量产注塑软胶的弹性与触感。硬胶部分则常用ABS、PC或POM,与后续注塑件性能接近,便于做结构装配测试。
2. 无需开钢模,交期快
传统包胶需两次注塑开模,费用高、周期长。CNC包胶手板通过直接切削软胶板材或采用复模工艺,通常3-7天可交付,适合设计验证阶段的快速迭代。
3. 可处理复杂几何特征
广州成熟工厂具备五轴联动CNC与精密雕铣能力,能加工软胶上的细纹、倒扣、薄壁(最薄可至0.8-1.2mm)以及硬胶与软胶之间的咬合结构(如机械互锁、孔洞嵌合),这是普通3D打印包胶难以达到的精度水平。
4. 表面处理配套完善
包胶后可直接进行喷油、丝印、镭雕等处理,广州本地供应链集中,便于一站式完成外观件的手板验证。
1. 软硬结合强度有限
CNC包胶通常依赖胶水粘接或机械嵌合,而非化学键合。对于承受反复拉扯、扭力或高剥离强度的场景(如运动鞋底、高压密封圈),CNC手板可能无法真实反映量产注塑包胶的粘合性能,测试数据偏保守。
2. 小批量成本不占优
单件包胶CNC手板价格通常在800-3000元不等,若需10件以上,单件成本下降不明显。此时复模包胶或简易注塑模可能更经济。
3. 软胶硬度与精度有取舍
CNC切削软胶时,材料会因受力回弹,导致尺寸公差通常只能控制在±0.1-0.2mm,低于硬胶CNC的±0.05mm。极软材料(如30A以下)切削后边缘易毛糙,需二次修整。
4. 外观质感与量产有差异
CNC加工的软胶表面为刀纹或喷砂效果,与注塑模具的镜面或皮纹效果不同。若手板用于展会或众筹拍摄,需额外做纹理处理,增加成本。
- 推荐场景:设计验证阶段需测试握感、装配干涉、双色分界效果;产品批量小于5件;硬胶主体已有CNC件,仅局部包软胶;需要快速验证软胶厚度对按键手感的影响。
- 不推荐场景:需要精确测试软硬胶剥离强度;软胶硬度低于40A且要求精细外观;计划直接用手板做小批量试产(超过20件);软胶部分有极薄壁或复杂内腔。
1. 需求沟通:提供3D图纸(STEP/IGES),标注硬胶与软胶区域、材料硬度、颜色及表面处理要求。
2. 工艺评估:厂家判断采用“硬胶CNC+软胶CNC后装配”还是“硬胶CNC+复模软胶”方案,并给出DFM反馈(如软胶厚度是否可加工)。
3. 硬胶加工:CNC切削ABS/PC等硬胶主体,预留包胶槽或咬合结构。
4. 软胶成型:根据硬度选择直接CNC切削软胶板或硅胶复模,后者适合软胶结构复杂或小批量。
5. 结合与修配:使用专用胶水或机械卡扣将软胶与硬胶结合,手工修整边缘。
6. 后处理与检验:喷油、丝印、镭雕,检查尺寸、色差与结合强度。
7. 交付与反馈:通常3-7天交付,建议同步记录装配问题,为后续注塑模具提供修改依据。
总结来说,广州包胶手板CNC加工是产品开发早期验证软硬结合设计的实用工具,优势在于快、灵活、可加工复杂结构,局限在于结合强度与外观精度不如量产注塑。建议在概念验证与设计冻结前使用,若已接近量产状态,应同步评估简易注塑模或复模包胶方案。选择广州本地供应商时,重点考察其是否具备五轴CNC、软胶材料库以及包胶装配经验,而非仅比较单价。
上一篇:龙岩cnc手板加工厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。