时间:2026-09-27 访问量:562
在快速迭代的硬件研发与工业设计领域,从图纸到实物之间的那一步,往往决定了整个项目的节奏与成败。在深圳宝安,聚集着大量硬件创业团队和制造企业,他们频繁接触到一个词——CNC手板。它是什么?为什么宝安能成为这类工艺的集中地?更重要的是,作为需求方,你该如何判断它是否适合你的项目?以下从工艺原理、区域优势、实际局限和决策路径四个层面展开说明。
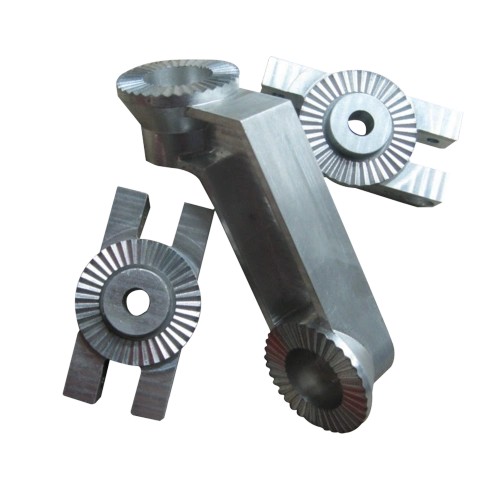
CNC手板,本质上是减材制造的一种。它通过计算机数控机床,用铣刀、钻头等刀具从一整块金属或工程塑料中切削掉多余材料,最终得到与设计图纸高度一致的结构件。与3D打印的逐层堆叠不同,CNC加工出来的零件在密度、表面光洁度和力学性能上更接近最终量产件。
宝安之所以成为这一工艺的代名词,是因为这里形成了完整的配套生态。从刀具、夹具、编程软件到后处理打磨、喷油、丝印,半径五公里内几乎能找到所有环节的供应商。一个复杂结构件从收到3D图纸到拿到实物,在宝安通常只需要24到72小时,这种效率在其他区域很难复制。
1. 材料选择范围极广
宝安的CNC手板厂通常备有ABS、PC、PMMA、POM、尼龙加玻纤、铝合金、不锈钢、黄铜等多种材料。这意味着你可以根据手板的功能需求灵活选择:需要透明效果就选PC或PMMA,需要高强度结构就选铝合金或玻纤增强尼龙,需要模拟量产塑料件手感就选ABS。
2. 精度与表面质量可控
CNC加工的尺寸公差通常可以稳定控制在±0.05mm以内,精密机床甚至能达到±0.02mm。对于装配关系复杂的 multi-part 组件,这种精度级别可以真实反映零件之间的配合间隙。表面经过打磨和抛光后,可以达到镜面或磨砂等不同效果,直接用于外观评审。
3. 从手板到量产的过渡路径清晰
宝安大量CNC手板厂同时具备小批量注塑或压铸能力,或者与周边模具厂有深度合作。这意味着手板验证通过后,可以快速转入模具制作和试产。CNC手板所用的材料往往与后续注塑材料一致,因此手板阶段发现的结构问题、装配问题,在量产阶段具有很高的参考价值。
4. 效率与成本的可预期性
对于单件或十件以内的小批量,CNC手板不需要开模,省去了模具费用和开模周期。在宝安,一个中等复杂度的ABS手板,报价通常在几百到两千元之间,交期两到三天。这种成本和时间投入,对于处于设计验证阶段的团队来说,风险很低。
1. 复杂内腔和倒扣结构难以加工
CNC是刀具接触式加工,刀具本身有直径和长度限制。如果零件内部有深腔、窄槽或者明显的倒扣结构,刀具可能无法伸入或者会与工件发生干涉。虽然可以通过拆分零件再拼接的方式解决,但拼接会引入接缝,影响外观和强度。
2. 材料利用率低,批量成本下降慢
CNC是从整块材料中去除多余部分,材料浪费率有时高达70%以上。而且每增加一件,机床就要重新走一遍刀路,加工时间线性增长。当数量超过50件时,CNC的单件成本仍然很高,而注塑的单件成本会随着数量增加迅速下降。
3. 表面处理依赖人工,一致性有波动
CNC手板的后处理打磨、喷油、丝印等环节,在宝安仍以人工为主。不同师傅的手法差异,可能导致同一批次手板在边角处理或表面纹理上存在细微色差或手感区别。对于外观要求极高的产品,需要预留足够的品检和返工时间。
4. 无法完全模拟注塑件的内部应力与熔接线
CNC手板是减材成型,而注塑是填充成型。注塑件在浇口附近、熔接线位置和冷却收缩后的尺寸表现,与CNC手板并不完全一致。CNC手板可以验证结构和装配,但不能完全替代模流分析和试模验证。
适合选用的情况:
- 处于工业设计验证阶段,需要真实材质和表面效果
- 零件数量在1到30件之间,且没有开模预算
- 结构件需要较高精度和力学强度,用于功能测试或装配验证
- 需要快速迭代,每轮修改后两天内就要拿到实物
- 后续有计划转入注塑或压铸,希望手板材料与量产材料一致
需要谨慎或改用其他工艺的情况:
- 零件内部有复杂流道、深腔或大量倒扣
- 数量超过50件,且对单件成本敏感
- 外观要求极高,且不允许任何人工后处理痕迹
- 需要验证注塑特有的熔接线、缩水或翘曲问题
- 预算极低,且对精度和表面质量要求不高
如果你决定采用宝安CNC手板工艺,建议按照以下步骤推进:
第一步:整理3D图纸和工艺要求
提供STEP或IGES格式的3D文件,标注关键尺寸公差、表面处理要求、材料牌号以及装配关系。如果有外观面或透明件,需要特别说明。
第二步:向两到三家宝安本地供应商询价
把图纸同时发给不同规模的工厂。大厂精度稳定但报价偏高,小厂灵活但品控波动大。询价时一并提供期望交期和数量,方便对方安排排程。
第三步:确认报价明细与加工方案
要求供应商明确材料品牌、加工方式(三轴还是五轴)、表面处理工序和品检标准。对于有倒扣或深腔的零件,确认是否要拆分加工及拼接方式。
第四步:打样与首件确认
收到首件后,重点检查关键尺寸、装配配合和外观效果。如果发现问题,拍照标注后反馈给工厂修改。宝安供应商通常可以在一到两天内完成修模或重做。
第五步:小批量复制与后处理验收
首件确认后,再下批量订单。验收时注意检查批次一致性,特别是喷油颜色和表面纹理是否与前次一致。
总体而言,宝安CNC手板工艺是硬件研发从图纸到实物过程中一个高效、务实的中间环节。它既不是万能方案,也不是过渡选择,而是一种在特定阶段、特定数量下性价比最高的制造方式。理解它的边界,比单纯追求它的精度更重要。
上一篇:cnc线割手板
下一篇:吉林cnc手板厂家

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。