时间:2026-09-27 访问量:478
在制造业产品研发的早期阶段,如何快速验证外观与结构设计,是决定项目进度的关键。对于身处长三角制造业核心地带的企业而言,吴江及周边地区成熟的供应链体系,让“CNC手板模型”与“开模”这两个词经常被同时提及。但很多刚接触硬件开发的朋友容易混淆:到底什么时候该做CNC手板,什么时候该直接开模?两者在吴江本地的产业配套下又各有哪些优劣?作为一名长期扎根一线的技术顾问,我结合本地实际情况,把这件事拆开来讲清楚。
在吴江,很多硬件团队会把“做手板”和“开模”挂在嘴边,但它们其实对应着完全不同的阶段和成本结构。
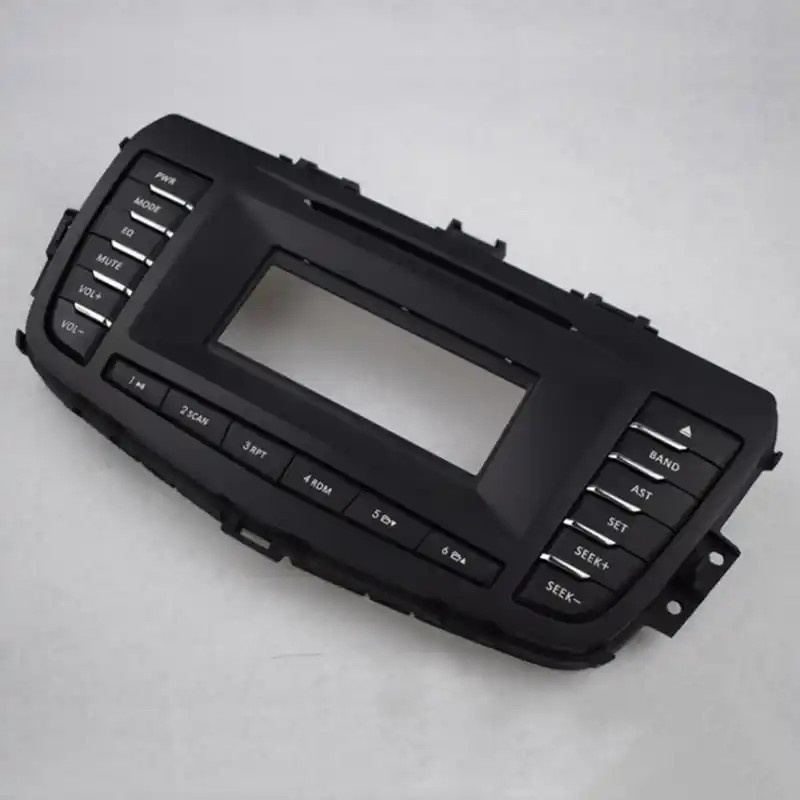
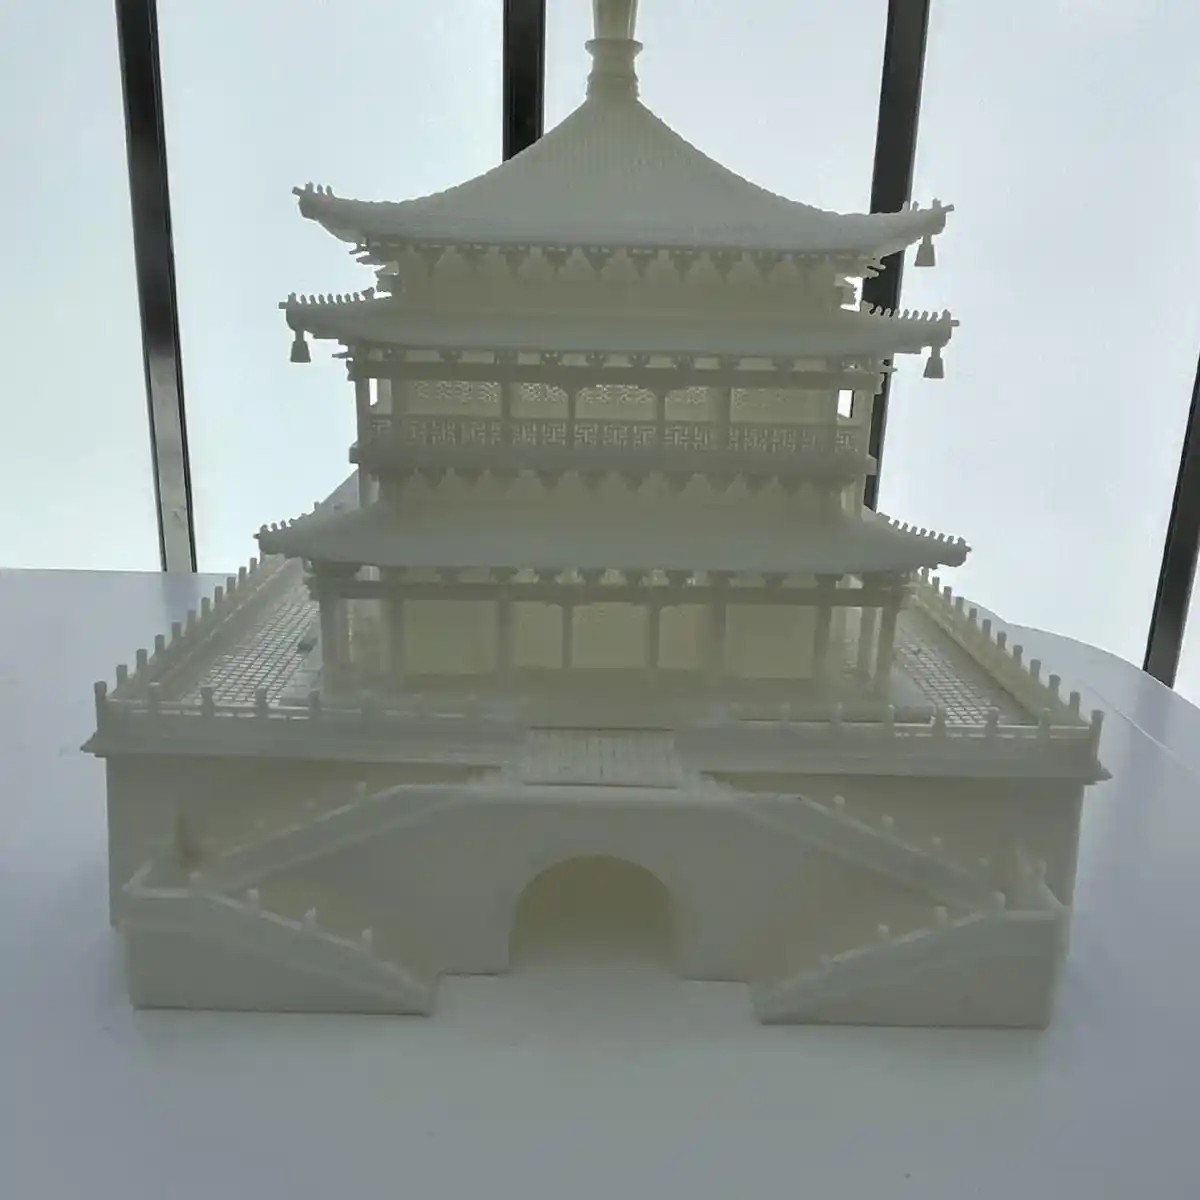
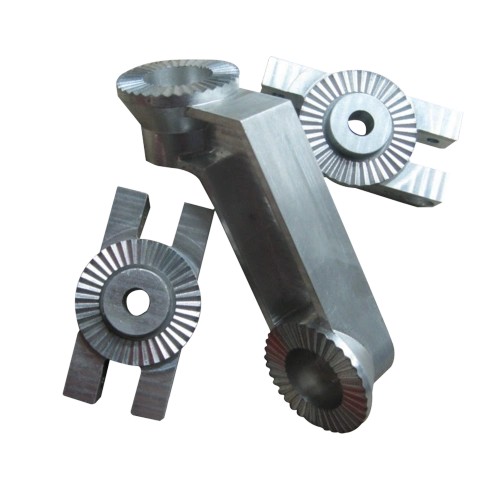
CNC手板,指的是通过计算机数控机床,对整块工程塑料(如ABS、PC、PMMA、尼龙)或金属板材进行减材加工,直接铣削出单个或小批量的功能/外观样件。它的核心逻辑是“用材料换时间”,不需要制作模具。
而通常说的“开模”,在吴江的产业语境下,大多指注塑模具或压铸模具。一旦开了模,后续零件就是批量复制,单件成本会急剧下降,但前期需要投入几万到几十万不等的模具费,且周期通常在15-30天甚至更长。
一个简单的判断:如果你只需要几件到几十件,且希望在一两天到一周内拿到实物,选CNC手板;如果你已经定型,准备做几百件以上,且对单件成本极度敏感,才考虑开模。
1. 极速响应,匹配长三角研发节奏
吴江地处苏州南部,周边聚集了大量CNC加工中心和熟练的编程、操机师傅。本地手板厂普遍能做到24小时内报价、48-72小时交付简单结构件。对于需要快速迭代的消费电子、小家电、汽车内饰件项目,这种速度远非开模可比。开一次注塑模,光模架、钢材、CNC粗加工、电火花、抛光、试模,没有两周下不来。
2. 材料选择几乎不受限
开模注塑需要考虑到塑料的流动性、收缩率、脱模斜度,很多高玻纤含量、耐高温特种工程塑料很难直接注塑。而CNC手板可以直接用POM、PEEK、PEI、甚至铝合金、铜合金等板材加工。在吴江,不少手板厂常备几十种板材库存,客户想验证透明PC的透光效果,或者想测试尼龙加玻纤的强度,直接换料加工即可,不需要换“模具”。
3. 设计验证更真实,能发现开模忽略的问题
CNC手板是减材制造,它不受脱模方向限制。这意味着你可以做出倒扣、内部复杂流道、极深骨位等结构。很多在注塑中需要做滑块、斜顶的复杂特征,CNC可以直接铣出来。反过来说,这也能帮你提前发现:某个壁厚是否真的会缩水?某个卡扣在真实材料下弹性够不够?这些问题在CNC样件上试一遍,比在模具上试错便宜太多。
4. 小批量桥式生产,降低试错成本
在吴江,不少CNC手板厂还提供“真空复模”服务。先CNC加工一个原型件,再用这个原型件翻硅胶模,然后灌注少量PU或ABS-like材料,做出20-50件小批量。这比直接开钢模便宜80%以上,而且外观和性能接近注塑件。对于众筹预热、展会样机、内部测试来说,是极佳的折中方案。
虽然CNC手板优势明显,但作为技术顾问,我必须把它的“硬伤”也讲清楚,否则你可能会在量产阶段踩坑。
1. 单件成本高,且随数量线性增长
CNC加工是按小时收费的。一个巴掌大的外壳,CNC加工费可能在200-500元。如果你要做500件,总价就是10万-25万。而同样这个外壳,开一套注塑模可能只要3-5万,单件注塑成本降到3-8元。500件的总成本不到5万。数量越多,CNC的劣势越明显。
2. 表面处理和细节一致性不如注塑
CNC加工出来的表面会有刀纹,即使抛光也很难达到注塑模具的镜面效果。透明件尤其明显:CNC加工的透明PMMA,内部会有应力纹和轻微雾感,透光率不如注塑件。另外,CNC无法做出注塑件那种均匀的皮纹、蚀纹,只能靠后期喷砂或晒纹,效果有差距。
3. 材料性能不等于注塑件
CNC用的是板材,注塑用的是颗粒料。同一牌号的ABS,板材的分子取向和注塑件不同,韧性、抗冲击性可能有差异。比如注塑PC件很抗摔,但CNC加工的PC板在螺丝柱位置容易开裂。如果你用CNC手板做跌落测试,通过了不代表注塑件也能通过。
4. 无法验证模具结构
CNC手板不涉及分型面、浇口位置、顶出系统、冷却水路。所以它无法帮你验证:这个产品好不好脱模?进胶点会不会有流痕?冷却时间多长?这些问题只有开模试模才能暴露。如果你跳过手板直接开模,风险很高;但如果你以为CNC手板完美了,开模就一定顺利,那也是误解。
结合吴江本地供应链的特点,我建议你按以下步骤做判断:
第一步:明确当前阶段目标
- 如果你处于外观评审、结构干涉检查、装配验证阶段 → 直接选CNC手板。
- 如果你已经完成设计冻结,需要做100件以上给客户送样或试产 → 考虑开简易模或真空复模。
- 如果你要量产1000件以上,且对成本极度敏感 → 必须开注塑模。
第二步:算一笔时间账和成本账
在吴江,CNC手板一般3-5天交付,开模一般20-30天。如果你的项目窗口期只有一周,别犹豫,CNC。如果你有三个月,且预算允许,可以CNC验证 + 开模同步走。
第三步:利用吴江本地“手板+模具”联动优势
吴江很多手板厂本身就配套模具车间,或者与周边模具厂有深度合作。你可以这样操作:先CNC做2-3版手板,迭代到满意;然后让同一家厂用CNC加工一个“模具原型”,再翻硅胶模做小批量;最后用这个数据去开钢模。这样能把风险降到最低。
第四步:注意避坑
- 不要用CNC手板做螺纹连接强度测试,因为板材的螺纹强度远低于注塑成型的螺纹柱。
- 不要用CNC透明件做光学测试,透光率和双折射效应差别很大。
- 不要只做一件手板就开模,至少做3件以上,检查一致性。
在吴江做硬件开发,CNC手板模型是用来“验证和迭代”的,开模是用来“复制和量产”的。如果你的项目还在改结构、改外观、改装配,哪怕只改一个卡扣,也请用CNC手板。如果你的设计已经连续三版没有大改,且你需要超过200件的一致零件,再考虑开模。利用好吴江本地CNC手板厂快速响应的优势,把开模的钱省下来多做两轮验证,才是最高效的产品开发路径。
上一篇:东莞企石手板厂招聘普工
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。