时间:2026-10-18 访问量:303
在制造业快速迭代的今天,产品研发周期不断压缩,手板模型作为验证设计、沟通量产的重要桥梁,其制作效率与品质直接影响项目进度。东莞作为全球知名的制造基地,聚集了大量CNC手板加工厂商,批发模式也逐渐成为中小批量研发团队的常见选择。本文从技术顾问视角,系统梳理东莞CNC手板批发厂家的核心优势、客观局限,并给出可落地的选择建议与协作流程,帮助读者建立清晰判断框架。
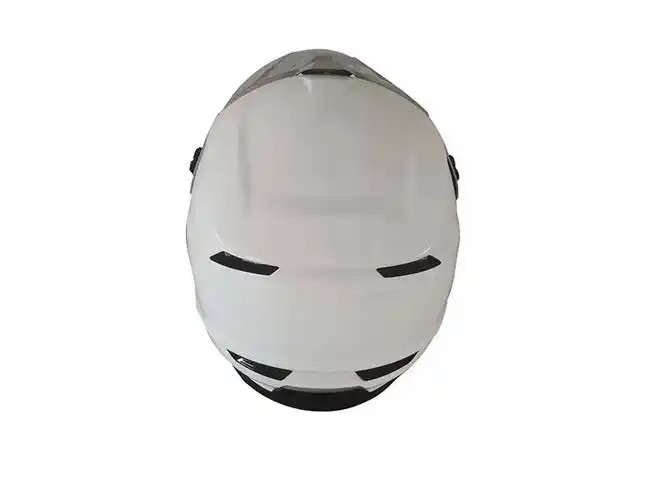
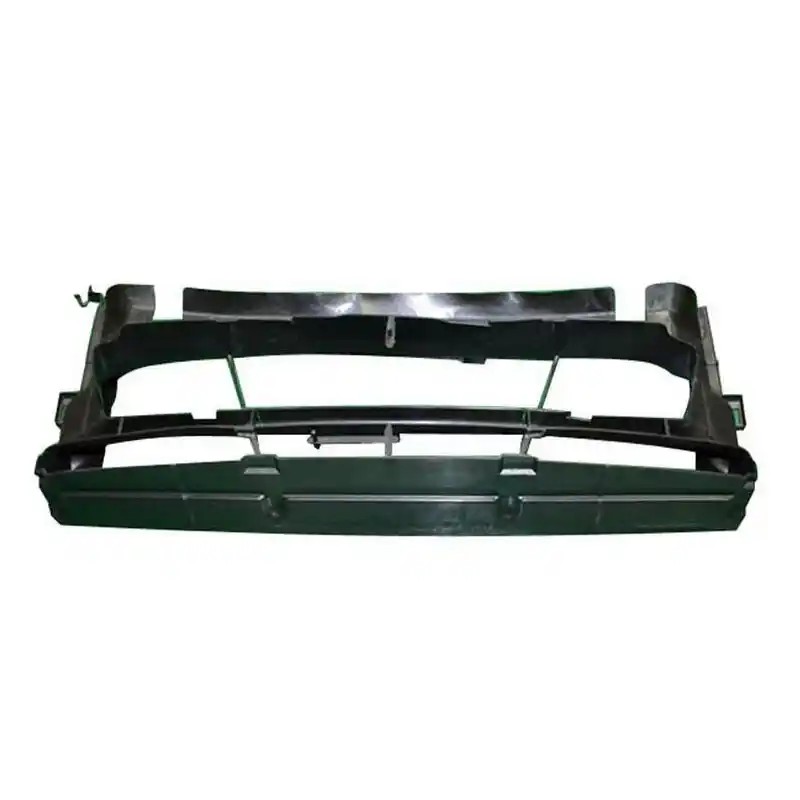
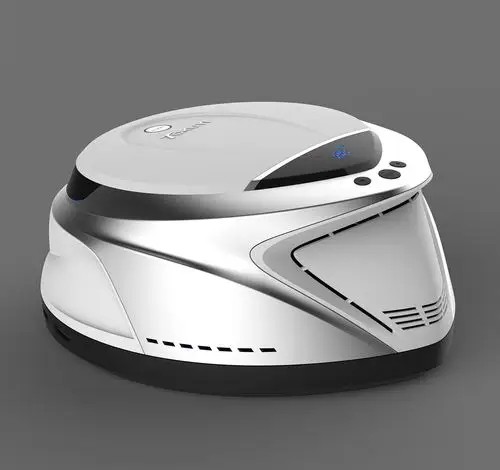
CNC手板指通过数控加工中心对塑胶或金属板材进行切削,获得接近最终产品外观与结构性能的样件。所谓“批发厂家”,通常指具备批量接单能力、按件计价、可承接多套或多批次手板订单的加工服务商。东莞地区此类厂商密集,形成了几方面现实吸引力:一是产业链配套完整,刀具、板材、表面处理、检测资源集中,交期响应快;二是加工设备以三轴、四轴及部分五轴CNC为主,适合结构件、外壳件、装配验证件;三是批发报价模式在数量达到一定规模后边际成本下降,对需要多轮验证或小批量试产的团队较友好。
第一,工艺适配范围较广。CNC加工可处理ABS、PC、PMMA、尼龙、POM、铝合金、不锈钢等多种材料,适合需要真实材料性能验证的结构件和功能件。对于壁厚不均、装配卡扣、螺纹孔等特征,CNC手板的尺寸稳定性通常优于部分快速成型方式。
第二,批量一致性可控。批发厂家通常有标准化工装夹具和首件检验流程,多件加工时尺寸重复性较好,适合小批量试产、展会样机、工程验证批等场景。
第三,交期与沟通效率较高。东莞本地供应链密集,板材采购、后处理(打磨、喷油、丝印、阳极氧化等)衔接紧密,常规结构件在确认图纸后数天内可完成,紧急订单也有压缩空间。
第四,报价透明度相对较好。批发模式多按材料费、加工工时、后处理、数量阶梯计价,便于采购方横向比价和做预算控制。
第一,复杂曲面与精细纹理存在天花板。三轴CNC对深腔、倒扣、复杂有机曲面的加工需要多次装夹或依赖五轴设备,成本和周期会上升;细微纹理、极薄壁、透明件高抛光效果也可能受限。
第二,小批量单价并不总是最低。批发优惠通常建立在数量门槛上,单件或极少数量时,编程、装夹、调机成本分摊较高,未必比其它快速成型方式便宜。
第三,材料与后处理一致性依赖管理。不同批次板材性能、后处理师傅水平、检测标准执行力度,都会影响成品一致性。批发订单若缺乏明确检验标准,容易出现外观色差、尺寸临界超差等问题。
第四,知识产权与图纸安全需要前置约定。跨厂协作时,图纸流转、模具数据、产品结构信息应通过保密协议和权限管理加以约束,不能仅凭口头信任。
建议从五个维度评估:一看设备清单与擅长领域,确认是否有匹配产品尺寸和精度的CNC机型及五轴能力;二看质量体系,是否具备首件检验、尺寸报告、材料证明和外观标准;三看后处理能力,喷油、丝印、氧化、组装是否自有或稳定外协;四看报价结构,是否按数量阶梯清晰列明材料、加工、后处理费用;五看保密与交付记录,是否有规范的NDA流程和准时交付案例。对于结构复杂或外观要求高的项目,建议先打样验证再放批量。
典型流程可归纳为:需求沟通与图纸评审→材料与工艺确认→报价与交期锁定→首件加工与检验→批量加工→后处理与全检→包装交付。每一步都应保留书面确认记录,尤其是尺寸公差、外观接受标准、材料牌号和后处理色号。批量订单建议约定抽检比例和异常处理方式,避免交付争议。
总体而言,东莞CNC手板批发厂家在结构验证、小批量试产和交期响应上具备明显优势,但在复杂曲面、极精细外观和单件成本方面需理性预期。读者可结合自身产品的材料、精度、数量和外观要求,按上述维度筛选合作方,并通过首件确认和标准书面化降低协作风险。
上一篇:深圳光明手板厂招聘普工
下一篇:东莞手板模型厂简介电话

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。