时间:2026-10-09 访问量:294
在制造业快速迭代的今天,产品从图纸到实物的验证环节至关重要。对于身处深圳或希望借助深圳供应链资源的企业而言,理解本地定制CNC手板模型制造厂的能力边界与协作逻辑,是缩短研发周期、控制试错成本的关键一步。本文将从技术优势、现实局限以及合作决策流程三个维度展开,帮助您建立清晰的认知框架。
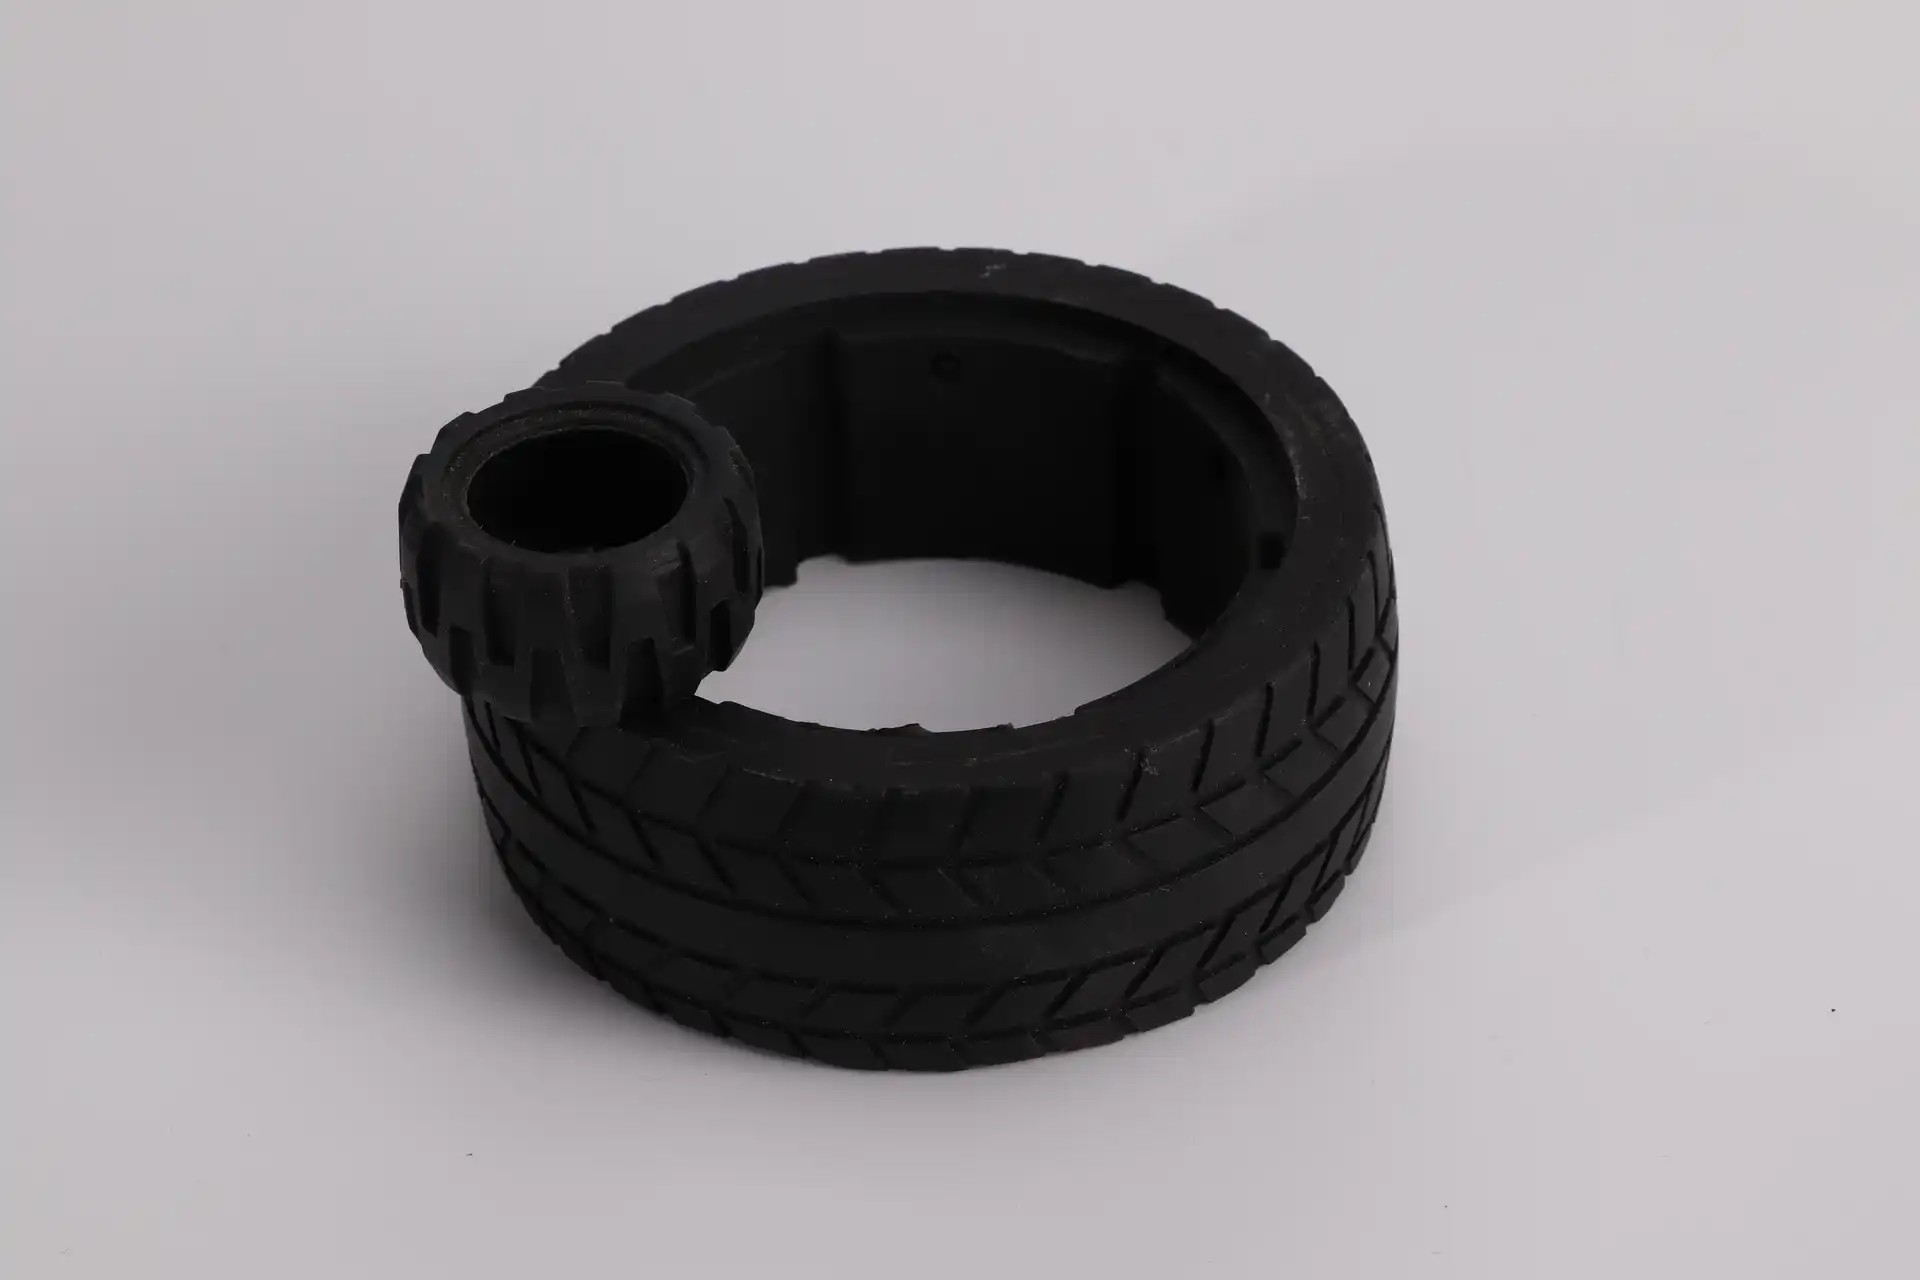
深圳的CNC手板产业并非孤立存在,它深度嵌入了珠三角电子与机械加工生态。其优势主要体现在以下四个方面:
1. 极致的交付速度与供应链协同
深圳及周边聚集了从刀具、板材到表面处理的全链条供应商。一家成熟的CNC手板厂,在接到3D图纸后,通常能在2-4小时内完成编程与备料,24-48小时内交付结构件,复杂组装件也多在3-5天内完成。这种速度依托于本地化的物料采购(如ABS、PC、PMMA、铝合金、铜等板材现货充足)以及熟练的编程与操机团队。对于消费电子、无人机、智能硬件等迭代极快的行业,这种“上午改图、下午上机、次日出样”的节奏,是其他地区难以复制的优势。
2. 高精度与材料多样性
定制CNC手板的核心价值在于“形似且功能近似”。深圳厂家普遍配备三轴、四轴乃至五轴加工中心,定位精度可达±0.01mm,重复定位精度±0.005mm。这意味着不仅能加工外观验证件,还能制作需要装配测试的功能手板——例如手机中框的卡扣配合、齿轮箱的啮合间隙。材料方面,从通用的工程塑料(ABS、PC、POM、尼龙加纤)到铝合金、镁合金、不锈钢、黄铜,甚至可加工可溶性芯模或透明PC做导光件。这种材料自由度,让设计验证不再局限于“看形状”,而是能进行跌落、耐温、导电、绝缘等初步物理测试。
3. 小批量与定制化的经济性
当产品尚未达到开钢模的产量门槛(通常低于500-1000件),CNC手板是比注塑更经济的方案。深圳厂家按工时和材料计价,没有模具摊销费用。对于10-50件的小批量试产,单件成本虽高于注塑,但总投入远低于开模。同时,CNC天然支持设计更改——改一个孔位、换一个圆角,只需修改程序,无需修改模具。这种“可逆的试错”对于创新产品至关重要。
4. 表面处理与后工艺整合
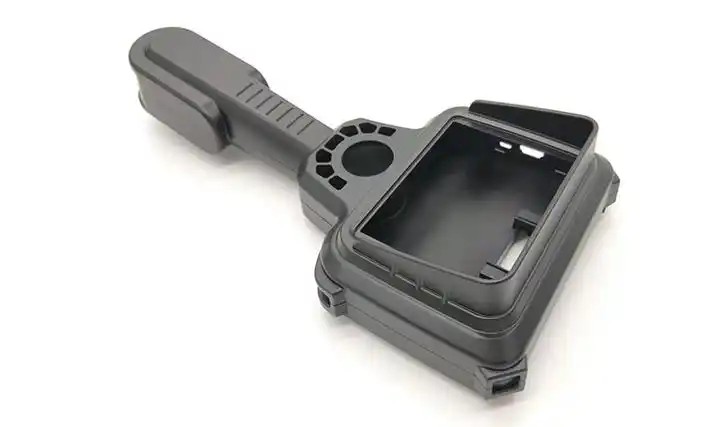
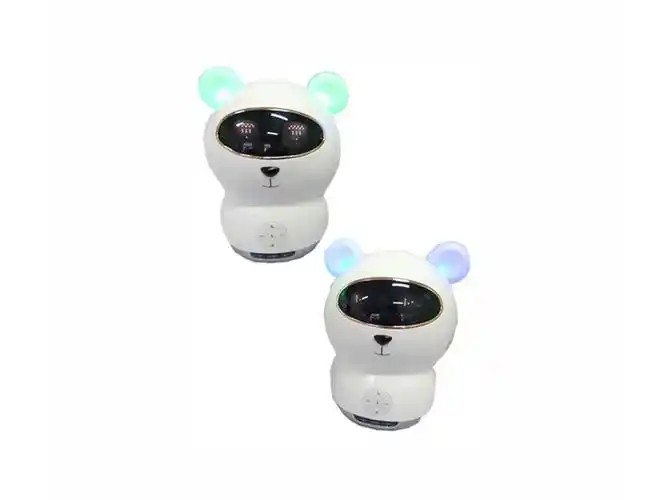
深圳的手板厂通常不止做CNC加工。他们能提供喷油(哑光、亮光、橡胶漆)、丝印、移印、电镀(真空镀、水镀)、阳极氧化、拉丝、激光雕刻等后处理。这意味着您拿到的不只是一个“白板件”,而是接近最终产品质感的样品。例如,做一款智能音箱手板,CNC加工出ABS外壳后,直接喷橡胶漆并丝印logo,展会上足以乱真。
任何技术都有其适用边界,CNC手板并非万能。忽略以下限制,可能导致选型失误或成本浪费。
1. 效率与成本的“倒挂”现象
CNC是减材制造,材料去除率有限。当零件结构复杂(如内部有深腔、薄壁、密集微孔)或需要数百件时,加工时间呈指数增长。例如,一个手机后壳若用CNC加工,单件可能需要30-60分钟;而注塑成型仅需几十秒。当数量超过一定阈值(通常200-500件,视零件大小和复杂度),CNC的单件成本会超过开简易模或软模注塑。此时,强行用CNC做批量,反而拖慢项目。
2. 结构限制:刀具可达性与装夹变形
CNC无法加工刀具伸不进去的倒扣、内凹槽或封闭空腔。例如,一个内部有螺旋冷却流道的零件,CNC只能分件加工再粘接,强度和气密性受影响。薄壁件(如壁厚0.5mm以下)在切削力下易变形,装夹时也可能压伤。深孔加工需要长径比合适的刀具,否则会振刀或断刀。这些都需要在设计阶段与厂家进行可制造性分析,而非直接发图。
3. 材料性能的“似是而非”
CNC手板常用的ABS板材是挤出或浇铸成型,其分子取向与注塑件不同。CNC手板的韧性、抗冲击性、表面光泽度可能优于或劣于最终注塑件。例如,透明PC手板抛光后透明度很好,但注塑PC可能因流程痕或内应力而发黄。又比如,尼龙手板吸水率与注塑件有差异,尺寸稳定性需谨慎评估。如果手板用于严格的力学测试(如卡扣疲劳、跌落),结论不能直接等同于量产件,只能作为趋势参考。
4. 表面细节与纹理的还原度
CNC加工会留下刀纹,即使抛光也难以完全消除。对于需要蚀纹(如晒纹、火花纹)的外观面,手板厂通常用喷砂或化学药水模拟,但纹理的均匀性、深度与钢模蚀纹有肉眼可见的差异。CNC无法直接做出注塑的熔接线、缩水痕等真实缺陷,因此手板外观往往“过于完美”,可能掩盖量产中会出现的表面问题。
5. 小批量一致性波动
虽然CNC精度高,但多件加工时,刀具磨损、装夹重复定位误差、不同机台差异会导致首件与末件有微小尺寸波动。对于有严格互换性要求的装配(如多件互配),建议要求厂家提供首件检测报告,并预留配合间隙。
基于以上优势与局限,您可以按以下五步流程做出理性决策。
第一步:明确手板的用途等级
- 外观验证级:只看形状、颜色、质感。可接受稍低精度,重点考察表面处理能力。
- 结构验证级:需要装配、测试运动干涉。要求精度±0.05mm以内,材料需接近量产。
- 功能测试级:需耐温、耐压、导电、导热。必须指定材料牌号,并要求厂家提供材质证明。
- 小批量试产级:数量50-500件,需评估CNC与简易注塑的成本分界点。
第二步:评估厂家的“隐形能力”
不要只看设备清单。询问以下问题:
- 是否有专职的DFM工程师?能否在报价前指出图纸中刀具无法到达的区域?
- 后处理是自有还是外发?外发会增加沟通成本与交期风险。
- 能否提供同行业案例?例如做医疗设备手板与做消费电子手板的经验差异很大。
- 检测设备有哪些?二次元、三次元、粗糙度仪是否齐全?
第三步:索取分层报价与交期承诺
要求厂家按“材料费+编程费+机时费+后处理费+运费”分项报价。警惕“一口价”中的模糊地带。同时确认:加急是否可行?加急费比例?如果修改设计,重做费用如何计算?
第四步:小批量试单验证
对于长期合作,先下一个小单(3-5件简单零件)。观察:沟通响应速度、包装是否专业、是否主动提供自检报告、实际交期与承诺偏差。一个可靠的深圳手板厂,会在加工前主动与您确认关键尺寸的基准和公差。
第五步:建立“设计-手板-量产”的闭环思维
最佳实践是:让手板厂早期介入设计。例如,在ID设计阶段就询问“这个0.3mm的装饰缝,CNC能否清角?”在结构设计阶段就确认“这个卡扣的根部圆角,CNC刀具半径最小是多少?”将手板厂的反馈纳入设计规范,能大幅减少后期改模次数。
总结建议:
- 若您需要1-20件、结构中等复杂、要求快速迭代,深圳CNC手板厂是首选。优先选择有DFM能力、后处理自有的厂家。
- 若您需要50-500件、且形状适合注塑,请同时询价CNC与简易注塑模,以200件为常见分界点进行比价。
- 若您的零件有深腔、倒扣、微细特征,务必在设计阶段与厂家进行可制造性评审,或考虑3D打印(SLA/SLS)与CNC结合的方案。
- 永远记住:手板是验证工具,不是最终产品。它的价值在于用最低成本、最短时间回答“我的设计是否可行”。选择深圳厂家,本质是选择其背后的供应链密度与工程经验。带着明确的问题去沟通,您将获得远超加工本身的价值。
上一篇:东莞哪里有做手板厂
下一篇:东莞大朗手板模型厂招聘

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。