时间:2026-10-04 访问量:236
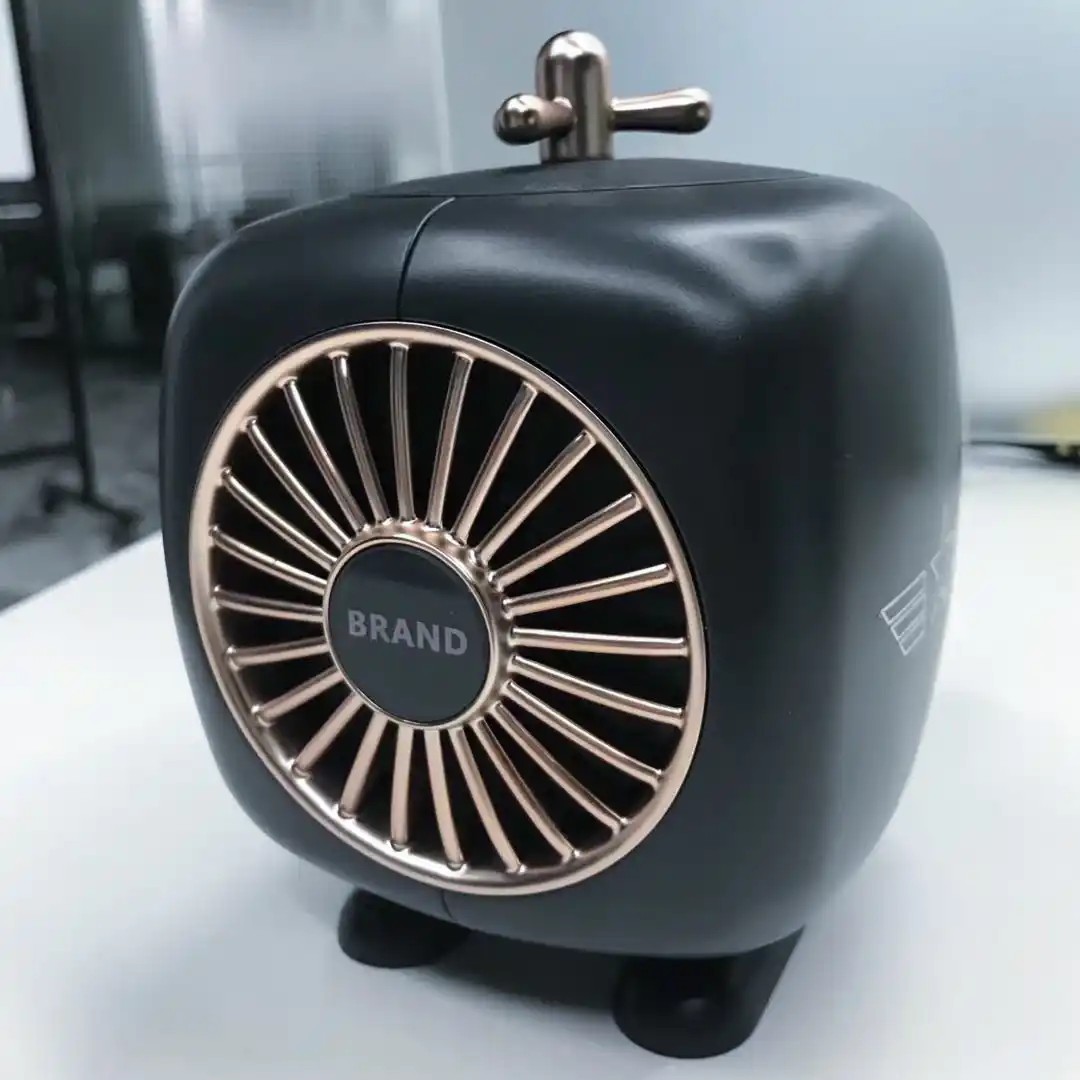
当你完成一个产品外观或结构设计,下一步往往不是直接开模具,而是先做几件甚至几十件“手板”来验证。在众多手板制作工艺中,CNC(计算机数控加工)手板是工业设计、医疗器械、汽车零部件、消费电子等领域最常用的方式之一。它本质上是一种减材制造:用编程软件将3D模型转化为刀路,再驱动高速旋转的铣刀从一整块塑料或金属中切削出你想要的形状。与3D打印的逐层堆积不同,CNC手板更接近最终注塑件或压铸件的质感。本文将从优势、局限性以及选择建议三个维度,帮你快速判断CNC手板是否适合你的项目。
第一,材料选择极其广泛。你可以用ABS、PC、PMMA、POM、尼龙、电木等工程塑料,也可以用铝合金、铜、不锈钢甚至钛合金。这意味着手板的强度、耐温性、透明性、表面质感可以高度接近最终量产件。例如需要透明导光条,PMMA CNC后抛光就能达到光学级效果;需要承力结构件,直接上铝合金就能做功能测试。
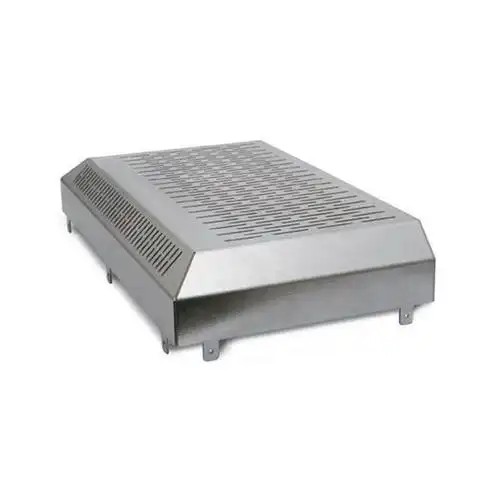
第二,精度和表面质量出众。工业级CNC手板的尺寸公差通常可控制在±0.05mm以内,精密加工甚至可达±0.01mm。配合打磨、喷砂、阳极氧化、喷油、丝印等后处理,外观件几乎可以达到注塑产品的水平。对于装配验证、外观评审、展会样机,CNC手板往往比3D打印件更具“量产相”。
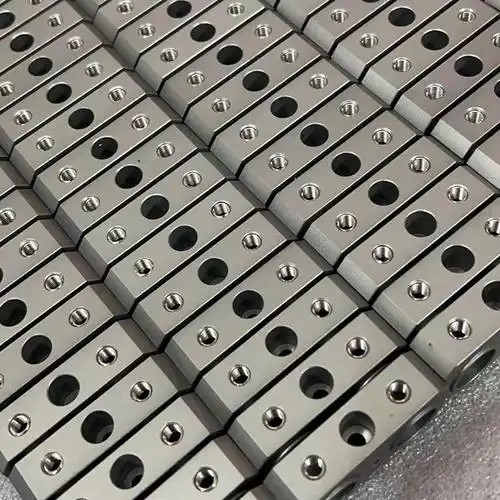
第三,适合大尺寸和复杂结构。3D打印虽然能做大件,但成本随尺寸非线性上升,而CNC手板可以通过拼接或整体加工实现1米以上的零件,且强度更高。同时,CNC可以加工螺纹、卡扣、嵌件孔、薄壁等特征,方便直接组装测试。
第四,小批量成本可控。当数量在1-50件之间时,CNC手板的单件成本通常低于硅胶复模或快速模具,而且修改设计只需重新编程,无需开钢模。对于需要多轮迭代的项目,CNC的灵活性非常突出。
第一,复杂内部结构或倒扣需要拆分。CNC铣刀是直线运动的,无法加工封闭内腔、深窄槽或倒扣结构。如果你的零件内部有复杂随形冷却流道、蜂窝结构或一体化铰链,往往需要拆成多个零件加工后再粘接或焊接。这会削弱整体强度,也增加了装配误差。
第二,材料浪费与成本随复杂度上升。减材制造意味着从整块材料中挖出零件,切削量大时材料利用率可能低于20%。对于昂贵材料(如钛合金、PEEK),CNC手板的材料成本会非常高。加工时间随零件细节增多而线性增加,一个复杂外壳可能需要数小时甚至十几小时的机床时间。
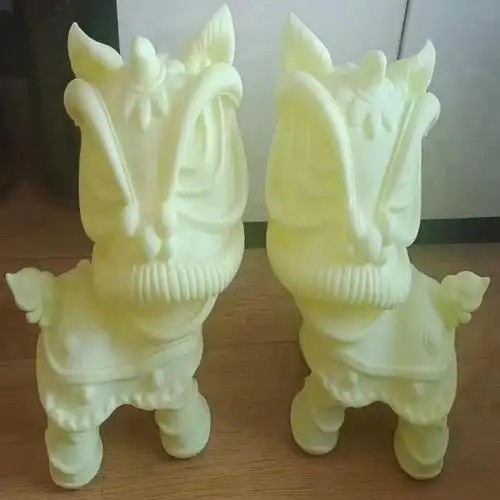
第三,表面有刀纹,细节不如3D打印细腻。CNC加工后的表面会留下阶梯状刀纹,需要人工打磨。对于极微小特征(如0.2mm以下的细纹、文字、网格),CNC可能无法清晰还原,而SLA/DLP 3D打印在这类细节上更有优势。
第四,不适合极大批量或极低成本场景。如果你需要1000件以上,且对强度要求不高,注塑或硅胶复模的单件成本会远低于CNC。CNC手板的经济批量通常在1-100件,超过这个范围,传统模具或3D打印批量打印可能更划算。
为了帮你决策,这里给出一个快速对比框架:
简单说:要真实材料+高精度+中等数量,选CNC;要极复杂结构+快速出样,选3D打印;要几十件外观件且预算有限,可以用CNC做原版再硅胶复模。
1. 这个手板用来做什么? 外观评审、装配验证、功能测试还是展会样机?外观评审可以接受后处理打磨;功能测试必须选接近最终材质的材料。
2. 零件最大尺寸和最细特征是多少? 超过600mm的零件需要大型CNC或拼接;小于0.5mm的细节建议改用3D打印或电火花。
3. 需要多少件? 1-5件优先CNC;6-50件CNC仍可;超过50件考虑硅胶复模或快速模具。
4. 能接受多长的交期? 简单CNC手板通常3-5天,复杂件或后处理可能7-10天。3D打印可以24小时内完成。
5. 预算范围? CNC手板单件通常几百到几千元,取决于尺寸、材料和精度。透明件、软胶件、金属件价格更高。
如果你决定采用CNC手板,典型流程如下:
CNC手板不是万能的,但它在“真实材料、高精度、中等尺寸、小批量”这个交集里几乎没有对手。如果你的项目需要验证装配、做功能测试、参加展会,或者最终材料是工程塑料或金属,那么CNC手板应该是你的首选。反之,如果零件内部极其复杂、尺寸极小、或者你只需要看个外形,3D打印会更高效。最理性的做法是:先明确手板的用途和数量,再让手板厂给出可加工性评估和报价,有时候组合使用CNC和3D打印(例如CNC做外壳、3D打印做内部支架)能同时兼顾成本与效果。记住,手板是为量产服务的,选择最适合当前验证阶段的方式,而不是最贵或最便宜的方式。
上一篇:蚌埠cnc手板加工报价
下一篇:东莞手板厂在哪里

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。