时间:2026-09-21 访问量:414
在制造业的产品开发链条中,从一张设计图纸到一个看得见、摸得着的实物模型,中间往往需要经历一个关键的验证环节。对于许多硬件创业者、结构工程师或是采购负责人来说,你可能经常听到“CNC手板”这个词,但未必清楚它背后具体依靠什么设备来实现。今天,我们就来深入拆解一下这个在原型制作阶段扮演核心角色的设备——CNC手板机。
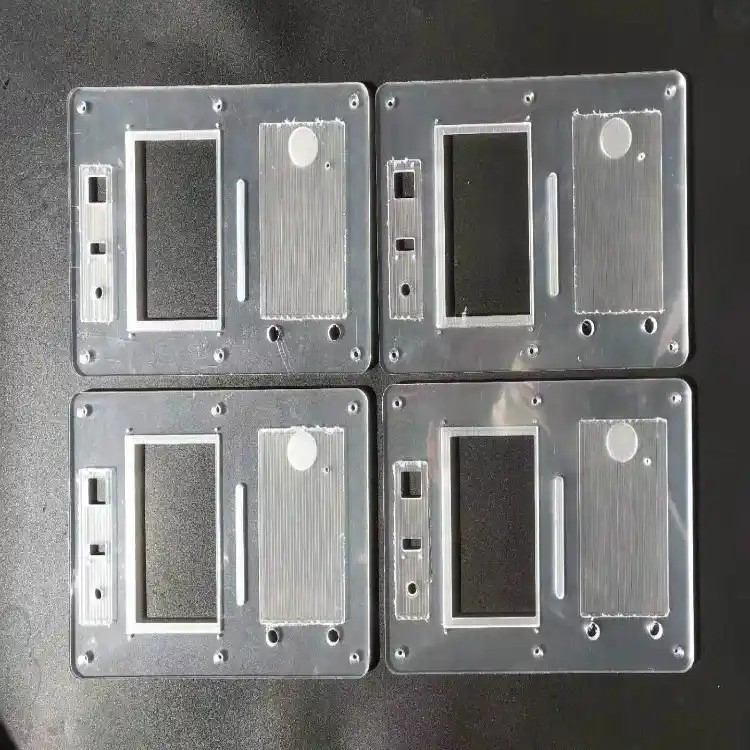
从本质上讲,CNC手板机是一类专门用于加工单件或小批量原型样件的数控机床。它的全称是Computer Numerical Control(计算机数控)手板加工中心。虽然它的底层运动逻辑与大型工业数控机床(如加工中心、雕铣机)一脉相承——都是通过预先编程的G代码指令,控制刀具沿X、Y、Z等多轴轨迹运动,从一块实心材料上“减材”切削出目标形状——但它的设计取向和配置有非常明确的针对性。
普通工业CNC机床追求的是大批量、高节拍、长时间连续加工的稳定性和效率,往往体积庞大、刚性极强,并且针对的是钢、铸铁等黑色金属的重切削。而CNC手板机则不同,它主要面向ABS、PC、PMMA、尼龙、代木、铝合金、铜等非铁金属和工程塑料。它的主轴转速通常更高(常见在8000到24000转/分钟甚至更高),但切削扭矩相对较小,机床结构更轻巧,占地面积小,并且非常强调换刀速度、对刀精度以及操作系统的易用性。简单来说,它是一台为“快速做出一个或几十个高精度零件”而优化的专业设备。
第一,材料真实性与物理性能验证。这是CNC手板机最不可替代的价值。3D打印(尤其是FDM和SLA)虽然速度快,但材料是模拟的,其强度、耐温性、表面质感与最终的注塑件或机加工件往往有较大差距。而CNC手板机直接使用与设计意图一致的工程塑料或金属板材,可以真实地测试装配干涉、螺纹咬合、卡扣弹性、耐摔性和导热性,提前发现设计缺陷。
第二,高精度与优异的表面质量。现代精密CNC手板机的加工精度普遍可以达到±0.05mm以内,甚至更高。配合后续的手工打磨、抛光或喷砂、喷油,可以做出非常接近甚至达到注塑件外观效果的零件。对于需要做外观评审的消费电子产品、汽车内饰件,CNC手板是展示设计意图的理想载体。
第三,加工复杂几何形状的能力。无论是手机中框上的曲面、无人机机臂的镂空结构,还是齿轮箱内部的异形腔体,CNC手板机通过多轴联动(如四轴、五轴)可以轻松应对。它不像注塑需要开模,也不像钣金受限于折弯半径,设计自由度极高,尤其适合带有倒扣、深腔、薄壁特征的零件。
第四,小批量生产的成本与时间优势。当你需要50件以内的尼龙齿轮或ABS外壳时,开一套钢模可能需要数万到数十万不等的费用和数周的交期。而CNC手板机在几天内就能完成从编程到加工的全过程,单件成本虽然高于大批量注塑,但在小批量范围内总成本远低于开模。它也是验证模具设计前最稳妥的中间步骤。
第一,加工效率相对较低。对于形状非常复杂、需要大量去除材料的零件(例如一个实心铝块挖成薄壁腔体),CNC加工可能需要数小时甚至十几小时。相比之下,3D打印可以在一夜之间完成,而注塑一旦开模,单件周期以秒计。CNC手板不适合追求极致速度的初步概念模型。
第二,成本随复杂度急剧上升。CNC手板的成本主要由编程时间、装夹次数、刀具损耗和加工工时决定。一个需要五轴联动、多次翻面装夹、使用微小刀具清角的零件,其单件加工费可能高达数千元,甚至超过开一套简易模具的费用。对于结构简单、精度要求不高的零件,3D打印或真空复模可能更经济。
第三,材料利用率低,存在浪费。减材制造的本质决定了大部分材料会变成切屑。对于贵金属(如钛合金、某些铜合金)或昂贵的特种工程塑料,材料成本会显著推高总价。
第四,难以实现真正的各向同性。CNC加工出来的塑料件,其力学性能在沿刀具路径方向和垂直方向可能存在差异。对于承受复杂交变载荷的关键结构件,需要谨慎评估。加工薄壁或细长特征时,切削力容易导致变形或振纹,并非所有设计都能完美复原。
第五,无法直接复制注塑件的某些特征。例如,注塑件可以带有加强筋根部圆角、真实的皮纹或蚀纹效果,而CNC手板需要通过后续手工处理来模拟,效果和一致性会有折扣。
如果你正在考虑是否采用CNC手板,建议按照以下步骤进行判断:
第一步:明确验证目的。你是要验证外观?结构装配?还是功能测试(如耐摔、耐温、导电)?如果是外观评审且允许材料不同,3D打印+后处理可能够用。如果是功能测试或需要真实材料,CNC手板是首选。
第二步:评估零件特征与数量。零件是否包含深腔、薄壁、复杂曲面?数量是否在1到50件之间?如果数量超过100件且材料为塑料,可以对比一下快速模具(如铝模)的报价。通常,50件是CNC与快速模具的一个常见成本交叉点。
第三步:核算综合成本。不要只看加工费。请供应商提供包含材料、编程、装夹、刀具、后处理(打磨、喷油、丝印)的总价。同时对比3D打印、真空复模、快速注塑的方案,从“时间+金钱+验证有效性”三个维度做取舍。
第四步:选择有经验的供应商并充分沟通。将你的3D图纸(STEP或IGES格式)、材料牌号、关键公差要求、表面处理要求以及预期用途明确告知。有经验的手板厂会告诉你哪些特征无法加工或需要调整,避免后期返工。
第五步:预留合理的后处理与装配时间。CNC加工出来的零件通常带有刀纹和夹位痕迹,需要手工抛光、喷砂或喷油。如果涉及多个零件的装配,还需要进行试配和修整。整个周期通常为3到7个工作日,复杂零件会更长。
总结来说,CNC手板机是一把“高精度、真材料、高自由度”的利器,但它不是万能钥匙。它在产品开发中扮演的是“精准验证者”和“小批量先锋”的角色。当你需要真实的物理性能、精细的外观质感,并且数量不大时,它几乎是无可替代的选择。而当你追求极致速度、极低成本或极复杂拓扑结构时,不妨将目光投向3D打印或其他快速成型工艺。理解它的能与不能,你就能在原型制作的十字路口做出最明智的决策。
上一篇:平谷cnc手板加工价格
下一篇:罗湖cnc手板价格

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。