时间:2026-09-20 访问量:531
在深圳这座硬件创新之城,手板模型是产品从图纸走向量产的关键一环。很多设计团队在开发智能穿戴、医疗电子或消费类产品时,都会遇到一个绕不开的选项:软胶手板。它不像ABS或PC那样硬邦邦,而是能模拟出橡胶的柔韧触感。但软胶手板究竟适合什么场景,深圳的工厂又能做到什么水平,里面有不少门道。下面从材料特性、工艺优势、实际局限以及选择流程几个方面,把这件事讲清楚。
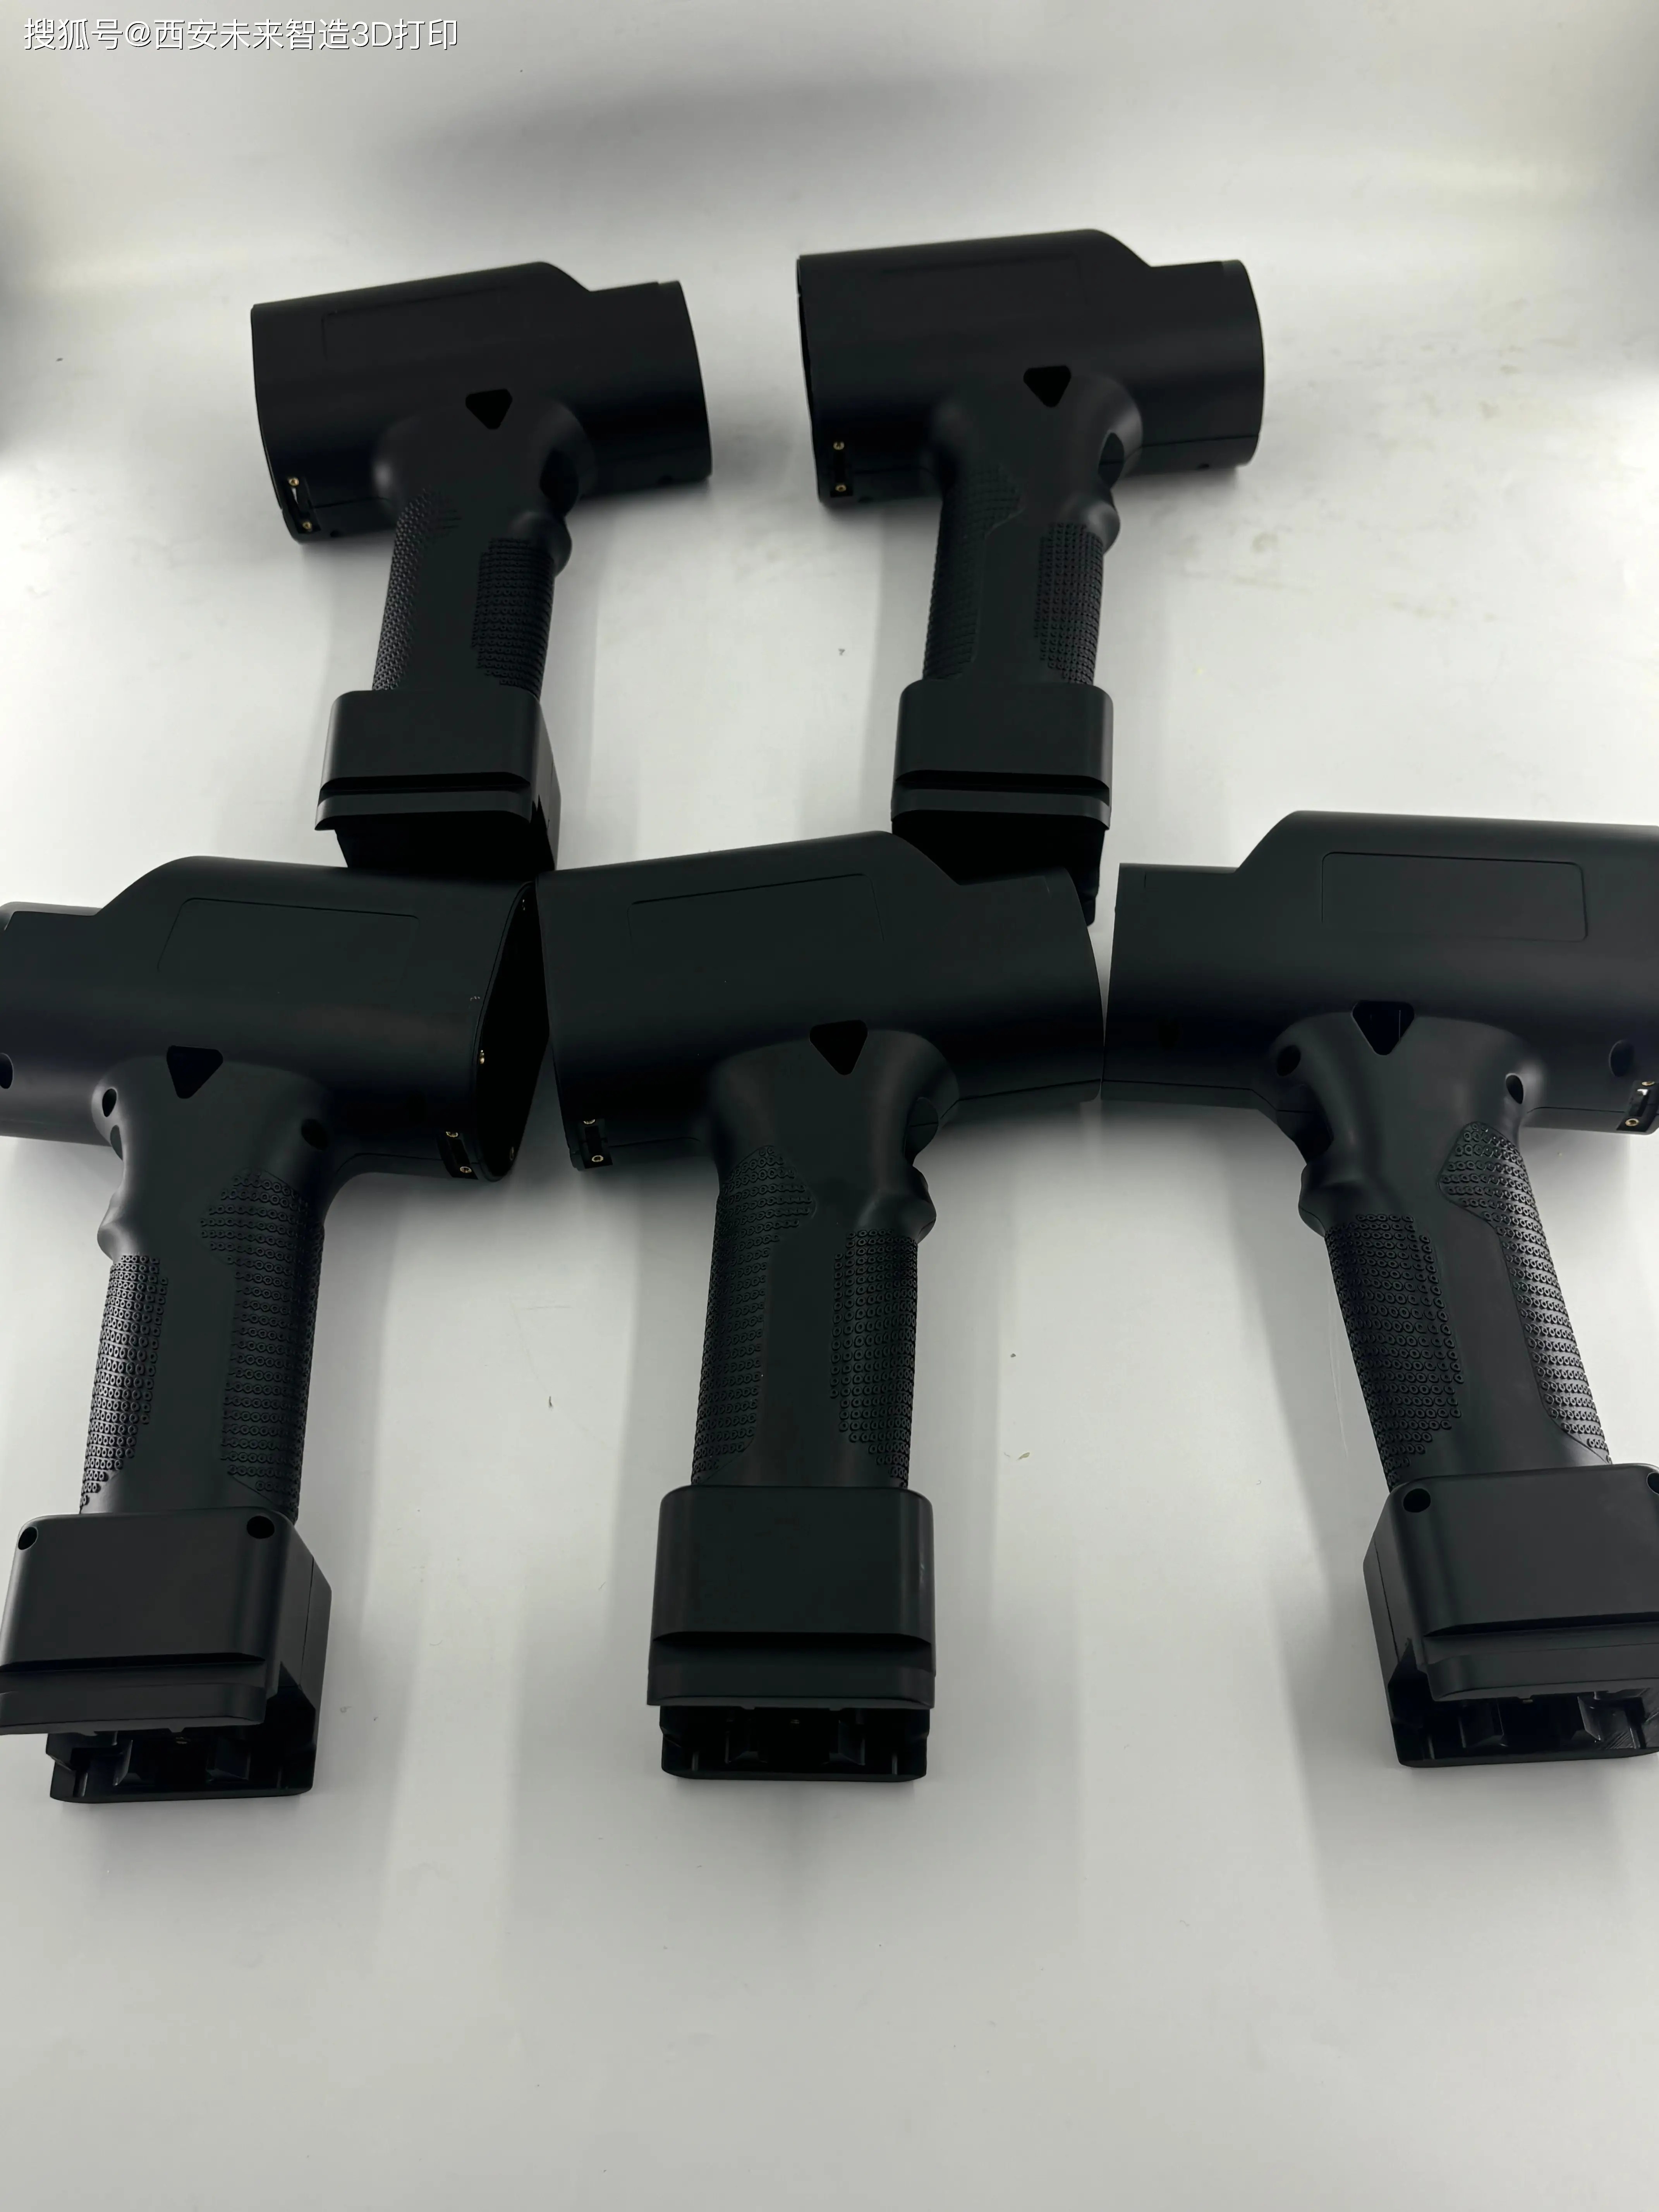
在深圳手板模型厂的日常语境里,“软胶”通常不是单一材料,而是一类具有弹性体特征的材料统称。最常见的包括TPU、TPE、硅胶(液态硅胶LSR或固态硅胶),以及部分软质PVC。它们的共同点是邵氏硬度通常在A30到A90之间,可以弯折、拉伸,受力后能回弹。
和硬胶手板(如ABS、PC、PMMA、尼龙)相比,软胶手板的核心价值在于“触感仿真”和“功能验证”。比如一款智能手环的腕带,用硬胶做出来只能看外观,但戴在手上会硌手,也无法验证卡扣在反复弯折下会不会断裂。这时候用TPU或硅胶做手板,就能提前发现佩戴舒适度、表带与表盘的包覆配合、以及长期弯折后的疲劳问题。
深圳的供应链优势在于,软胶材料牌号非常齐全。从低硬度的亲肤硅胶到高回弹的TPU,从透明到半透明再到各种潘通色号,基本都能在半天内调齐。这比很多内地城市只能做硬胶手板要灵活得多。
第一种是CNC雕刻软胶块材。 适合硬度在A50以上的TPU或TPE板材。工厂用CNC直接铣出形状,优点是速度快、尺寸精度较高(±0.1mm左右),表面可以后续打磨抛光。缺点是对于硬度低于A30的极软材料,CNC加工时容易让材料发热变形,刀具路径设计不好会撕裂边缘。另外,CNC做不了复杂的内部倒扣结构。
第二种是硅胶复模(也叫真空浇注)。 这是深圳手板厂最常用的软胶成型方式。先用CNC或3D打印做出硬质原型,再翻制硅胶模具,然后往模具里浇注液态硅胶或TPU树脂。优点是可以做小批量(10-50件),能复制出精细纹理,硬度范围宽,从A10到A80都能做。缺点是模具寿命短,一套硅胶模通常只能翻20-30次,而且每个浇注件都需要人工修边,一致性不如注塑。
第三种是3D打印软胶。 主要用PolyJet技术(如Stratasys的Agilus系列)或SLS打印TPU粉末。优势是能直接打印复杂晶格结构和一体化活动铰链,不需要开模。但深圳目前能稳定打印软胶的工厂还不算多,材料选择有限,而且打印件表面有层纹,耐撕裂强度通常不如CNC或复模件。如果只是验证装配关系,3D打印软胶是够用的;如果要模拟最终产品的触感和耐久性,还是复模更靠谱。
第一是触感与人体工学验证。硬胶只能看,软胶能摸。对于需要手持、佩戴或频繁按压的产品,软胶手板能提前暴露硬胶完全发现不了的问题,比如边缘是否刮手、按压回弹是否跟手、表面抗汗液腐蚀如何。
第二是过盈配合与密封测试。很多产品需要软胶零件充当密封圈、缓冲垫或防水塞。用软胶手板可以实际装配到硬胶外壳上,测试压缩永久变形、防水等级(比如IP67的静水压测试),这些数据对后续开钢模至关重要。
第三是双色包胶的可行性验证。深圳很多消费电子采用硬胶+软胶包胶结构(比如手机保护壳的硬背板加软边框)。在手板阶段,可以用复模或CNC分别做出硬胶件和软胶件,再人工粘接或二次包胶,验证两种材料的结合力、缩水率差异以及外观分界线是否干净。这一步做扎实了,能避免量产时出现软胶从硬胶上剥离的批量事故。
第四是小批量试产的可能。如果产品只需要几十到几百件(比如众筹首发或临床试用),深圳有些工厂可以用软胶复模配合简易硬胶模具,做到接近注塑的外观和性能,成本远低于直接开钢模。
尺寸精度和稳定性不如硬胶。 软胶在脱模后会有弹性回弹,测量时如果不用夹具固定,尺寸数据会漂移。通常软胶手板的公差建议放宽到±0.3mm甚至±0.5mm,而硬胶CNC可以做到±0.05mm。如果你的产品有精密的装配间隙要求(比如0.1mm级),软胶手板就不能作为最终尺寸判据。
表面处理选项有限。 硬胶可以轻易做出镜面、细火花纹、拉丝、电镀。软胶想做出高光镜面非常难,通常只能做到哑光或半哑光,而且硅胶复模件容易有分模线残留。即便抛光了,软胶表面也容易沾灰尘和指纹,需要喷涂手感油或特氟龙涂层来改善,这又增加了工序和成本。
耐久性和量产一致性有差距。 硅胶复模件在反复弯折几百次后,可能出现微小裂纹或永久变形,而真正的注塑TPU可以承受数万次弯折。另外,不同批次的浇注树脂可能存在硬度波动,如果你需要做多轮对比测试,这一点要提前和工厂确认。
成本并不低。 小批量软胶复模的单件价格,可能比硬胶CNC还贵。因为硅胶模具本身要几百到上千元,而且浇注固化需要数小时,人工修边耗时。如果只是做一两个外观验证件,深圳有些工厂会建议你用3D打印软胶,虽然表面差一点,但总价更低。
硬度选择容易踩坑。 很多设计师第一次做软胶手板,凭感觉选了A50硬度,拿到手才发现太硬了,像硬塑料。真正亲肤的硅胶通常要A20-A30,而需要结构支撑的TPU往往要A70-A90。深圳工厂一般会备有硬度梯度样板,建议先要一套样片摸一摸再定。
第一步,明确你的核心验证目标。如果主要是看外观和配色,优先选硅胶复模,表面可以喷油调色。如果是要测弯折寿命和卡扣强度,优先选CNC TPU块材或注塑级TPU复模。如果是要做一体化活动结构,直接找有PolyJet软胶打印能力的工厂。
第二步,要工厂提供硬度样片和材料数据表。靠谱的深圳工厂会主动问你“要邵氏多少度”,并且能提供TDS(技术数据表),上面有拉伸强度、撕裂强度、回弹率等参数。如果对方只说“软胶就是软软的”,那大概率是外行。
第三步,确认后处理能力。软胶手板最怕的就是毛边和分模线。问清楚工厂是否有人工修边、是否支持喷手感油、是否可以做双色包胶粘接。最好让他们拍一段修边前后的对比视频。
第四步,小批量试单验证一致性。先做3-5件,测量关键尺寸,做几次弯折测试,观察硬度是否均匀。如果第一批没问题,再下20-50件的单。深圳工厂普遍接受这种“先打样再小批量”的节奏。
第五步,注意沟通结构设计。软胶的壁厚如果和硬胶一样(比如1.5mm),会显得非常软塌。通常需要加厚到2-3mm,或者增加加强筋。在发图给工厂之前,最好让他们的工程人员评估一下脱模斜度和壁厚均匀性,避免做出来缩水或变形。
假设你正在开发一款需要软胶腕带的智能手表。流程可以这样走:先确定腕带需要模拟最终量产的TPU还是硅胶,硬度定为A50还是A30。然后找深圳工厂,用CNC做硬胶表壳手板,用硅胶复模做软胶腕带手板。拿到后,组装起来戴在手腕上,测试卡扣扣合力度、腕带与表壳的缝隙、以及反复弯折100次后是否有白化或裂纹。如果发现硬度太硬,就调整到A30重新复模;如果发现卡扣容易松脱,就修改硬胶表壳的卡槽尺寸。整个迭代周期,在深圳通常3-5天可以完成一轮。等所有触感和功能问题都关闭了,再带着这些手板去开钢模注塑。
总结下来,深圳手板模型厂的软胶能力,在国内是领先的,但前提是你要清楚自己要验证什么。软胶不是万能的,它精度有限、表面处理受限、成本不低。但它能回答硬胶回答不了的问题:手感对不对、密封行不行、弯折会不会断。把软胶手板用在正确的问题上,它就是加速产品上市的好工具;用错了地方,就是浪费时间和预算。希望这篇内容能帮你少走一轮弯路。
上一篇:东莞石碣3d手板厂
下一篇:cnc手板模型制作费用

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。