时间:2026-09-20 访问量:305
在音箱产品的研发初期,从工业设计图纸到可测试、可展示的实物,中间往往需要经过一个关键环节——手板模型制作。对于位于江苏或计划在江苏寻找合作伙伴的音响品牌商、创业团队及硬件工程师而言,江苏音箱cnc手板模型定做已成为缩短研发周期、验证结构可行性的主流选择之一。本文将站在技术顾问的角度,从优势、局限、流程与决策建议四个维度,帮助你全面理解这项服务。
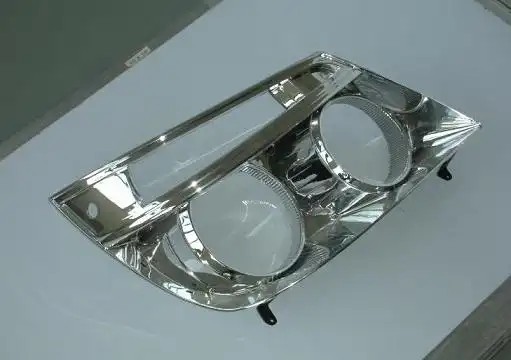
音箱不同于普通消费电子,它同时涉及声学、结构、外观三大维度。开注塑模具动辄需要数万至数十万元费用,且一旦设计变更,模具修改成本极高。而CNC(计算机数控)手板通过减材制造方式,从一块实心材料(如ABS、PC、铝合金、亚克力)中直接加工出零件,无需模具。对于音箱而言,这意味着你可以快速验证:
- 箱体内部声学腔体的容积与倒相管位置是否合理;
- 喇叭安装孔、螺丝柱、加强筋的强度与装配干涉;
- 表面处理(喷油、电镀、拉丝、透明件)的实际质感;
- 用户手持或摆放时的重量分布与外观比例。
在江苏,尤其是苏州、无锡、常州、南京等地,CNC加工产业链成熟,能够快速响应小批量、高精度的音箱手板需求,通常3-7天即可交付首版。
1. 材料选择灵活,贴近最终量产状态
江苏多数CNC手板厂可提供ABS、PC、PMMA(亚克力)、尼龙、POM、铝合金、铜等材料。对于音箱外壳,常用ABS+PC合金来模拟注塑件强度;对于透明音箱或导光柱,可用亚克力抛光后达到接近注塑透明件的效果;对于高端金属音箱,可直接用铝合金CNC加工出阳极氧化后的质感。
2. 精度高,满足声学装配要求
音箱对密封性和装配公差要求严格。江苏地区优质CNC供应商通常能保证±0.05mm~±0.1mm的加工精度,足以让喇叭、接线板、吸音棉等部件严丝合缝。同时,CNC可以轻松加工出复杂的曲面、倒角、螺纹孔和沉孔,这是3D打印难以稳定实现的。
3. 表面处理工艺齐全
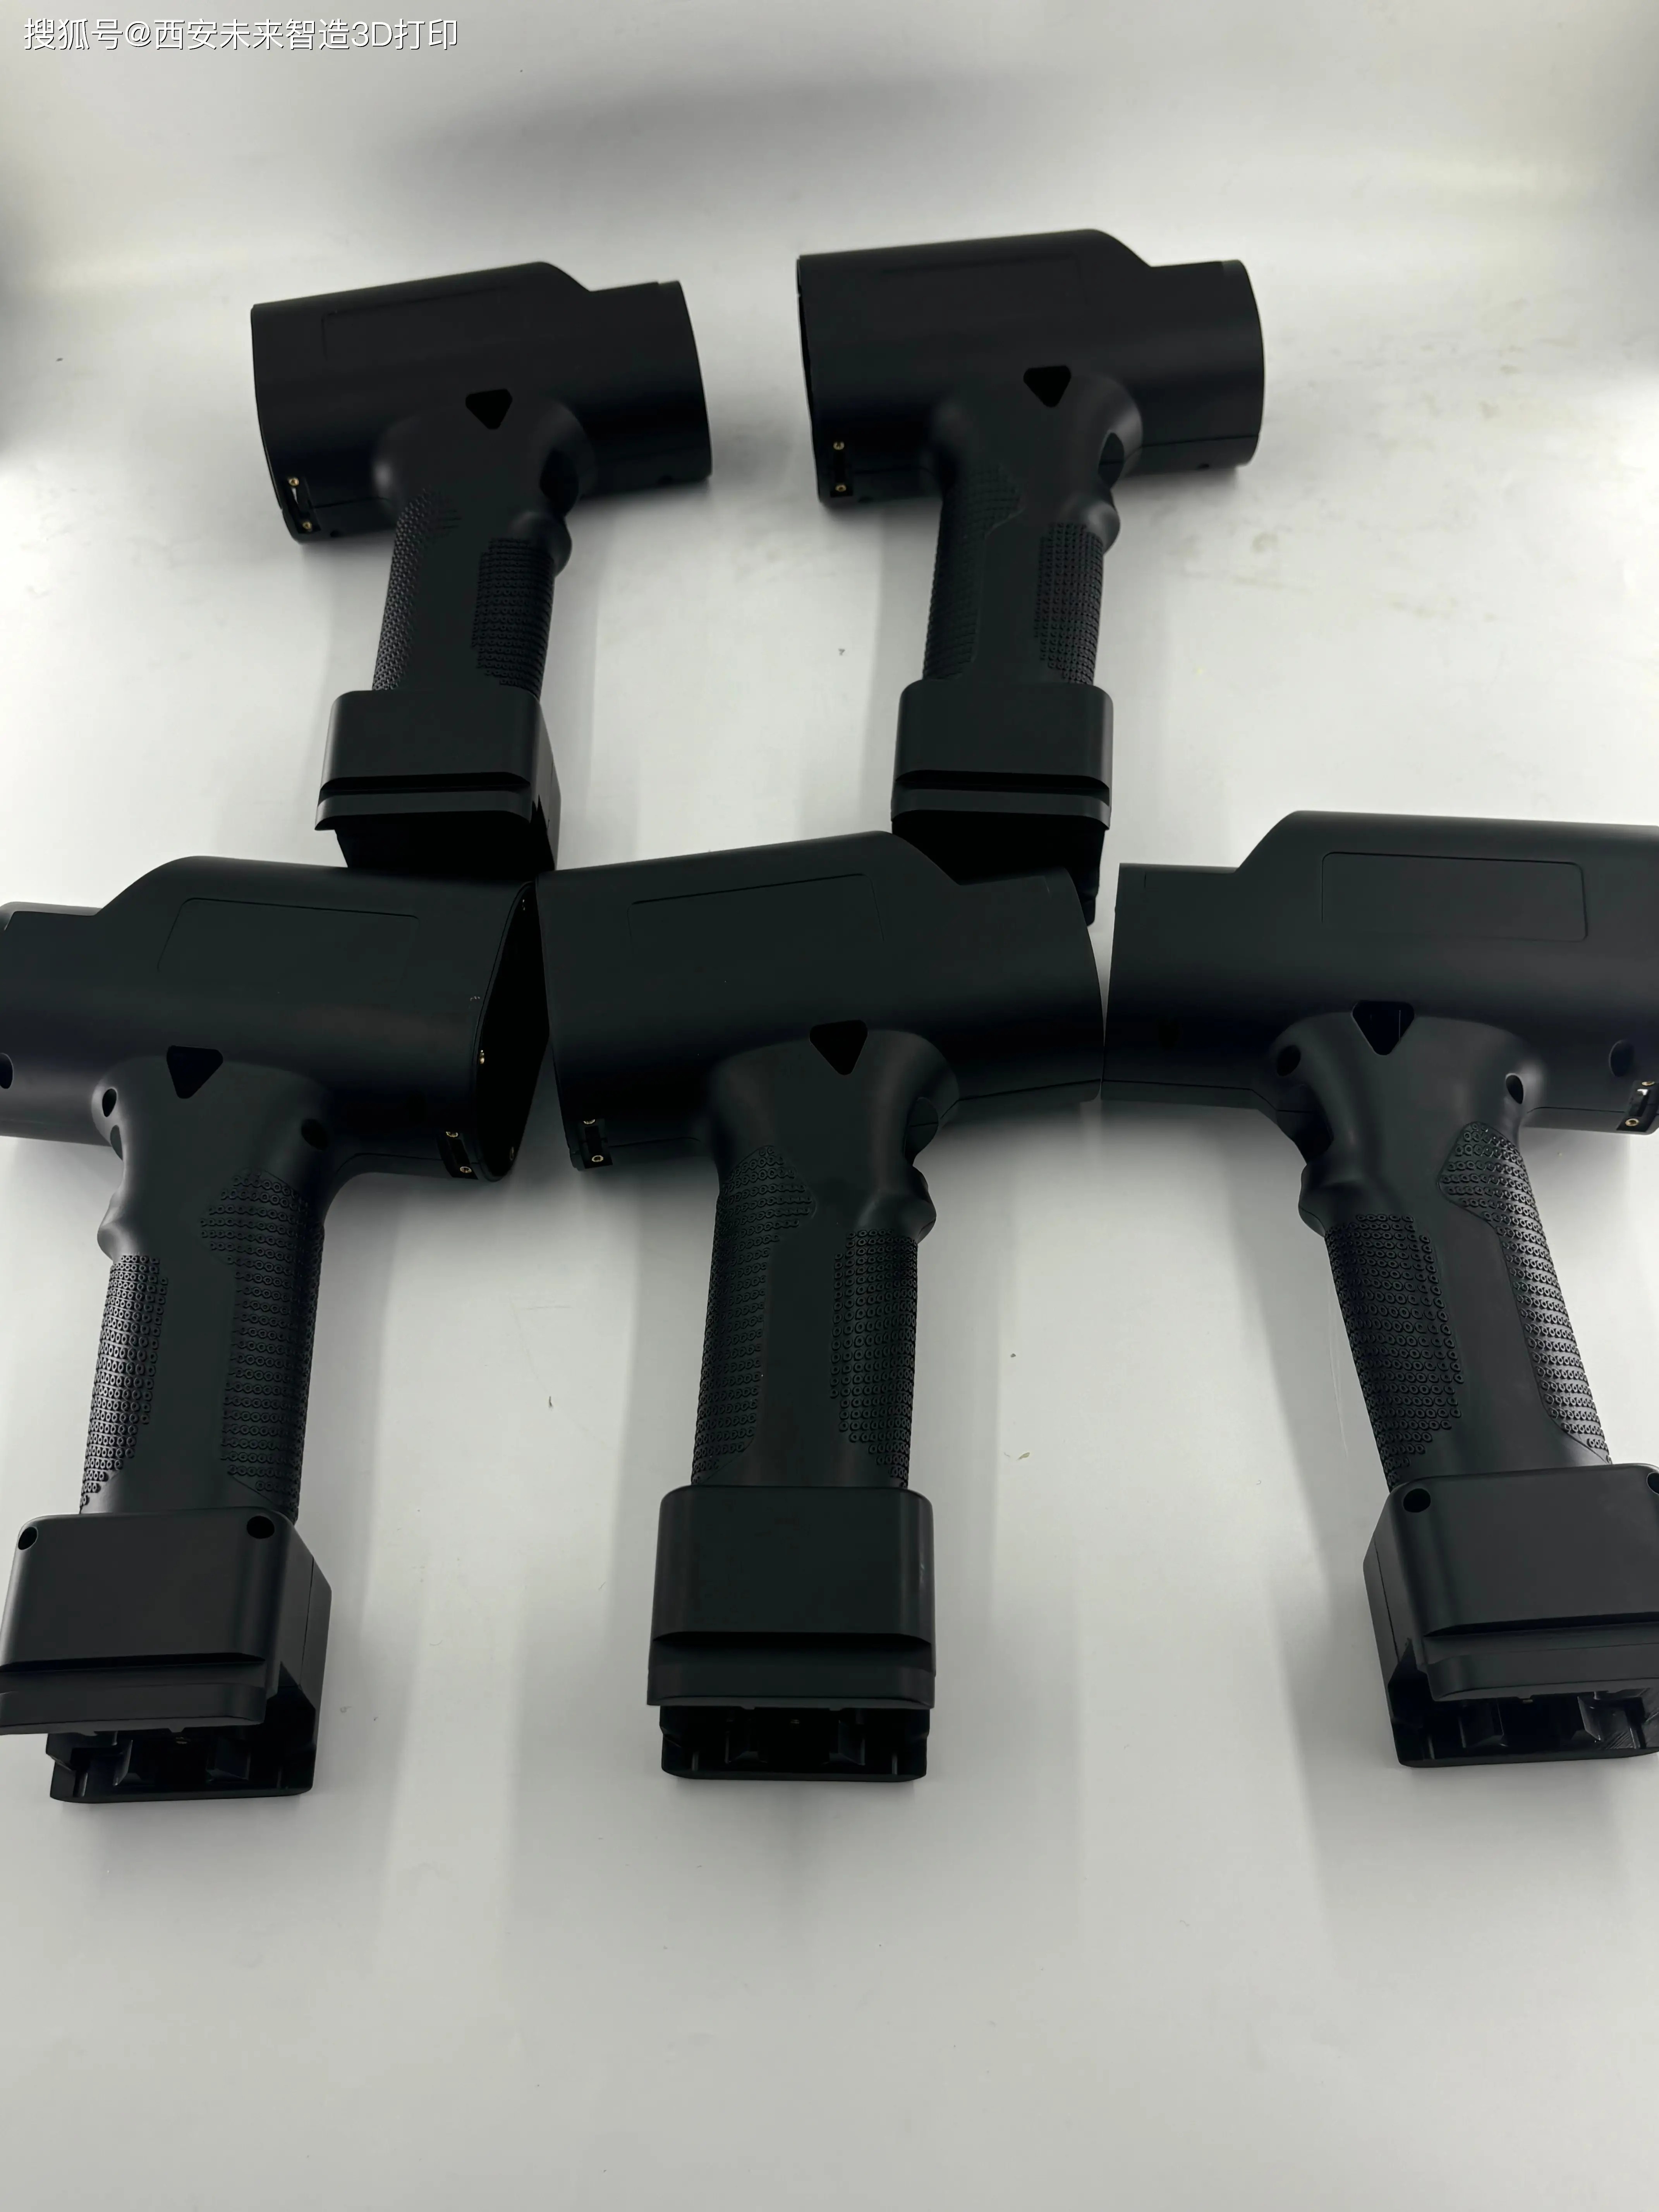
江苏手板配套产业完善,可提供打磨、喷砂、喷油(哑光/亮光/橡胶漆)、丝印、移印、电镀、阳极氧化、拉丝、镭雕等一站式服务。这意味着你拿到的不只是“能装”的模型,而是可以直接用于展会、客户评审甚至众筹拍摄的高仿真样机。
4. 小批量成本可控,交期快
相比开模,CNC手板无需分摊模具费。对于1-50套的小批量试产,单件成本虽然高于注塑,但总投入远低于模具。江苏地区物流网络发达,与上海、浙江、安徽等地客户协作紧密,通常确认3D图纸后48小时内可上机,急单可加急至24小时。
1. 单件成本较高,不适合大批量
如果音箱预计产量超过500-1000台,CNC手板的单件成本会显著高于注塑。此时应优先考虑快速模具或简易注塑。CNC更适合研发验证、小批量高端定制或限量版产品。
2. 材料性能与量产注塑件存在差异
CNC使用的ABS板材或PC板材,其分子取向、内应力分布与注塑成型不同。手板的跌落强度、耐候性、超声波焊接性能可能与最终注塑件有偏差。不能完全用手板替代可靠性测试,只能作为结构参考。
3. 加工盲区与细节限制
CNC刀具无法加工完全封闭的内腔或极细深的槽(如深宽比大于5:1的窄缝)。音箱内部复杂的声学迷宫或极薄的壁厚(小于0.8mm)可能无法一次成型,需要拆分粘接,而粘接痕迹会影响密封性和外观。
4. 表面处理难以100%复刻注塑纹理
注塑件可自带火花纹、蚀纹等模具纹理,而CNC手板通常需要后期喷砂或手工打磨来模拟。对于要求极高一致性的蚀纹效果,手板只能做到“近似”,无法完全一致。
5. 江苏地区供应商水平参差不齐
虽然江苏CNC加工资源丰富,但专注音箱声学手板的厂家并不多。部分普通手板厂缺乏对倒相管、密封圈、吸音材料装配的理解,可能导致手板出现漏气、共振等问题。选择时需考察其是否做过音箱类案例。
第一步:明确你的手板用途
- 若仅用于外观评审:可选ABS+喷油,重点看曲面和分色。
- 若用于装配验证与声学测试:必须选用密度接近量产塑料的材料,并要求做密封处理。
- 若用于展会或众筹:建议做铝合金+阳极氧化或亚克力+抛光,质感更高级。
第二步:准备完整的技术文件
至少提供3D图纸(STEP/IGES格式)、2D标注公差、外观要求(色号、纹理、光泽度)、装配关系说明。如果只有概念草图,可先找江苏本地的手板厂协助建模,但需额外付费。
第三步:筛选供应商的四个关键问题
1. 你们做过哪些音箱类手板?能否提供案例照片?
2. 如何保证箱体密封性?是否做气密测试?
3. 表面处理是自制还是外协?外协品控如何?
4. 如果装配干涉,是否免费或低成本返修?
第四步:典型报价与交期参考(江苏地区)
- 小型音箱外壳(ABS,喷油):300-800元/套,3-5天。
- 中型音箱(铝合金,阳极氧化):800-2000元/套,5-8天。
- 复杂结构(多件粘接+透明件):1500-4000元/套,7-12天。
注意:以上为单件价格,批量5套以上通常有折扣。
第五步:验收与迭代
收到手板后,先检查外观(无刀纹、无气泡、色差),再试装配(喇叭、PCB、电池是否顺畅),最后做简单声学测试(是否有异响、漏气)。发现问题后,让供应商记录修改点,进行第二版CNC加工。通常2-3版内可定型。
如果你在江苏地区研发音箱,且处于以下阶段——结构验证期、小批量高端定制、急需实物展示——那么选择江苏音箱cnc手板模型定做是性价比最高的路径。优先选择有音箱案例、能提供气密测试、表面处理自控能力强的供应商。同时要清醒认识到:CNC手板不能完全替代注塑量产验证,它只是研发链条中的“快速试错工具”。合理利用它的优势,避开它的局限,你就能用最短时间、最低风险,把音箱从图纸变成可听、可看、可卖的真实产品。
上一篇:cnc手板和模具的区别
下一篇:深圳市手板厂费用标准

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。