时间:2026-09-19 访问量:424
在制造业产品开发流程中,手板模型制作是连接设计与量产的关键环节。近年来,随着视频平台的兴起,“cnc手板加工视频大全”这类资源被越来越多的工程师、采购和创业者当作学习与选型的重要参考。但视频看多了,反而容易陷入“似乎什么都懂,一上手就懵”的困境。作为从业十余年的技术顾问,我常被问到:看这些视频到底有没有用?CNC手板加工适合我的项目吗?本文将从实际应用出发,帮你把这件事理清楚。
绝大多数CNC手板加工视频,第一帧往往就是一块铝板或ABS塑料被铣刀快速切削出复杂曲面的画面。这种视觉冲击背后,对应的是CNC加工不可替代的几个长处:
1. 材料适应性极广
从工程塑料(ABS、PC、PMMA、POM、尼龙)到软金属(铝合金、铜、镁合金),甚至部分硬金属(钢、钛合金)都可以通过CNC直接切削成型。这意味着你可以用与最终量产件一致的材料做手板,验证真实的结构强度、耐温性和表面手感。视频里经常展示一个透明的PC灯罩或铝合金外壳,正是这个道理。
2. 精度与表面质量可控
工业级CNC手板的尺寸公差通常能控制在±0.05mm以内,精密加工甚至可达±0.01mm。配合打磨、喷砂、阳极氧化、电镀等后处理,外观件可以做到接近注塑或压铸的效果。很多视频会对比“刚下机”和“后处理完”的样件,差异非常直观。
3. 无需开模,周期短
一套简单的CNC手板,从编程到出货,通常3-7天即可完成。对于结构验证、装配测试、展会样机来说,这个速度是开钢模或硅胶复模难以比拟的。视频里常见“48小时急单”的案例,虽然有宣传成分,但确实反映了CNC在小批量、快迭代场景下的效率优势。
4. 可加工复杂几何特征
深腔、薄壁、螺纹、倒扣、微孔……这些在注塑中需要滑块或特殊结构的特征,CNC可以通过多轴联动或多次装夹实现。五轴加工视频尤其受欢迎,因为能直观展示一次装夹完成复杂曲面的能力。
然而,如果把“cnc手板加工视频大全”当作万能指南,就容易忽略CNC手板本身的短板。我见过太多客户拿着视频里的理想效果去询价,最后被实际成本或效果劝退。下面这些局限性,你在选型前必须心里有数:
1. 单件成本高,批量不经济
CNC是减材制造,每一件都要消耗刀具、工时和编程时间。做1-10件时,单价可能几百到几千元;一旦超过50件,单件成本几乎不会明显下降。而硅胶复模或注塑在几十件以上时,单件成本会快速摊薄。视频里很少展示报价单,所以新手容易误判“小批量也能用CNC”。
2. 刀具可达性限制
再厉害的五轴机床,也受刀具长度和直径限制。深窄槽、内直角、极细深孔往往需要特种刀具或电火花辅助,否则要么做不出来,要么成本飙升。视频里那些漂亮的内腔,可能是分件粘接或后期拼接的,整体强度会打折扣。
3. 表面细节与纹理还原有限
注塑能直接晒纹、蚀纹,做出均匀的皮纹或磨砂面。CNC只能靠后续打磨、喷砂或化学处理来模拟,纹理的重复性和一致性较差。如果你做的是外观要求极高的消费电子产品,视频里那种“贼亮”的表面,可能经不起放大镜看。
4. 材料浪费与内应力
一块铝板铣掉70%的材料是常态,既不环保也增加成本。塑料件在切削过程中容易产生内应力,导致放置几天后变形。视频不会告诉你,有些薄壁件刚下机是合格的,一周后却翘曲了。
既然视频有优有劣,那该怎么用?我建议你带着以下四个问题去看每一个“cnc手板加工视频”:
- 看装夹方式:工件是如何固定的?是否用了真空吸盘、专用夹具或五轴转台?这直接反映厂家的工艺水平。
- 看刀具路径:是粗加工后精加工,还是一次成型?有没有清角、等高线、螺旋加工?路径越合理,表面质量越稳。
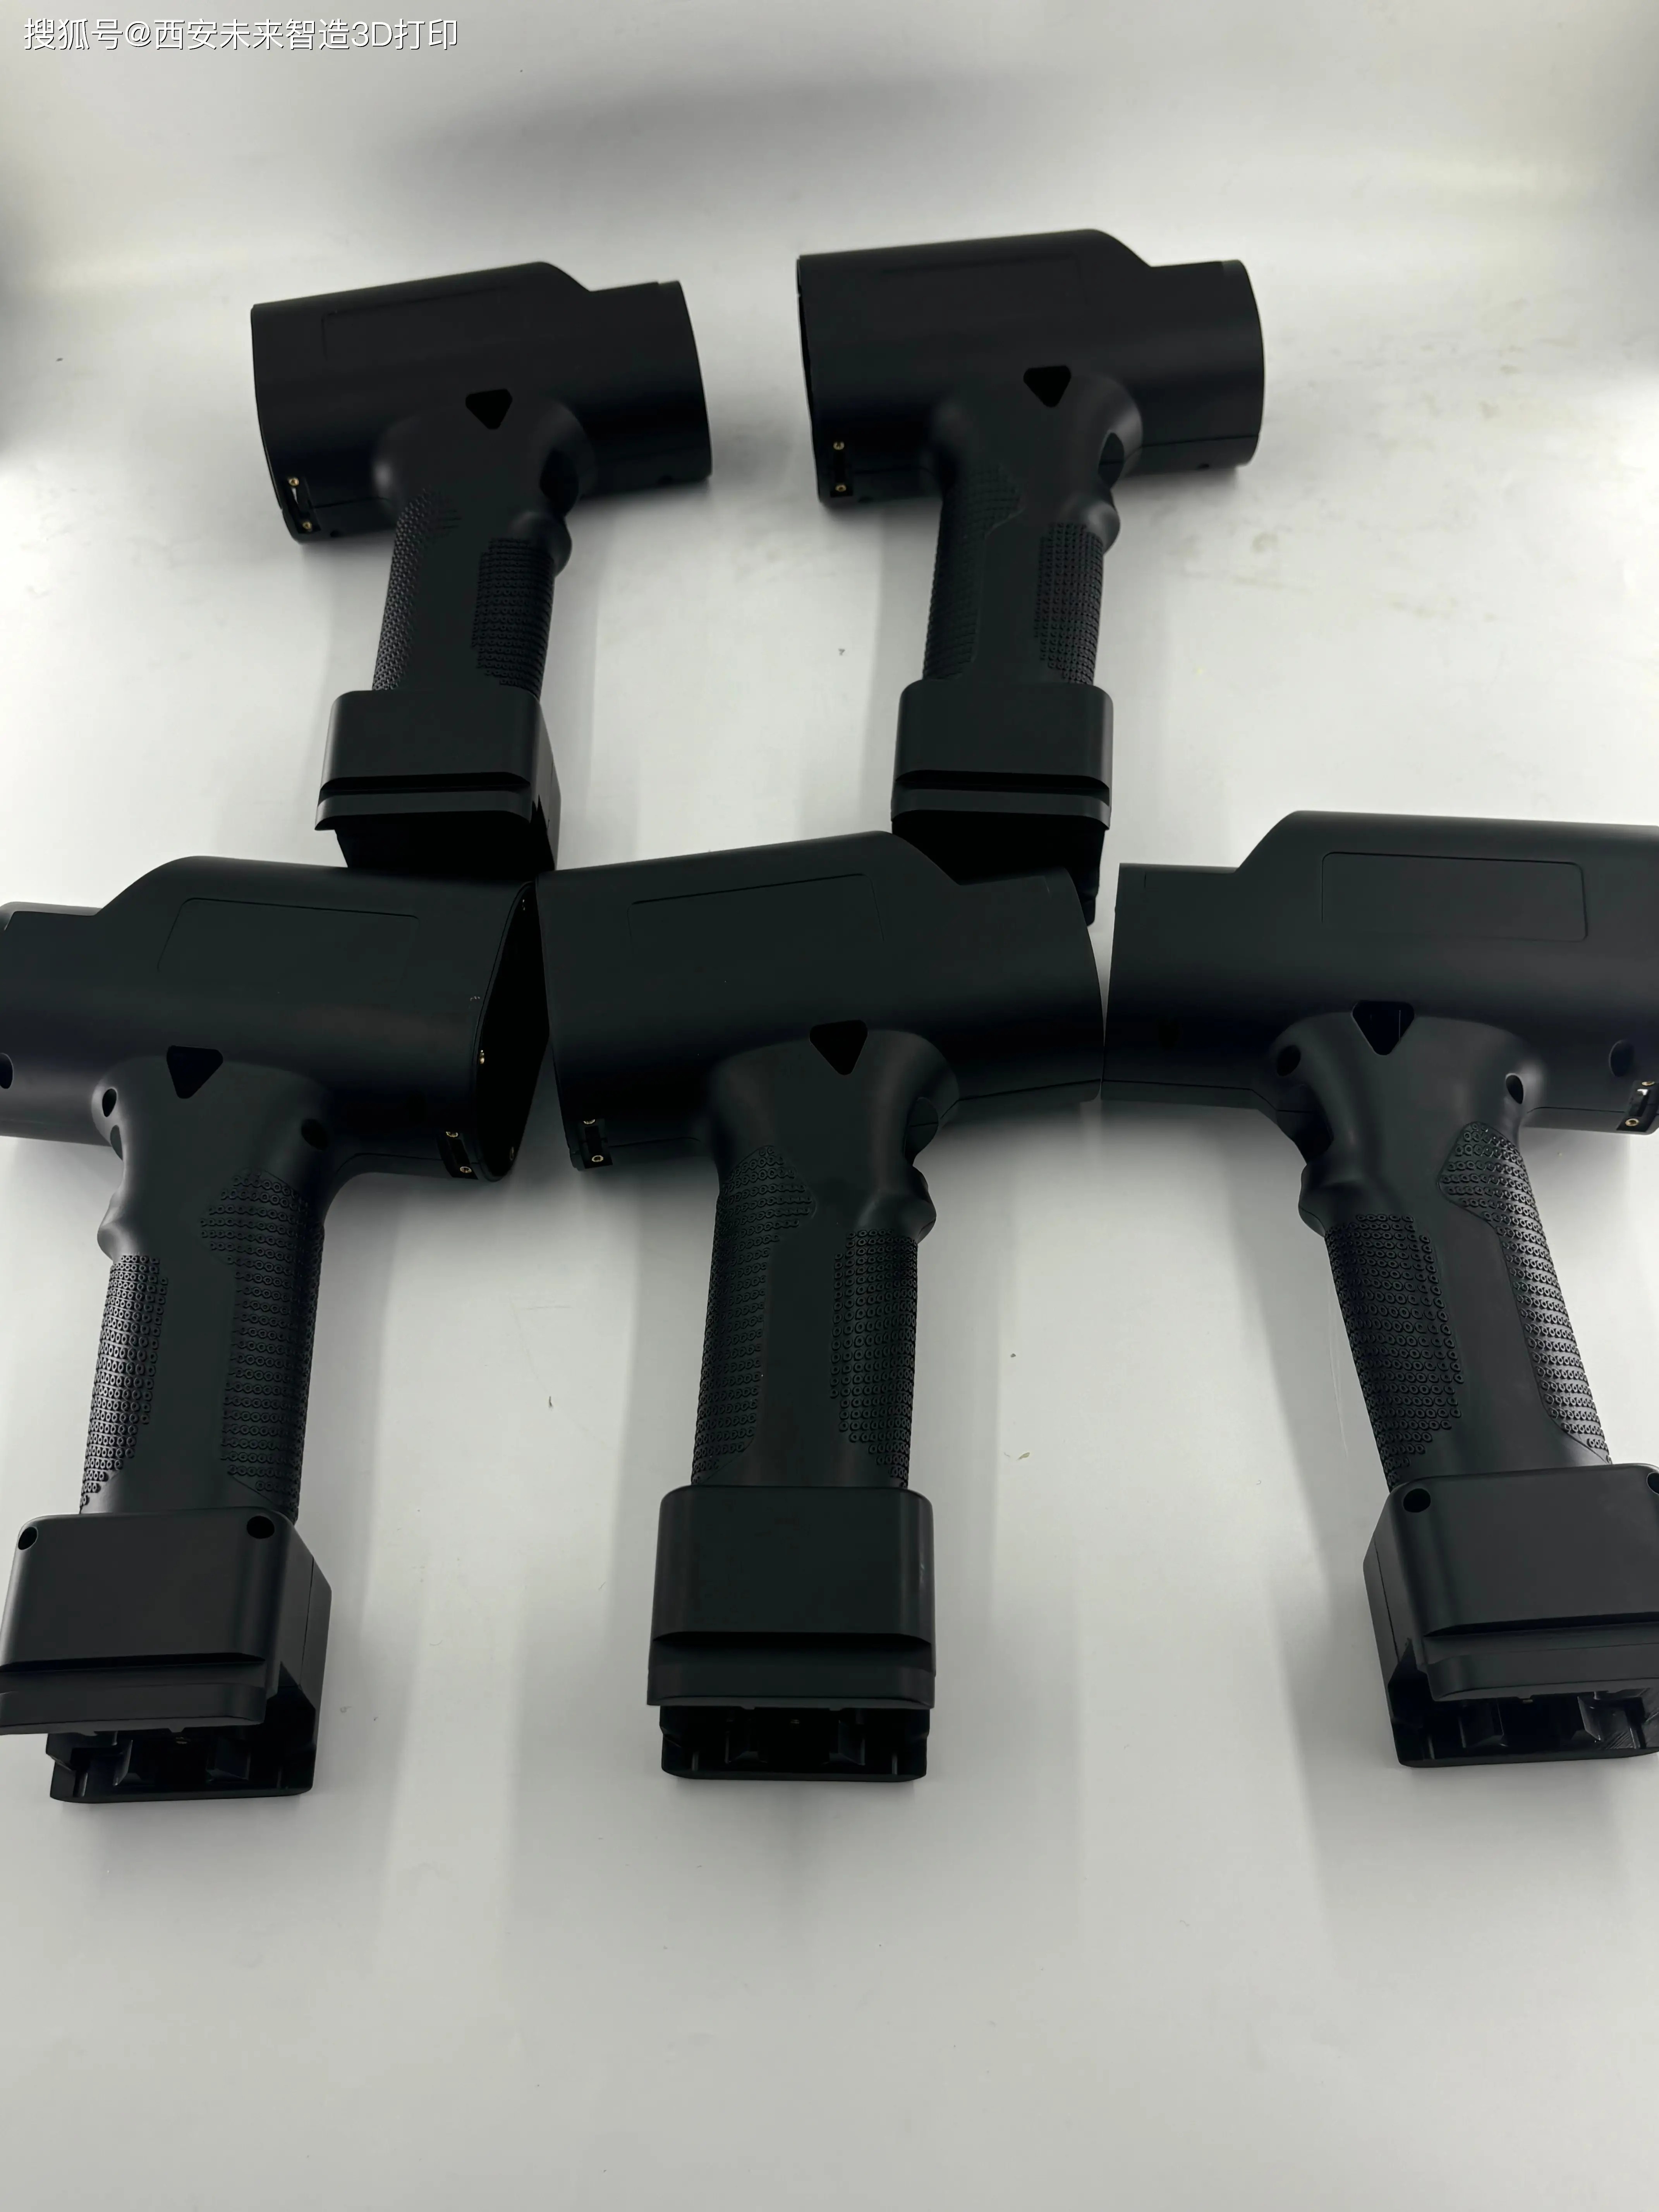
- 看后处理环节:视频是否展示了打磨、喷油、氧化、丝印等步骤?只展示切削过程的视频,往往省略了最耗人工的部分。
- 看检测手段:有没有三次元、卡尺、塞规的测量画面?没有检测的精度承诺都是空话。
基于以上分析,我给出一个清晰的决策框架,你可以直接套用:
第一步:明确用途
- 结构验证/装配测试 → CNC手板优先,材料选ABS或铝合金。
- 外观评审/展会样机 → CNC+精细后处理,或考虑硅胶复模(小批量)。
- 功能测试(耐温、耐压、导电) → 必须用真实材料CNC,不能用手板树脂替代。
第二步:评估数量与预算
- 1-10件:CNC最划算,周期3-7天。
- 10-50件:CNC与硅胶复模组合,部分简单件用复模。
- 50件以上:直接考虑快速注塑或低压灌注,CNC只做首件。
第三步:筛选供应商
不要只看视频拍得多炫,重点问三件事:
1. 是否有三轴/四轴/五轴设备?最大加工尺寸是多少?
2. 后处理是自有还是外协?外协容易丢件、延期。
3. 能否提供同行业案例的实物或检测报告?
第四步:标准流程(以铝合金外壳为例)
1. 提供3D图纸(STEP/IGES)和2D公差要求。
2. 工程评估:DFM分析,指出刀具不可达或易变形区域。
3. 编程与备料:选择铝板型号(6061/7075),留余量。
4. CNC粗加工 → 去应力 → 精加工。
5. 后处理:打磨→喷砂→阳极氧化→丝印。
6. 全尺寸检测,出具报告,包装出货。
最后说一句:CNC手板加工视频大全可以作为你的“灵感库”和“避坑指南”,但绝不能替代与工程师的直接沟通。每一个项目都有独特的几何、材料和预算约束。先想清楚你要验证什么,再带着问题去看视频、找供应商,才能把钱花在刀刃上。
上一篇:山西cnc五金手板模型
下一篇:汕尾cnc五金手板厂家

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。